Сварка и наплавка трудно свариваемых сталей
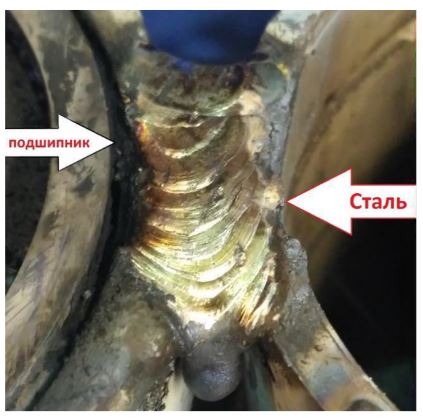
К сварке легированных сталей и особенно сталей с неизвестным химическим составом всегда следует относиться как к тяжело свариваемым.
Рекомендации по сварке трудно свариваемых и разнородных сталей
Для достижения желаемых результатов при сварке таких материалов необходимо придерживаться следующих рекомендаций:
- Предварительный подогрев: Не прибегать к предварительному подогреву, если сталь не магнитится.
- Способ сварки: Производить сварку штучными покрытыми электродами (MMA) – это наиболее предпочтительный способ для подобных комбинаций.
- Минимизация ЗТВ: Для минимизации зоны термического влияния (структура и свойства которой в результате нагрева меняются), сварку необходимо выполнять с минимальным прогревом свариваемых деталей.
- Размеры ванны: Размеры сварочной ванны должны быть минимальными, что способствует уменьшению доли участия основного металла в шве.
- Сварка разнородных сталей: Большинство углеродистых и низколегированных сталей можно сваривать с высоколегированными без предварительного подогрева, но лучших результатов можно добиться, если кромку углеродистой стали подогреть до температуры около 150°С.
|
|
Для сварки и наплавки трудно свариваемых или разнородных сталей подойдут сварочные электроды, легированные следующими химическими элементами (% отношение доли химических элементов в металле шва):
| C |
Si |
Mn |
Cr |
Ni |
Mo |
Nb |
Fe |
Типы свариваемых материалов |
| 0,1 |
0,9 |
0,6 |
28,0 |
8,3 |
— |
— |
Основа |
Инструментальные, пружинные, низкоуглеродистые, высоколегированные стали. |
| 0,06 |
0,5 |
5,0 |
18,2 |
8,7 |
— |
— |
Основа |
Высокоуглеродистые и марганцовистые стали. |
| 0,014 |
0,9 |
0,6 |
23,0 |
12,9 |
— |
— |
Основа |
Высоколегированные, низкоуглеродистые и низколегированные стали. |
| 0,02 |
0,5 |
4,4 |
20,5 |
Основа |
0,9 |
2,4 |
2,7 |
Крупногабаритные, жаропрочные, подлежащие закалке стали. |
Практическое применение материалов ZELLER
1) Электрод ZELLER 880 АС
Электрод для резки, строжки, разделки кромок, прошивки отверстий без применения сжатого воздуха и горючего газа.
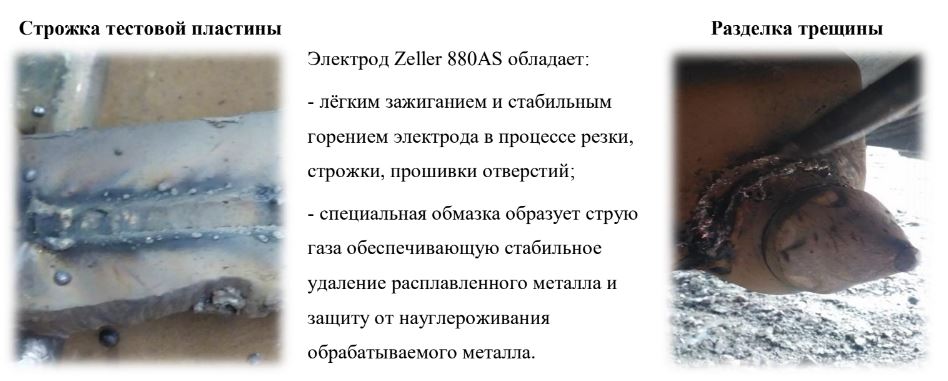
Электрод Zeller 880AS обладает:
- Лёгким зажиганием и стабильным горением электрода в процессе резки, строжки, прошивки отверстий;
- Специальная обмазка образует струю газа, обеспечивающую стабильное удаление расплавленного металла и защиту от науглероживания обрабатываемого металла.
- Электрод обеспечивает работу во всех пространственных положениях и позволяет выполнять резку, строжку, прошивку отверстий чёрной, нержавеющей стали, цветных металлов и сплавов.
- При выполнении резки, строжки, разделки кромок, прошивки отверстий не происходит науглероживание (насыщение углеродом поверхностного слоя) обрабатываемого металла, используется стандартное оборудование для электродуговой сварки.
- Высокая скорость работы во всех пространственных положениях.
Особо эффективен при разделке трещин в труднодоступных для УШМ местах.
2) Электрод Zeller 655
Универсальный ремонтный электрод для сварки и наплавки трудно свариваемых, высокопрочных, разнородных сталей. Электрод Zeller 655 по прочностным характеристикам имеет один из самых высоких показателей (880-1280 Н/мм²).
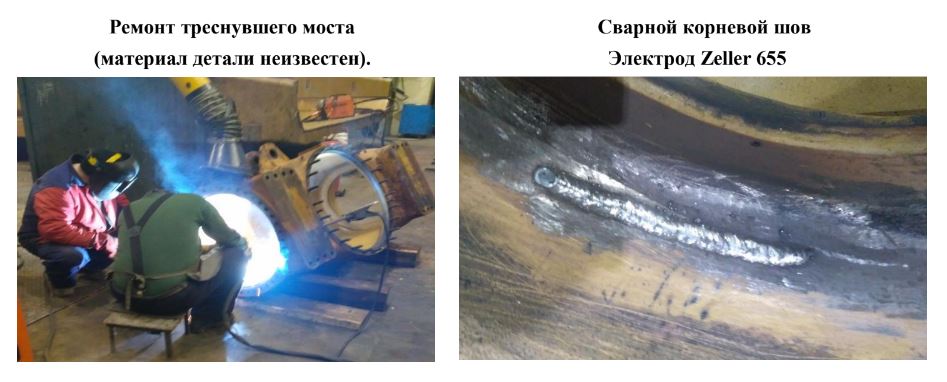
Преимущества электрода Zeller 655:
- Специально разработанный химический состав наплавленного металла с идеальным соотношением легирующих элементов обеспечивает высокую стойкость к образованию трещин и низкий коэффициент поводки металла.
- Благодаря высокому пределу прочности, хорошей устойчивости к коррозии и фрикционному износу.
- Применяется при ремонте и восстановлении деталей машин и механизмов, таких как приводы, кулачки, валы, зубья шестерни, горячие штамповочные пластины и литейные формы.
- Предназначен для сварки и наплавки инструментальной, штамповой, быстрорежущей, пружинно-рессорной, марганцовистой, высокоуглеродистой, высокопрочной стали, а также трудно свариваемых и неизвестных по химическому составу сталей.
Рекомендован в качестве буферного слоя перед наплавкой твёрдого сплава.
3) Электрод Zeller 663
Универсальный аустенитный CrNiMn электрод Zeller 663 с рутиловым покрытием для сварки и наплавки разнородных, трудно свариваемых, а также сталей с высоким содержанием марганца (Mn 12%-14%).
- Свойства: Электрод Zeller 663 устойчив к образованию окалины, ржавчины и трещин. Не синтетический, не магнитящийся электрод из нержавеющей стали с содержанием марганца для соединительного и буферного наплава.
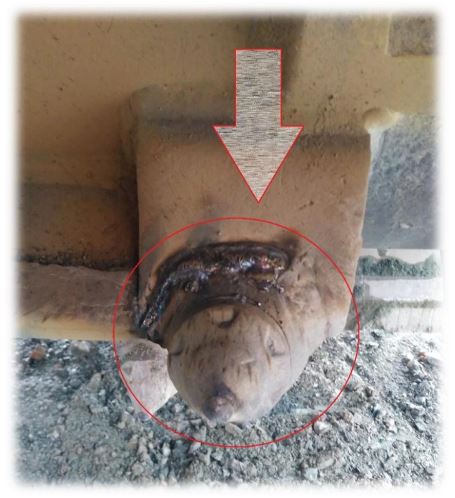
- Применение: Используется для сварки конструкционной, жаростойкой стали, для упрочняющих и буферных слоев на деталях, подверженных ударам и давлению, работающих в условиях абразивного и комбинированного износа (щеки дробилок, траки и зубья ковшей экскаваторов, била, катки и тяги, турбинные лопатки).
|
|
Предоставляет редкое сочетание прочности и устойчивости к трещинам и ударам.
Бесплатно
и интересно!
Тест-калькулятор на расчет стоимости строительства каркасного дома
Бесплатно пошаговая
PDF-инструкция
“Как построить каркасный дом и сэкономить 1 млн руб”