Низколегированные и не легированные стали
Специальные электроды, для сварки не легированных и низколегированных сталей применяются в случаях:
- Плохо подготовленных поверхностей;
- Изделий, имеющих значительные зазоры;
- Сталей с присутствием ржавчины, грязи, масла, краски, гальваники;
- Сталей с присутствием влаги, или в воде;
- В неудобных положениях — изгиб электрода без разрушения обмазки.
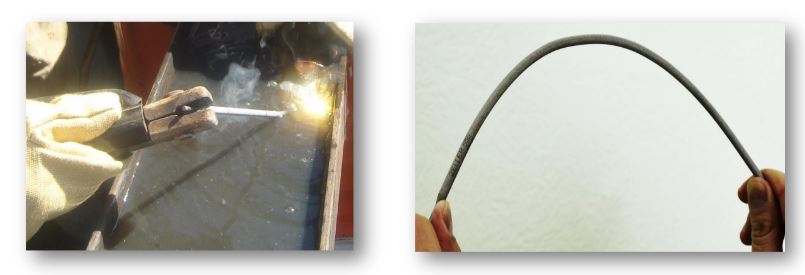
Особенности специальных электродов
- Легкое начальное и последующее зажигание;
- Работают на постоянном и переменном токах;
- Стабильное горение дуги, малое разбрызгивание, хорошее отделение шлака;
- В сварочном шве, низкое содержание фосфора, серы и водорода;
- Высокая стойкость к образованию горячих, холодных трещин;
- Металл шва пластичен и прочен.
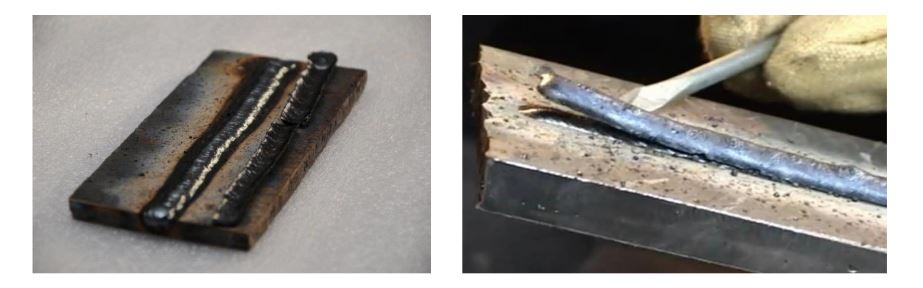
Устройство электрода
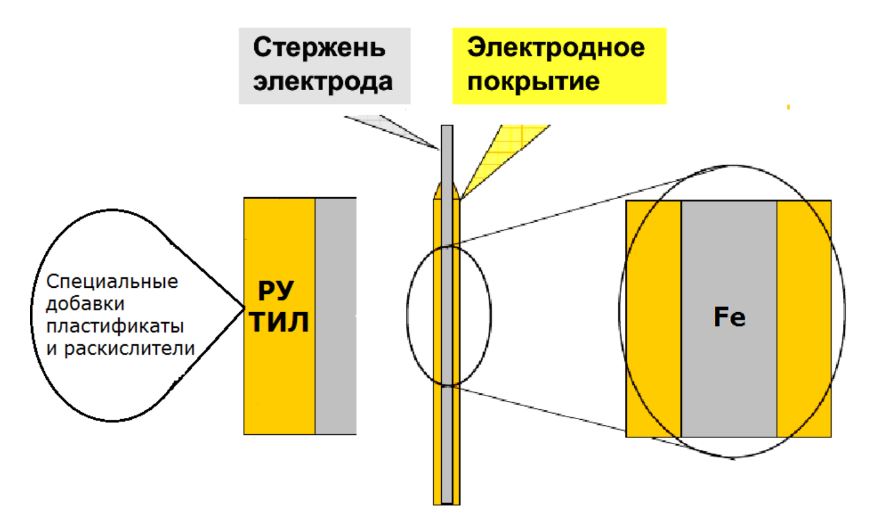
Особенности обмазки электрода
- В обмазке присутствуют пластификаторы и раскислители, которые способствуют лучшей свариваемости металла, выведению неметаллических включений и газов из сварочной ванны в шлак;
- Обмазка электрода, позволяет изгибать электроды до 90-180º без разрушений и осыпания обмазки, сохраняя при этом самые высокие механические свойства;
- Обмазка электрода является диэлектриком (не проводит электрический ток);
- Рутиловое покрытие электрода, обеспечивает возможность сварки во всех пространственных положениях, а также защиту дуги от попадания в нее загрязнений и влаги в процессе сварки.
Сварка в водной среде
- Дуговая сварка в воде возможна благодаря контактному способу — дуга устойчиво горит в газовом пузыре и внутри обмазки, куда не попадает жидкость.
- Газовый пузырь образуется за счёт горения дуги внутри обмазки: что приводит к испарению воды, паров и газов, от расплавленного металла и обмазки электрода.
- Электрод контактного типа позволяет осуществлять качественную сварку даже при плохой видимости сварочной ванны.
Сварка загрязнённых и влажных поверхностей
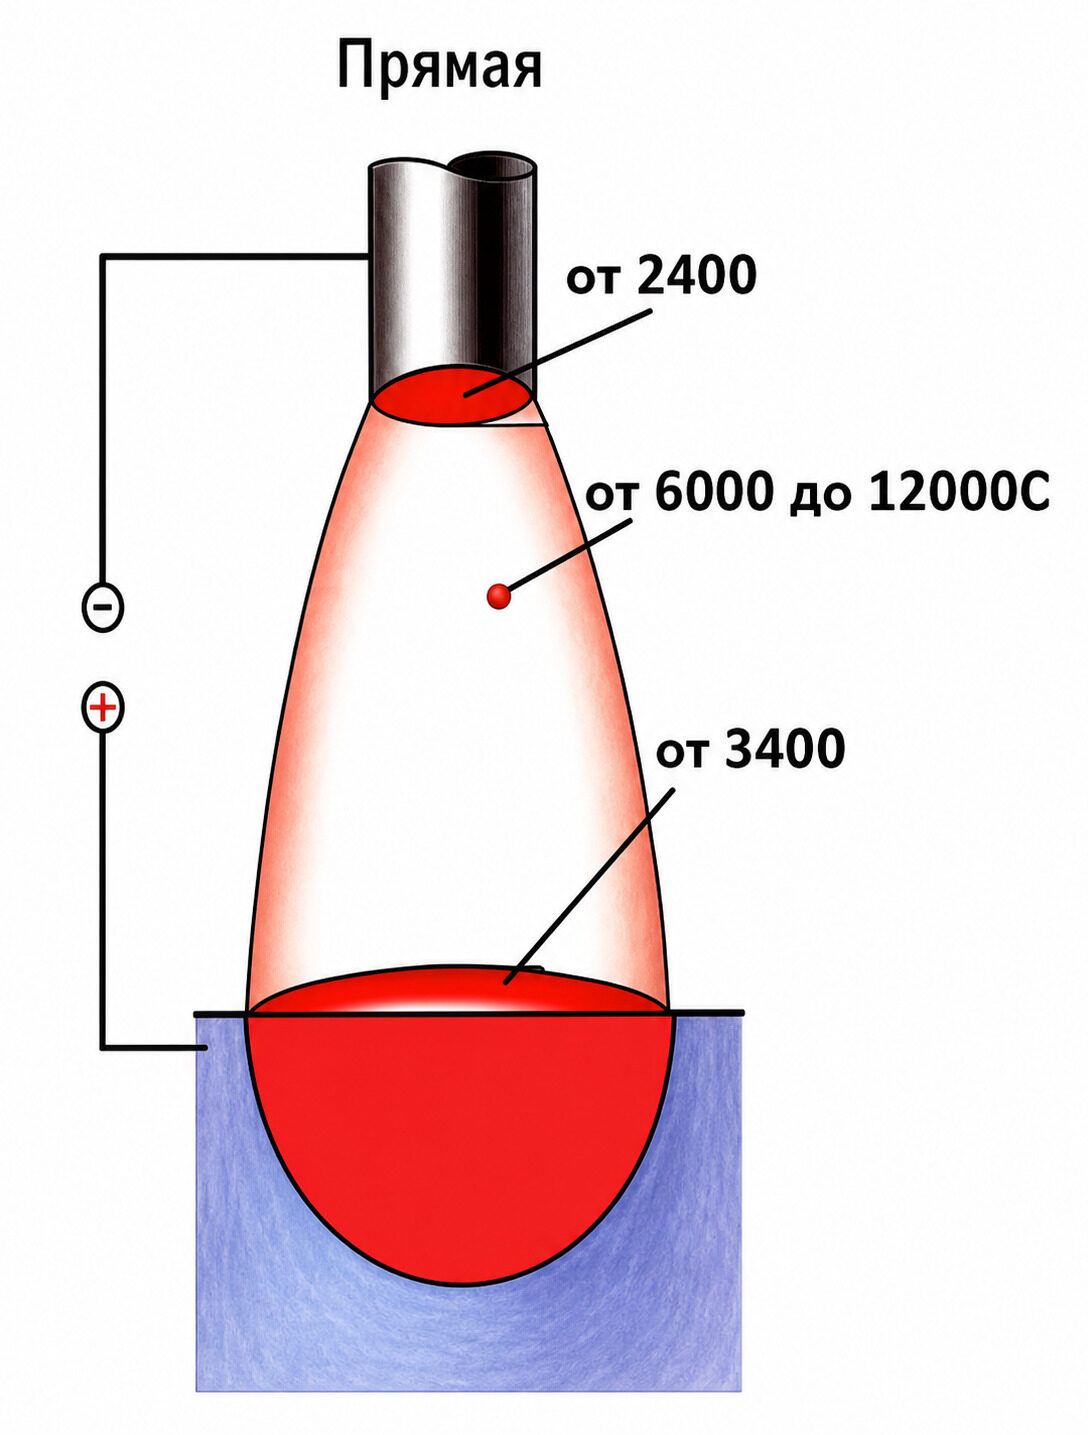
- Полярность: При сварке в окружении влаги, масла, грязи, ржавчины или краски рекомендуется использовать постоянный ток прямой полярности «-» на электрододержатель. На постоянном токе дуга горит значительно устойчивее, чем на переменном.
- Сила тока: При сварке сильно загрязнённых поверхностей сварочный ток следует увеличить на 10–15 А сверх значений, указанных на упаковке, либо использовать электрод большего диаметра.
- Техника сварки: Процесс рекомендуется производить путём плотного опирания электродной обмазки непосредственно на деталь.
- Области применения: Идеально подходит для изготовления резервуаров, сварки металлоконструкций и оцинкованных изделий, а также для ремонта паровых и водяных котлов с температурой до 450°С и давлением до 10 МПа.
|
|
Бесплатно
и интересно!
Тест-калькулятор на расчет стоимости
Как избавиться от тревоги и начать спать?
Бесплатно пошаговая
PDF-инструкция