


Описание
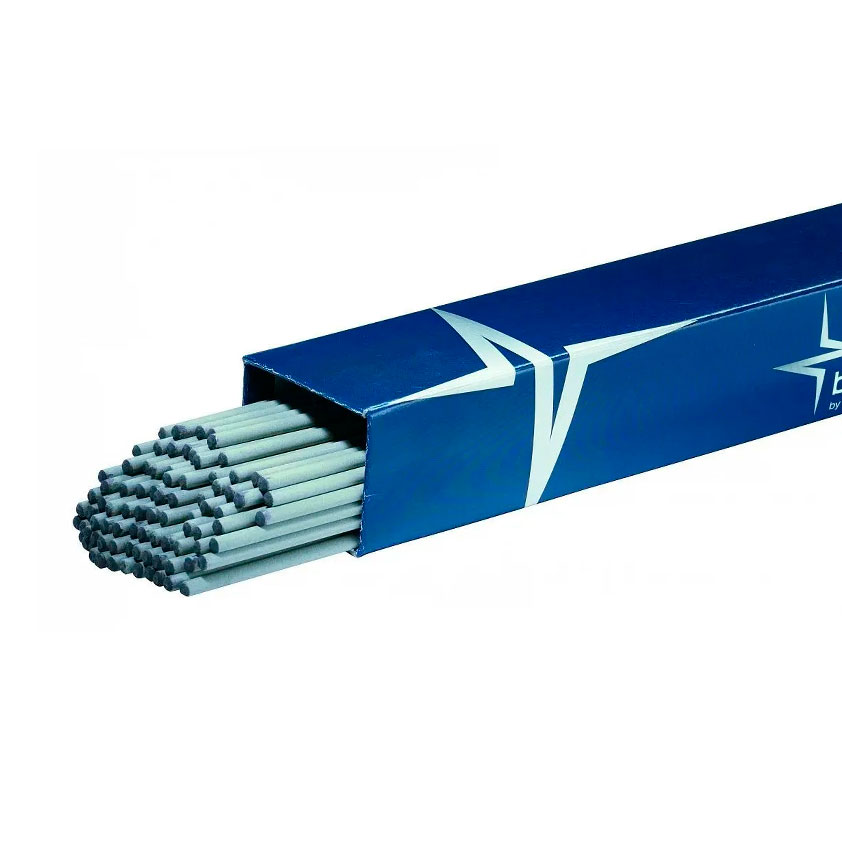
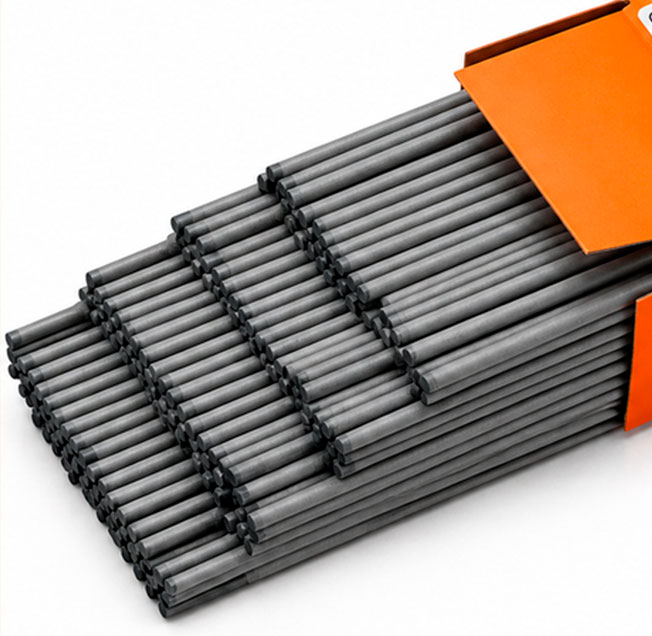
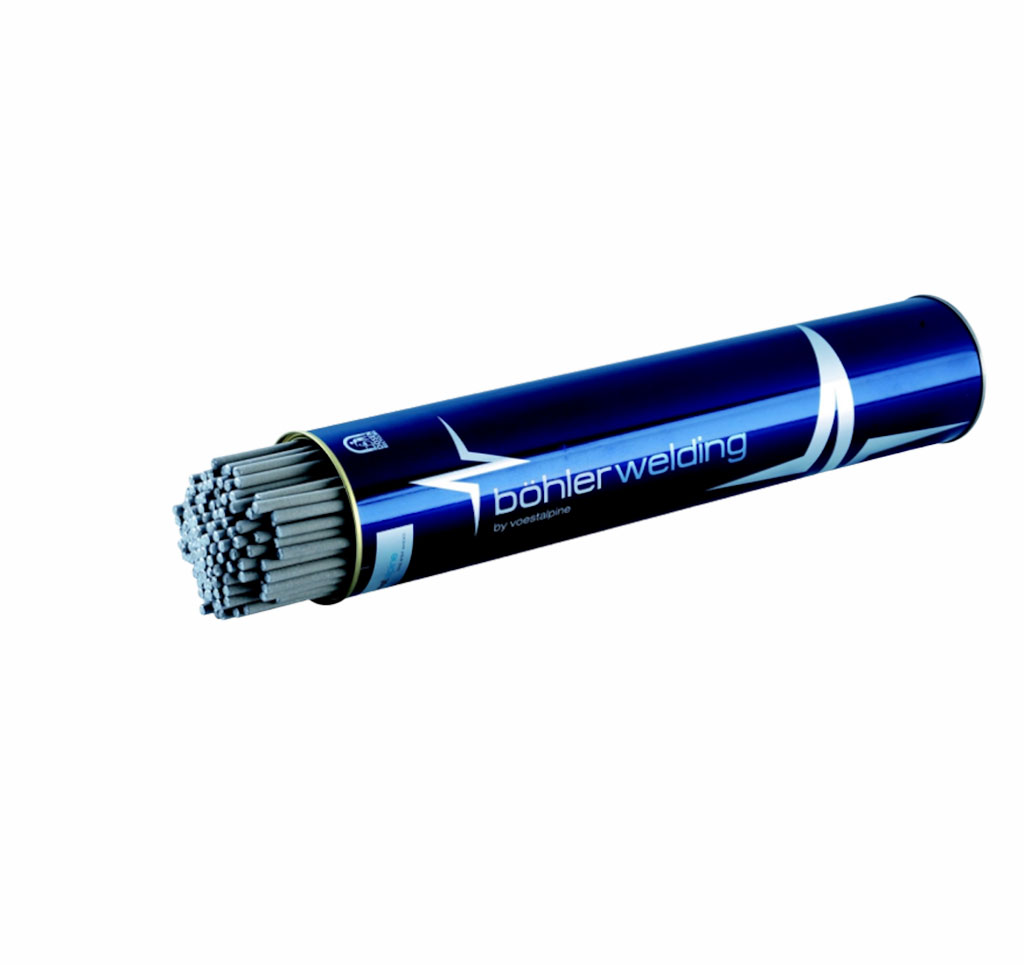
Phoenix K 50 R Mod — специализированный электрод с основным покрытием, разработанный специально для ответственных работ при строительстве магистральных трубопроводов. Он обеспечивает превосходные сварочно-технологические свойства при сварке корневого шва труб, гарантируя чистоту металла и высокую ударную вязкость даже при криогенных температурах до -40°С. Электрод характеризуется мелкокапельным переносом металла и высоким коэффициентом перехода в шов (110%), что позволяет получать качественные соединения без подрывов и пор.
Ключевая особенность Phoenix K 50 R Mod — возможность формирования идеального обратного валика корня шва без необходимости подварки с обратной стороны во всех пространственных положениях. Это существенно ускоряет процесс монтажа трубопроводов на стройплощадках. Электрод оптимален для сварки трубных сталей классов прочности API 5L X56-X70, котельных и мелкозернистых конструкционных сталей, обеспечивая надежную работу соединений в сложных климатических условиях.
Преимущества:
- Идеальный корневой шов без подварки: уникальная технология позволяет формировать ровный обратный валик во всех положениях, исключая трудоемкую операцию подварки корня с внутренней стороны трубы.
- Высокая надежность при низких температурах: гарантирует отличную ударную вязкость (мин. 35 Дж при -40°С), что критически важно для эксплуатации трубопроводов в северных регионах и арктических условиях.
- Превосходная технологичность: стабильное горение дуги в вынужденных положениях, легкое отделение шлака и минимальное разбрызгивание обеспечивают высокое качество сварки даже при работе на открытых площадках.
Классификация:
- EN ISO 2560-A / B: E 42 3 B 4 2 / E 4916 AU
- AWS A5.1 / A5.1M: E7016 / E 4916
Химический состав наплавленного металла, %
| C | Si | Mn | Fe |
|---|---|---|---|
| 0,06 | 0,55 | 1,0 | Ост. |
Механические свойства наплавленного металла:
| Термообработка | Предел текучести Rp0,2, МПа | Предел прочности Rm, МПа | Удлинение A, % | Работа удара при +20°С, Дж | Работа удара при -40°С, Дж |
|---|---|---|---|---|---|
| Без термообработки (U) | 460 (≥ 420) | 558 (≥ 510) | 30 (≥ 25) | 146 (≥ 120) | 50 (≥ 35) |
Указания по сварке:
- Перед сваркой обязательна прокалка электродов при температуре 250-350°С в течение 2 часов.
- Электрод предназначен для сварки корневого шва и заполнения разделки трубных соединений.
- Обеспечивает отличное проплавление и формирование обратного валика без подварки.
- Рекомендуется использовать короткую дугу для защиты сварочной ванны.
Позиции сварки:
Пространственные положения: PA, PB, PC, PE, PF (все, кроме вертикального «на спуск»).
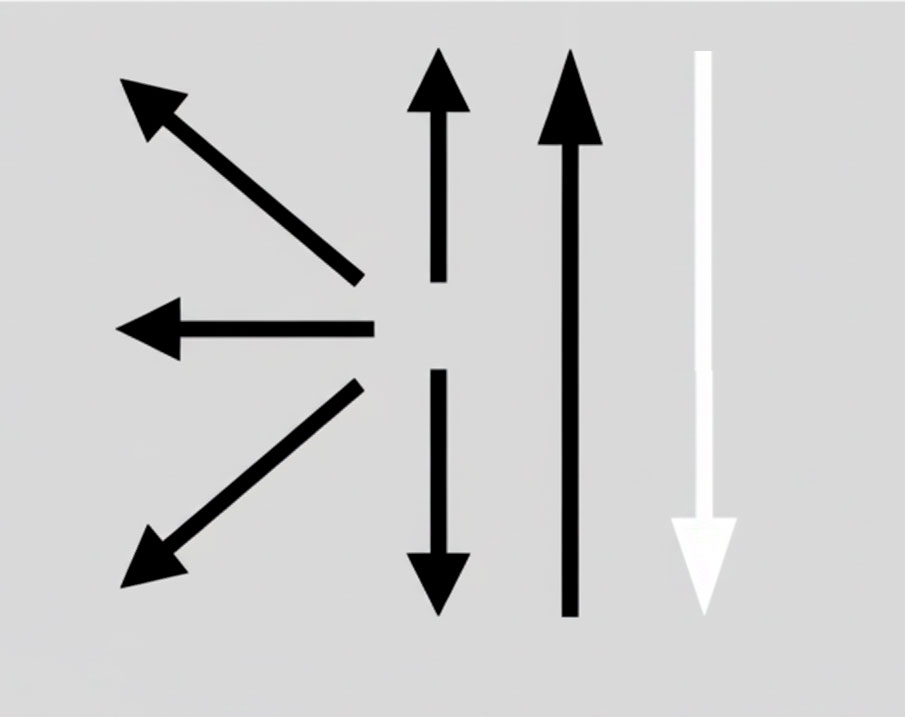
Род тока: Постоянный ток обратной полярности (DC+) или переменный ток (AC).
Диаметры и вес упаковки:
| Диаметр электрода, мм | Длина, мм | Сила тока, А | Вес упаковки, кг |
|---|---|---|---|
| 2,5 | 350 | 60-110 | 4,4 |
| 3,2 | 350 | 80-130 | 4,7 |
| 4,0 | 350 | 120-180 | 5,2 |
Купить электроды Phoenix K 50 R Mod в AMITECH
В интернет-магазине компании AMITECH вы можете купить электроды Phoenix K 50 R Mod с доставкой по всей России. Наши специалисты расскажут обо всех особенностях товара, помогут оформить заказ и выбрать наиболее подходящий способ получения. Оплата заказа возможна по наличному и безналичному расчёту.
Звоните:
+7 (812) 643-46-87
+7 (812) 643-46-88
* Характеристики электродов могут незначительно отличаться от описания в зависимости от партии производителя. Для точной информации свяжитесь с менеджером.

Отзывы
Отзывов пока нет.