
Оставьте заявку
на расчет стоимости
на расчет стоимости
Навигация по категориям:
Электроды ·
Прутки для сварки ·
Сварочная проволока ·
Порошковая проволока ·
Проволока/флюс (SAW) ·
Флюсы ·
Соответствие сварочных материалов UTP ·
Таблица соответствия твёрдости ·
Руководство по выбору BÖHLER ·
Руководство по выбору BOHLER для трубопроводов ·
Положения для сварки согласно EN ISO 6947 и коду обозначения ASME, раздел IX ·
Электроды, присадочные прутки, проволока, порошковая проволока, комбинации для сварки под флюсом и флюсы — из каталогов Böhler Welding и UTP Maintenance. 321 позиция, характеристики приведены как в первоисточниках.
87 позиций
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
BÖHLER AWS E6013 Böhler |
EN ISO 2560-A: E 42 0 RC 11 AWS A5.1: E6013 |
После сварки: Re 440 MПa Rm 540 MПa A5 22 % Av 80 Дж 55 Дж…0 °C |
2.0, 2.5, 3.2, 4.0, 5.0 | TÜV (12680.); ABS, DNV, CE | Электроды рутилово-целлюлозного типа, имеют хорошие сварочно-технологические свойства во всех пространственных положениях, включая вертикальное сверху вниз. Характеризуются легким зажиганием дуги. Подходят для сварки прихваточных и монтажных швов. Многофункциональный электрод для использования в промышленности и хозяйственной деятельности, как в монтажных, так и цеховых условиях. |
|
BÖHLER AWS E7018-1 Böhler |
EN ISO 2560-A: E 42 5 B 42 H5 AWS A5.1: E7018-1H4 |
После сварки: Re 470 MПa Rm 540 MПa A5 26% Av 160 Дж 130 Дж…-20 °C |
2.0, 2.5, 3.2, 4.0, 5.0 | TÜV (12451.); ABS, BV, DNV; GL, CE | Электроды с основным видом покрытия, предназначены для высококачественных сварных швов. Отличается высокой прочностью и ударной вязкостью. Подходит для сварки высокоуглеродистых сталей пониженной чистоты. Коэффициент перехода электродного металла в шов составляет более 110%. Обеспечивает хорошую свариваемость при сварке во всех положениях, кроме вертикального сверху вниз. Предназначен для использования в автомобилестроении, судостроении, машиностроении, для сварки металлоконструкций, котлов и контейнеров, а также для наплавки буферных слоев при восстановлении деталей из высокоуглеродистой стали. |
|
BÖHLER FOX 2.5 Ni Böhler |
EN ISO 2560-A: E 46 8 2Ni B 42 H5 AWS A5.5: E8018-C1H4R |
После сварки: Rp0.2 490 MПa Rm 570 MПa A5 30 % Av 180 Дж 110 Дж…-80 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (00147.); DB (10.014.16); ABS, BV; WIWEB, DNV; GL, LR, RINA; Statoil; SEPROZ, CE | Легированные Ni электроды с основным покрытием для сварки нелегированных и легированных Ni мелкозернистых конструкционных сталей, обеспечивающих трещиностойкость и высокую ударную вязкость наплавленного металла до -80°C. Низкое содержание диффузионно-подвижного водорода в наплавленном металле (согласно требованиям AWS: HD ≤4 мл/100 г). |
|
BÖHLER FOX alform® 700 Böhler |
EN ISO 18275-A: E 69 6 Mn2NiCrMo B 4 2 H5 AWS A5.5: E11018-GH4R E11018MH4R (mod.) |
После сварки: Rp0.2 780 MПa Rm 840 MПa A5 20 % Av 110 Дж 60 Дж…-60 °C |
2.5, 3.2, 4.0, 5.0 | NAKS | Легированные Mn-Ni-Mo электроды с основным видом покрытия, обеспечивающие при сварке высокопрочных мелкозернистых конструкционных сталей высокую ударную вязкость и стойкость к образованию трещин. Низкое содержание диффузионно-подвижного водорода в наплавленном металле (согласно требованиям AWS: HD ≤4 мл/100 г). |
|
BÖHLER FOX CM 2 Kb Böhler |
EN ISO 3580-A: E CrMo2 B 4 2 H5 AWS A5.5: E9018-B3H4R |
Термообработка: отжиг 720 °C/2 h Rp0.2 510 MПa Rm 600 MПa A5 20 % Av 120 Дж |
2.5, 3.2, 4.0, 5.0 | TÜV (0722.); DB (10.014.30); ABS, DNV, GL; SEPROZ, CE; NAKS | Электроды с основным видом покрытия из легированной проволоки для сварки узлов из стали типа 10CrMo9-10, подвергающихся воздействию высоких температур. Применяют при изготовлении котлов, трубопроводов, нефтеперерабатывающего оборудования. Одобрены для долговременного использования при рабочих температурах до +600°C. |
|
BÖHLER FOX DCMS Kb Böhler |
EN ISO 3580-A: E CrMo1 B 4 2 H5 AWS A5.5: E8018-B2H4R |
Термообработка: отжиг 680 °C/2 h Rp0.2 480 MПa Rm 580 MПa A5 23% Av 160 Дж |
2.5, 3.2, 4.0, 5.0 | TÜV (0728.); DB (10.014.32); ABS, DNV, GL; LTSS, SEPROZ; CE, NAKS | Электроды с основным видом покрытия из легированной электродной проволоки для сварки теплоустойчивых сталей типа 13CrMo4-5, используемых для изготовления сосудов высокого давления и трубопроводов. Одобрены для долговременного использования при температуре эксплуатации +570°C. Пригодны для ступенчатого охлаждения (коэффициент Брускато ≤15ppm). |
|
BÖHLER FOX DMO Kb Böhler |
EN ISO 3580-A: E Mo B 4 2 H5 EN ISO 2560-A: E 46 5 Mo B 4 2 H5 AWS A5.5: E7018-A1H4R |
После сварки: Re 510 MПa Rm 590 MПa A5 24% Av 170 Дж 60 Дж…-50 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (0019.); DB (10.014.14); KTA 1408.1; ABS, DNV, GL; Statoil, LTSS; SEPROZ, CRS; CE, NAKS, RS | Электроды с основным видом покрытия для получения высококачественных сварных соединений при изготовлении котлов и трубопроводов из жаропрочных сталей типа 16Mo3. Одобрены для долговременного использования при температуре эксплуатации +550°C. Низкое содержание диффузионно-подвижного водорода в наплавленном металле (согласно требованиям AWS: HD ≤4 мл/100 г). |
|
BÖHLER FOX EV 50 Böhler |
EN ISO 2560-A: E 42 5 B 42 H5 AWS A5.1: E7018-1H4R |
После сварки: Re 460 MПa Rm 560 MПa A5 27 % Av 190 Дж 70 Дж…-50 °C |
2.0, 2.5, 3.2, 4.0, 5.0, 6.0 | TÜV (0426.); DB (10.014.02); CE, LR, ABS; BV, DNV, GL; RMR, RINA; LTSS, SEPROZ; CRS, NAKS | Электроды с основным видом покрытия для получения высококачественных сварных швов. Высокие показатели прочности и ударной вязкости до -50°C. Коэффициент наплавки металла шва составляет примерно 110%. Электроды обладают хорошими сварочно-технологическими свойствами во всех пространственных положениях, кроме вертикального сверху вниз. Низкое содержание диффузионно-подвижного водорода в наплавленном металле (согласно требованиям AWS: HD ≤4 мл/100 г). |
|
BÖHLER FOX EV 60 Böhler |
EN ISO 2560-A: E 46 6 1Ni B 42 H5 AWS A5.5: E8018-C3H4R |
После сварки: Rp0.2 510 MПa Rm 610 MПa A5 27 % Av 180 Дж 110 Дж…-60 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (1524.); DNV, RMR; Statoil, LTSS; SEPROZ, CRS; CE, VG 95132 | Легированные Ni электроды с основным видом покрытия для сварки высокопрочных мелкозернистых конструкционных сталей. Обеспечивают высокие показатели механических свойств: высокая ударная вязкость и трещиностойкость. Температура эксплуатации от -60°C до +350°C. Низкое содержание диффузионно-подвижного водорода в наплавленном металле (согласно требованиям AWS: HD ≤4 мл/100 г). |
|
BÖHLER FOX EV 63 Böhler |
EN ISO 2560-A: E 50 4 B 42 H5 AWS A5.5: E8018-GH4R |
После сварки: Rp0.2 580 MПa Rm 630 MПa A5 26 % Av 170 Дж 90 Дж…-40 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (0730.); DB (10.014.07 /; 81.014.01); RMR, SEPROZ; CE | Электроды с основным видом покрытия для сварки нелегированных и низколегированных сталей с высокой прочностью и содержанием углерода до 0,6%, также могут быть использованы для сварки рельсовых стыков. Низкое содержание диффузионно-подвижного водорода в наплавленном металле (согласно требованиям AWS: HD ≤4 мл/100 г). |
|
BÖHLER FOX EV 70 Böhler |
EN ISO 18275-A: E 55 6 1NiMo B 4 2 H5 AWS A5.5: E9018-GH4R E9018-D1H4R (mod.) |
После сварки: Rp0.2 650 MПa Rm 700 MПa A5 24 % Av 160 Дж 70 Дж…-60 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (0112.); SEPROZ, CE | Легированные Ni-Mo электроды с основным видом покрытия для сварки высокопрочных мелкозернистых конструкционных сталей. Обеспечивают высокую ударную вязкость и трещиностойкость металла шва. Температура эксплуатации от -60°C до +350°C. Низкое содержание диффузионно-подвижного водорода в наплавленном металле (согласно требованиям AWS: HD ≤4 мл/100 г). |
|
BÖHLER FOX EV 85 Böhler |
EN ISO 18275-A: E 69 6 Mn2NiCrMo B 4 2 H5 AWS A5.5: E11018-GH4R E11018MH4R (mod.) |
После сварки: Rp0.2 780 MПa Rm 840 MПa A5 20 % Av 110 Дж 60 Дж…-60 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (4313.); DB (10.014.22); SEPROZ, CE, BV | Легированные Mn-Ni-Mo электроды с основным видом покрытия, обеспечивающие при сварке высокопрочных мелкозернистых конструкционных сталей высокую ударную вязкость и стойкость к образованию трещин. Низкое содержание диффузионно-подвижного водорода в наплавленном металле (согласно требованиям AWS: HD ≤4 мл/100 г). |
|
BÖHLER FOX OHV Böhler |
EN ISO 2560-A: E 38 0 RC 11 AWS A5.1: E6013 |
После сварки: Re 460 MПa Rm 490 MПa A5 25 % Av 75 Дж |
2.0, 2.5, 3.2, 4.0, 5.0 | TÜV (5687.); DB (10.014.12); ABS, DNV; LR, LTSS; SEPROZ, CE | Электроды с рутилово-целлюлозным видом покрытия и хорошими сварочно-технологическими свойствами для сварки во всех пространственных положениях, в том числе в вертикальном положении сверху вниз. Универсальные электроды, хорошо подходят для сварки трансформаторами небольшой мощности, характеризуются гибким покрытием и очень устойчивой дугой. Имеют широкую сферу применения при сварке стальных конструкций, используются при изготовлении транспортных средств, котлов, баков, а также в судостроении. |
|
Phoenix Blau Böhler |
EN ISO 2560-A: E 42 0 RC 11 AWS A5.1-04: E6013 |
После сварки: Re 420 MПa Rm 510 MПa A5 22 % Av 50 Дж |
2.0, 2.5, 3.2, 4.0, 5.0 | TÜV (00425.); DB (10.132.19); ABS, BV, LR, GL; (2Y), DNV | Электроды с рутилово-целлюлозным видом покрытия. Многофункциональны, хорошие сварочно-технологические свойства во всех пространственных положениях, легкое зажигание дуги. Подходит для сварки прихваточным швом. Применяется для сварки ржавых и грунтованных (около 40 мкм) плит. Подходит для сварки во всех пространственных положениях маломощными трансформаторами (42 В, холостой ход). |
|
Phoenix SH CHROMO 2 KS Böhler |
EN ISO 3580-A: E CrMo2 B 4 2 H5 AWS A5.5: E9015-B3 |
Термообработка: отпуск Rp0.2 440 MПa Rm 550 MПa A5 22 % Av 130 Дж 90 Дж…-30 °C 80 Дж…-40 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (01823.) | Легированные Cr-Mo электроды с основным видом покрытия. Низкое содержание вредных примесей в наплавленном металле; электроды прошли испытания на ступенчатое охлаждение; металл шва не чувствителен к охрупчиванию при длительной эксплуатации. Применяется при производстве химической аппаратуры, установок гидрокрекинга, при монтаже сверхмощных котлов, пароперегревателей, паровых трубопроводов. Для сварки сталей, легированных Cr-Mo и Cr-Mo-V, применяемых в нефтехимической отрасли. |
|
Phoenix Spezial D Böhler |
EN ISO 2560-A: E 42 3 B 12 H10 AWS A5.1: E7016 |
После сварки: Re 440 MПa Rm 550 MПa A5 22 % Av 80 Дж 50 Дж…-30 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (03282.); DB (10.132.42); ABS, BV, DNV; GL, LR | Основный электрод с двойным покрытием имеет хорошие сварочно-технологические свойства при сварке как на переменном, так и на постоянном токе во всех пространственных положениях, кроме вертикального сверху вниз. Стабильное горение дуги, отсутствие дефектов по результатам радиографического контроля. Применяется в хозяйственной деятельности и промышленности, для цеховых и полевых работ. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
Avesta 253MA Böhler |
EN ISO 3581-A: E 21 10 R |
После сварки: Rp0.2 535 MПa Rm 725 MПa A5 37 % Av 60 Дж |
2.0, 2.5, 3.25, 4.0, 5.0 | – | Электроды, разработанные специально для сварки теплоустойчивых нержавеющих сталей Outokumpu 253 MA, используемых для печей, камер сгорания, топок. И сталь, и электроды устойчивы к образованию окалины до 1100°C. Химический состав электродов обеспечивает трещиностойкость наплавленного металла. Устойчивость к высокотемпературной коррозии. Не предназначены для изделий, подвергающихся влажной коррозии. |
|
Avesta 308L/MVR Böhler |
EN ISO 3581-A: E 19 9 L R AWS A5.4: E308L-17 |
После сварки: Rp0.2 440 MПa Rm 570 MПa A5 37 % Av 60 Дж 40 Дж…-40 °C |
2.5, 3.25, 4.0, 5.0 | TÜV (1058.); DB (30.007.01); DNV | Легированные Cr-Ni электроды для всепозиционной сварки нержавеющих сталей типа 1.4301/ASTM 304. Стойкость к коррозии в агрессивных окислительных и восстановительных средах. |
|
Avesta 316L/SKR Böhler |
EN ISO 3581-A: E 19 12 3 L R AWS A5.4: E316L-17 |
После сварки: Rp0.2 460 MПa Rm 590 MПa A5 36 % Av 60 Дж 55 Дж…-40 °C |
2.5, 3.25, 4.0, 5.0 | TÜV (1073.); DB (30.007.10); DNV | Электроды легированные Cr-Ni-Mo для всепозиционной сварки нержавеющих сталей типа 1.4436/ASTM 316. Металл шва устойчив к общей коррозии, питтинг-коррозии, межкристаллитной коррозии в хлорсодержащих средах. Возможно применение в контакте с агрессивными средами, например, разбавленной горячей кислотой. |
|
Avesta 347/MVNb Böhler |
EN ISO 3581-A: E 19 9 Nb R AWS A5.4: E347-17 |
После сварки: Rp0.2 470 MПa Rm 620 MПa A5 35 % Av 60 Дж 45 Дж…-40 °C |
2.0, 2.5, 3.2, 4.0, 5.0 | TÜV (1062.); DB (30.007.08); DNV, CWB | Электроды, легированные Cr-Ni, стабилизированные Nb, для сварки стабилизированных титаном или ниобием нержавеющих сталей типа 1.4541/ASTM 321, которые являются более жаропрочными в сравнении с нестабилизированными сталями с пониженным содержанием углерода. Электроды могут использоваться для наплавки второго слоя на углеродистые стали (первый слой типа 309L ). Электроды предназначены для сварки изделий, работающих при высоких температурах, а также изделий, изготовление которых требует термообработки. Стойкость к коррозии аналогична типу стали 308H. |
|
Avesta 904L Böhler |
EN ISO 3581-A: E 20 25 5 Cu N L R AWS A5.4: E385-17 |
После сварки: Rp0.2 420 MПa Rm 600 MПa A5 34 % Av 70 Дж 60 Дж…-40 °C 50 Дж…-196 °C |
2.5, 3.25, 4.0, 5.0 | TÜV (03496.); DB (30.007.09) | Высоколегированные полностью аустенитные электроды, легированные Cr-Ni-Mo-Cu, разработаны для сварки сталей типа 1.4539/ASTM 904L. Также могут применяться для сварки сталей типа 1.4404/ASTM 316, где требуется получить аустенитный шов без включений феррита, например хладостойкие или немагнитные изделия. Наплавленный металл имеет высокую ударную вязкость при низких температурах. Стойкость к общей коррозии в неокислительных средах, таких как серная и фосфорная кислота. Хорошая устойчивость к питтинг-коррозии и щелевой коррозии в хлорсодержащих средах. Соответствует требованиям коррозионностойкости ASTM G48: методы A, B и E (40°C). |
|
BÖHLER AWS E308L-17 Böhler |
EN ISO 3581-A: E 19 9 L R 3 2 AWS A5.4: E308L-17 |
После сварки: Re 430 MПa Rm 560 MПa A5 40 % Av 70 Дж |
2.0, 3.2, 4.0 | TÜV (10647.); ABS, GL, CE | Аустенитные электроды из легированной проволоки с пониженным содержанием углерода и рутилово-основным видом покрытия. Применяются во всех отраслях промышленности для сварки сталей сходного химического состава, включая сталь с повышенным содержанием углерода, а также ферритную сталь, содержащую 13% хрома. Электроды данной марки отличаются хорошими сварочно-технологическими свойствами во всех пространственных положениях, кроме вертикального сверху вниз, а также при сварке на переменном токе, высокой трещиностойкостью наплавленного металла. Особенностями также являются самоотделяющийся шлак и влагостойкое покрытие. Устойчивость к межкристаллитной коррозии до 350°C. |
|
BÖHLER AWS E309-L17 Böhler |
EN ISO 3581-A: E 23 12 L R 3 2 AWS A5.4: E309L-17 |
После сварки: Re 440 MПa Rm 570 MПa A5 40% Av 60 Дж ≥32 Дж…-60°C |
2.5, 3.2, 4.0, 5.0 | ABS | Электроды типа E 23 12 L / 309L с рутиловым видом покрытия обеспечивают повышенное содержание дельта-феррита (FN ~17) в наплавленном слое и надежную и устойчивую к растрескиванию сварку разнородных металлов. Температура эксплуатации от -60°C до+300°C, для наплавленного слоя до +400°C. |
|
BÖHLER AWS E316L-17 Böhler |
EN ISO 3581-A: E 19 12 3 L R 3 2 AWS A5.4: E316L-17 |
После сварки: Re 460 MПa Rm 600 MПa A5 36 % Av 70 Дж |
2.5, 3.2, 4.0 | TÜV (10648.); ABS, GL, LR, CE | Электрод, изготовленный с использованием высоколегированной проволоки, с рутиловым видом покрытия. Преимущественно используется для сварки нержавеющих сталей типа 1.4435 / 316L. Электроды имеют хорошие сварочно-технологические свойства при сварке как на постоянном, так и на переменном токе, высокую допустимую плотность тока, минимальное разбрызгивание, самоотделяющуюся шлаковую корку, гладкий и чистый наплавленный валик; влагостойкое покрытие и герметичную упаковку электродов, что препятствует образованию пористости. Высоколегированный сердечник электрода обеспечивает наиболее надежную коррозионную стойкость. Стойкость к межкристаллитной коррозии до +400°C. |
|
BÖHLER FOX A7-A Böhler |
EN ISO 3851-A: E Z18 9 MnMo R 3 2 AWS A5.4: E307-16 (mod.) |
После сварки: Rp0.2 520 MПa Rm 720 MПa A5 35% Av 75 Дж ≥32 Дж…-100°C |
2.5, 3.2, 4.0, 5.0 | TÜV (09101.); SEPROZ, CE; NAKS | Электроды с рутиловым покрытием (FOX A7 — с основным) для сварки разнородных соединений и/или трудносвариваемых материалов. Электроды очень популярны для многочисленных проблемных задач. Наплавленный металл обладает высокой пластичностью и относительным удлинением, а также трещиностойкостью. Наплавленный металл не склонен к охрупчиванию при температурах до -100°C и выше +500°C, и к образованию окалины до +850°C. Просьба информировать производителя о применении материалов, работающих при температурах выше +650°C. Наплавленный металл может подвергаться термообработке без ограничений, обладает стойкостью к кавитации. Электроды могут использоваться для сварки как на постоянном, так и на переменном токе. |
|
BÖHLER FOX C 9 MV Böhler |
EN ISO 3580-A: E CrMo91 B 4 2 H5 AWS A5.5: E9015-B9 |
Термообработка: отжиг 760 °C/2 h Rp0.2 580 MПa Rm 710 MПa A5 19 % Av 75 Дж |
2.5, 3.2, 4.0, 5.0 | TÜV (6762.); SEPROZ, CE | Электроды с основным видом покрытия из легированной электродной проволоки для сварки жаропрочных, улучшенных 9-12% Cr сталей, в т.ч. T91, P91. Применяются при производстве турбин и котлов, а также в химической промышленности. Одобрены для долговременного использования при рабочих температурах до +650°C. |
|
BÖHLER FOX CN 13/4 Böhler |
EN ISO 3581-A: E 13 4 B 6 2 AWS A5.4: E410NiMo-15 |
После сварки: Rp0.2 890 MПa Rm 1090 MПa A5 12 % Av 32 Дж |
2.5, 3.2, 4.0, 5.0 | TÜV (3232.); LTSS, SEPROZ; CE | Электроды с основным видом покрытия для сварки коррозионностойких, мартенситных и ферритно-мартенситных сталей, в т.ч. катаных, кованых и литых. Применяются при изготовлении гидротурбин, компрессоров и тепловых электростанций. Устойчивость к пару и морской воде. Низкое содержание водорода в наплавленном металле: HD ≤ 5 мл/100 г. |
|
BÖHLER FOX CN 22/9 N Böhler |
EN ISO 3581-A: E 22 9 3 N L R 3 2 AWS A5.4: E2209-17 |
После сварки: Rp0.2 650 MПa Rm 820 MПa A5 25 % Av 55 Дж 50 Дж…-10 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (3636.), ABS; DNV, GL; LR, RINA, Statoil; SEPROZ, CE | Электроды из легированной проволоки с рутиловоым видом покрытия, предназначенные для сварки аустенитно-ферритных дуплексных сталей, например, 1.4462, UNS 31803. К областям применения относятся химическая промышленность и морские технологии. В дополнение к повышенной прочности и ударной вязкости, большое содержание феррита в наплавленном металле придает ему высокую стойкость к коррозионному растрескиванию под напряжением. |
|
BÖHLER FOX CN 23/12-A Böhler |
EN ISO 3581-A: E 23 12 L R 3 2 AWS A5.4: E309L-17 |
После сварки: Rp0.2 460 MПa Rm 570 MПa A5 40% Av 55 Дж ≥32 Дж…-60°C |
2.5, 3.2, 4.0, 5.0 | TÜV (1771.); DB (30.014.08); ABS, BV, DNV; GL, LR, SEPROZ; CE, CWB, NAKS | Аустенитные электроды из легированной проволоки с низким содержанием углерода с рутиловым видом покрытия. Повышенное содержание феррита (FN~17) в наплавленном металле обеспечивают надежную и устойчивую к растрескиванию сварку разнородных металлов. Температура эксплуатации от -60°C до +300°C. |
|
BÖHLER FOX EAS 2-A Böhler |
EN ISO 3581-A: E 19 9 L R 3 2 AWS A5.4: E308L-17 |
После сварки: Rp0.2 430 MПa Rm 560 MПa A5 40 % Av 70 Дж |
1.5, 2.0, 2.5, 3.2, 4.0, 5.0 | TÜV (1095.); DB (30.014.15); ABS, GL, Statoil; VUZ, SEPROZ; CE, CWB, NAKS | Аустенитные электроды из легированной проволоки с пониженным содержанием углерода и рутиловым видом покрытия. Применяются во всех отраслях промышленности для сварки сталей сходного химического состава, включая сталь с повышенным содержанием углерода, а также ферритную сталь, содержащую 13% хрома. Электроды обладают хорошими сварочно-технологическими свойствами и могут применяться для неповоротной сварки, обеспечивая легкое удаление шлака. Наплавленный металл устойчив к межкристаллитной коррозии до +350°C. |
|
BÖHLER FOX EAS 4 M-A Böhler |
EN ISO 3581-A: E 19 12 3 L R 3 2 AWS A5.4: E316L-17 |
После сварки: Rp0.2 460 MПa Rm 600 MПa A5 36 % Av 70 Дж |
1.5, 2.0, 2.5, 3.2, 4.0, 5.0 | TÜV (0773.); DB (30.014.14); ABS, DNV, GL; LR, Statoil, VUZ; SEPROZ, CE; CWB, NAKS | Аустенитные электроды из легированной проволоки с пониженным содержанием улерода и рутиловым видом покрытия. Применяются во всех отраслях промышленности для сварки сталей сходного химического состава, включая сталь с повышенным содержанием углерода, а также ферритную сталь, содержащую 13% хрома. Электроды обладают хорошими сварочно-технологическими свойствами и могут применяться для неповоротной сварки, обеспечивая легкое удаление шлака. Наплавленный металл устойчив к межкристаллитной коррозии до +400°C. |
|
BÖHLER FOX FFB Böhler |
EN 3581-A: E 25 20 B 2 2 AWS A5.4: E310-15 (mod.) |
После сварки: Rp0.2 420 MПa Rm 600 MПa A5 36 % Av 100 Дж ≥32 Дж…-196 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (0143.); Statoil, SEPROZ; CE | Электроды из легированной проволоки с основным видом покрытия предназначены для сварки жаропрочных сталей, в т.ч. катаных, кованых и литых, например, в цехах отжига и закалки, при изготовлении паровых котлов, в нефтяной промышленности и при производстве керамики. Для сварки последнего прохода при соединении жаропрочных CrSiAl сталей, подвергающихся воздействию сернистых газов, рекомендуется использовать BÖHLER FOX FA. Стойкость к образованию окалины до +1200°C. |
|
BÖHLER FOX FFB-A Böhler |
EN ISO 3581-A: E 25 20 R 3 2 AWS A5.4: E310-16 |
После сварки: Rp0.2 430 MПa Rm 620 MПa A5 35 % Av 75 Дж |
2.0, 2.5, 3.2, 4.0 | Statoil, SEPROZ; CE | Электроды из легированной проволоки с рутиловым видом покрытия предназначены для сварки теплоустойчивых сталей, в т.ч. катаных, например, в цехах отжига и закалки, при изготовлении паровых котлов, в нефтяной промышленности и при производстве керамики. Стойкость к образованию окалины до +1200°C. |
|
BÖHLER FOX SAS 2-A Böhler |
EN ISO 3581-A: E 19 9 Nb R 3 2 AWS A5.4: E347-17 |
После сварки: Rp0.2 470 MПa Rm 620 MПa A5 35 % Av 70 Дж |
2.0, 2.5, 3.2, 4.0, 5.0 | TÜV (1105.); DB (30.014.06); ABS, GL, LTSS; VUZ, SEPROZ; CE, NAKS | Стабилизированные аустенитные электроды из легированной проволоки с пониженным содержанием углерода и рутиловым видом покрытия. Применяются во всех отраслях промышленности, где сваривают стали сходного химического состава, включая сталь, содержащую 13% хрома. Электроды обладают хорошими сварочно-технологическими свойствами и могут применяться для неповоротной сварки, обеспечивая легкое удаление шлака. Наплавленный металл устойчив к межкристаллитной коррозии до +400°C. |
|
BÖHLER FOX SAS 4-A Böhler |
EN ISO 3581-A: E 19 12 3 Nb R 3 2 AWS A5.4: E318-17 |
После сварки: Rp0.2 490 MПa Rm 640 MПa A5 32 % Av 60 Дж |
2.0, 2.5, 3.2, 4.0, 5.0 | TÜV (0777.); DB (30.014.07); LTSS, SEPROZ; CE, NAKS | Стабилизированные аустенитные электроды из легированной проволоки с рутиловым видом покрытия. Применяются во всех отраслях промышленности, где сваривают стали сходного химического состава, включая сталь, содержащую 13% хрома. Электроды обладают хорошими сварочно-технологическими свойствами и могут применяться для неповоротной сварки, обеспечивая легкое удаление шлака. |
|
Thermanit 617 Böhler |
EN ISO 14172: E Ni 6617 (NiCr22Co12Mo) AWS A5.11 ENiCrCoMo-1 (mod.) |
После сварки: Rp0.2 400 MПa Rm 700 MПa A5 30 % Av 100 Дж |
2.5, 3.2, 4.0 | TÜV (06844.) | Электроды для сварки и наплавки теплоустойчивых сталей и сплавов. Наплавленный металл устойчив к образованию окалины до 1100°C, жаропрочен до 1000°C. Устойчивость к высокотемпературным окислительным, а также к науглероживающим средам. |
|
Thermanit 625 Böhler |
EN ISO 14172: E Ni 6625 (NiCr22Mo9Nb) AWS A5.11 ENiCrMo-3 |
После сварки: Rp0.2 420 MПa Rm 760 MПa A5 30 % Av 75 Дж 60 Дж…-196 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (03463.); ABS, DNV, GL | Электроды нержавеющие на никелевой основе, гарантирующие устойчивость к коррозионным средам. Наплавленный металл устойчив к коррозионному растрескиванию под напряжением, к образованию окалины до 1100°C. Максимальная температура эксплуатации в атмосфере сернистых газов до 500°C. Жаропрочность до 1000°C. Ударная вязкость до -196°C. Предназначены для сварки и наплавки сходных по химическому составу, коррозионностойкости, теплоустойчивости сталей. Также подходят для сварки хладостойких аустенитных CrNi(N) сталей, в т.ч. литых и хладостойких, легированных Ni сталей, подвергаемых закалке и отпуску. |
|
Thermanit CHROMO 9 V Böhler |
EN ISO 3580-A: E CrMo91 B 4 2 H5 AWS A5.5: E9015-B9 |
Термообработка: отжиг 760 °C/2 h Rp0.2 550 MПa Rm 680 MПa A5 17 % Av 47 Дж |
2.5, 3.2, 4.0, 5.0 | TÜV (06173.) | Легированные CrMoVNb электроды с основным видом покрытия. Имеют хорошие сварочно-технологические характеристики во всех пространственных положениях, кроме вертикального сверху вниз, наплавленный металл обладает жаростойкостью. Применяется для сварки улучшенных сталей с содержанием 9% Cr, в частности для сварки P 91/T 91 в соответствии с ASTM. |
|
Thermanit MTS 3 Böhler |
EN ISO 3580-A: E CrMo 9 1 B 4 2 H5 AWS A5.5: E9015-B9 |
Термообработка: отжиг 760 °C/2 h Rp0.2 550 MПa Rm 680 MПa A5 17 % Av 47 Дж |
2.5, 3.2, 4.0, 5.0 | TÜV (09168.) | Электрод с основным типом покрытия, жаропрочный, устойчивый к образованию окалины до 600°C. Применяется для наплавки и сварки улучшенных закалкой и отпуском сталей, содержащих 9% Cr, особенно для теплоустойчивых сталей T91/ P91 по ASTM. |
|
Thermanit MTS 616 Böhler |
EN ISO 3580-A: E ZCrMoWVNb9 0.5 2 B 4 2 H5 AWS A5.5: E9015-G (E9015 B9 mod.) |
Термообработка: отжиг 760 °C/≥2 h Rp0.2 560 MПa Rm 720 MПa A5 15% Av 41 Дж |
2.5, 3.2, 4.0 | TÜV (09289.) | Легированные Cr-Mo-Ni-V-W-Nb электроды с основным видом покрытия для сварки теплоустойчивых сталей. Хорошие сварочно-технологические свойства во всех пространственных положениях, кроме вертикального сверху вниз. Предназначены для сварки теплоустойчивых мартенситных сталей, в особенности P 92 в соответствии с ASTM A 355. |
|
Thermanit Nicro 182 Böhler |
EN ISO 14172: E Ni 6182 (NiCr15Fe6Mn) AWS A5.11 ENiCrFe-3 |
После сварки: Rp0.2 350 MПa Rm 620 MПa A5 35 % Av 90 Дж 70 Дж…-196 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (02073.); TÜV (KTA); (08109) | Нержавеющие электроды на основе никеля, жаростойкие до 950°C, жаропрочные до 800°C. Гарантированные значения ударной вязкости до -196°C. Применяются для аустенитно-ферритных соединений, а также для надежной сварки и наплавки на теплоустойчивые, легированные Cr, CrNi стали, в т.ч. литые; и на никелевые сплавы. Для сварки хладостойких сталей, в т.ч. литых, и никелевых сталей, подвергаемых закалке и отпуску. Для сварки сталей с низким коэффициентом теплового расширения. |
|
Thermanit Nicro 82 Böhler |
EN ISO 14172: E Ni 6082 (NiCr20Mn3Nb) AWS A5.11 ENiCrFe-3 (mod.) |
После сварки: Rp0.2 380 MПa Rm 620 MПa A5 35 % Av 90 Дж 70 Дж…-196 °C 50 Дж…-296 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (01775.); TÜV (KTA), GL | Нержавеющие электроды на никелевой основе. Теплоустойчивые, жаропрочные, ударная вязкость гарантируется при температурах до -269°C. Применяются для производства аустенитно-ферритных соединений, а также для надежной сварки и наплавки на теплоустойчивые, легированные Cr, CrNi стали, в т.ч. литые; и на никелевые сплавы. Температура эксплуатации: до 500°C в сернистой среде, до 800°C для нагруженных швов. Стойкость к образованию окалины до 1000°C. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
BÖHLER FOX BVD 85 Böhler |
EN ISO 2560-A: E 46 5 1Ni B 4 5 AWS A5.5: E8045-P2 E8018-G |
После сварки: Re 510 MПa Rm 560 MПa A5 27 % Av 170 Дж 65 Дж…-50 °C |
3.2, 4.0, 4.5 | TÜV (03531.); SEPROZ, CE | Электроды с основным видом покрытия для сварки в положении сверху вниз, предназначены для высококачественной сварки трубопроводов большого диаметра, а также для сварки металлоконструкций. При сварке трубопроводов пригодны для заполняющих и облицовочных проходов. Сварка в положении сверху вниз позволяет обеспечить производительность наплавки до 100% больше, чем при сварке в положении снизу вверх. И это относится ко всем электродам BÖHLER BVD! |
|
BÖHLER FOX BVD 90 Böhler |
EN 757: E 55 5 Z2Ni B 4 5 AWS A5.5: E9018-G E9045-P2 (mod.) |
После сварки: Re 600 MПa Rm 650 MПa A5 27 % Av 170 Дж 80 Дж…-50 °C |
3.2, 4.0, 4.5 | TÜV (03402.); Statoil, SEPROZ; CE, GAZPROM | Электроды с основным видом покрытия для сварки в положении сверху вниз, предназначены для высококачественной сварки трубопроводов большого диаметра, а также для сварки металлоконструкций. При сварке трубопроводов пригодны для заполняющих и облицовочных проходов. Особенно устойчивый к растрескиванию металл сварного шва с отличными вязко-пластичными свойствами. |
|
BÖHLER FOX CEL Böhler |
EN ISO 2560-A: E 38 3 C 2 1 AWS A5.1: E6010 |
После сварки: Re 450 MПa Rm 520 MПa A5 26 % Av 100 Дж ≥47 Дж…-30 °C |
2.5, 3.2, 4.0, 4.5 | TÜV (1281.); DNV, Statoil; SEPROZ, CE; NAKS | Электроды с целлюлозным видом покрытия для сварки корневых, горячих проходов в положении сверху вниз, для сварки заполняющих и облицовочного слоев шва трубопроводов большого диаметра. Обеспечивают большую экономию по сравнению со сваркой в положении снизу вверх. Также применяется в сочетании с электродами основного вида покрытия для сварки в положении сверху вниз. Особенно подходят для сварки корневых проходов на прямой полярности («-» на электроде). |
|
BÖHLER FOX CEL 75 Böhler |
EN ISO 2560-A: E 42 3 C 2 5 AWS A5.5: E7010-P1 |
После сварки: Re 480 MПa Rm 550 MПa A5 23 % Av 100 Дж 45 Дж…-40 °C |
3.2, 4.0, 5.0 | TÜV-A (533.) | Высокопрочные электроды с целлюлозным видом покрытия для сварки в положении сверху вниз трубопроводов большого диаметра. Большая экономия по сравнению со сваркой в положении снизу вверх. Все электроды BÖHLER с целлюлозным видом покрытия в основном используются для сварки корневых слоев шва и горячих проходов. |
|
BÖHLER FOX CEL 85 Böhler |
EN ISO 2560-A: E 46 4 1Ni C 2 5 AWS A5.5: E8010-P1 |
После сварки: Re 490 MПa Rm 570 MПa A5 23 % Av 110 Дж ≥47 Дж…-40 °C |
3.2, 4.0, 5.0 | TÜV (1361.), ABS; SEPROZ, CE | Высокопрочные электроды с целлюлозным видом покрытия для сварки в положении сверху вниз в случае сварки трубопроводов большого диаметра. Все электроды BÖНLER с целлюлозным видом покрытия обеспечивают превосходную экономичность по сравнению со сваркой в положении снизу вверх. |
|
BÖHLER FOX CEL 90 Böhler |
EN ISO 2560-A: E 50 3 1Ni C 2 5 AWS A5.5: E9010-P1 E9010-G |
После сварки: Re 580 MПa Rm 650 MПa A5 21 % Av 100 Дж ≥47 Дж…-30 °C |
4.0, 5.0 | TÜV (1324.); Statoil, SEPROZ; CE | Высокопрочные электроды с целлюлозным видом покрытия для сварки в положении сверху вниз в случае сварки трубопроводов большого диаметра, особенно для сталей X70 и X80. |
|
BÖHLER FOX EV 60 PIPE Böhler |
EN ISO 2560-A: E 50 4 1Ni B 12 H5 AWS A5.5: E8016-GH4R |
После сварки: Re 550 MПa Rm 590 MПa A5 29 % Av 170 Дж 110 Дж…-40 °C |
2.5, 3.2, 4.0, 5.0 | NAKS; GAZPROM | Электроды с основным видом покрытия, обладающие отличными сварочно-технологическими свойствами, предназначены для сварки корневого слоя шва кольцевых стыковых соединений труб класса прочности К65 (Х80) на прямой полярности («-» на электроде), заполняющих и облицовочного слоев шва кольцевых стыковых соединений труб класса прочности К55-К60 (Х65-Х70) на обратной полярности («+» на электроде). |
|
BÖHLER FOX EV 70 PIPE Böhler |
EN 757: E 55 4 Z Mn2NiMo B 12 H5 AWS A5.5: E9016-GH4R |
После сварки: Re 620 MПa Rm 680 MПa A5 20 % Av 140 Дж 55 Дж…-46 °C |
2.5, 3.2, 4.0 | – | Электроды с основным видом покрытия предназначены для сварки корневого прохода шва кольцевых стыковых соединений труб класса прочности К65 (Х80) на обратной полярности, а также заполняющих и облицовочного слоев на прямой полярности. Электроды выгодно отличаются от электродов типа AWS E 9018 при сварке корневого прохода, благодаря увеличенным скоростям сварки. |
|
BÖHLER FOX EV PIPE Böhler |
EN ISO 2560-A: E 42 4 B 12 H5 AWS A5.1: E7016-1H4R |
После сварки: Re 470 MПa Rm 560 MПa A5 29 % Av 170 Дж 55 Дж…-40 °C |
2.0, 2.5, 3.2, 4.0 | TÜV (7620.); DB (10.014.77); LTSS, SEPROZ; VNIIGAZ, CE; NAKS | Электроды с основным видом покрытия, обладающие отличными сварочно-технологическими свойствами, предназначены для сварки корневых проходов кольцевых швов труб класса прочности до К60 (Х70) включительно на прямой полярности («-» на электроде), заполняющих и облицовочного слов шва при сварке труб класса прочности до К55 (Х60) включительно на обратной полярности («+» на электроде). В связи с увеличенной скоростью сварки корневых проходов электроды обеспечивают значительную экономию времени по сравнению с электродами типа AWS E 7018. |
|
Phoenix CEL 70 Böhler |
EN ISO 2560-A: E 42 2 C 2 5 AWS A5.1: E6010 |
После сварки: Rp0.2 420 MПa Rm 510 MПa A5 22 % Av 80 Дж 28 Дж…-40 °C |
2.5, 3.2, 4.0, 5.0 | TÜV (00247.); DB (10.132.44); ABS, GL, LR; DNV, VNIIST | Электроды с целлюлозным видом покрытия для сварки в положении сверху вниз трубопроводов. Превосходная сварочно-технологические характеристики при сварке корня шва, а также в положении сверху вниз. Протестировано CTOD, HIC и HSCC. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
UTP 610 UTP |
AWS 5.1: E 6013 EN ISO 2560-A: E 38 0 RC 11 |
Предел текучести, R p0,2: ≥ 380 МПа Временное сопротивление, R m: 470-600 МПа Относительное удлинение, А: ≥ 20% Работа удара, K v: ≥ 47 Дж |
— | — | Электрод с рутиловым покрытием и очень хорошей свариваемостью во всех пространственных положениях, включая вертикальное сверху вниз. Универсальный электрод, особенно подходит для сварки на небольших трансформаторах. Пластичное покрытие, позволяющее сгибать электрод. Универсальное применение для металлургии, транспорта и т.д. |
|
UTP 611 UTP |
AWS 5.1: E 6013 EN ISO 2560-A: E 38 0 RR 12 |
Предел текучести, R p0,2: ≥ 380 МПа Временное сопротивление, R m: 470-600 МПа Относительное удлинение, А: > 22% Работа удара, K v: > 47 Дж |
— | — | UTP 611 — электрод с толстой обмазкой предназначен для ремонта трещин и наплавки любых видов металло конструкций в машиностроении, вагоностроении, автомобилестроении, котлостроении и судостроении. |
|
UTP 614 Kb UTP |
AWS 5.1: E 7018 EN ISO 2560-A: E 42 3 B32 H10 |
Предел текучести, R p0,2: > 420 МПа Временное сопротивление, R m: > 510 МПа Относительное удлинение, А: > 22% Работа удара, K v: > 47 (-30°) Дж |
— | — | UTP 614 Kb — электрод с двойным покрытием для универсального промышленного применения, производ ства сварочных конструкций и монтажа, а также ремонта различных основных материалов. |
|
UTP 63 UTP |
EN 14700: E Fe10 EN ISO 3581-A: E 18 8 Mn R 32 |
Предел текучести, R p0,2: > 350 МПа Временное сопротивление, R m: > 600 МПа Относительное удлинение, А: > 40% Работа удара, K v: > 60 Дж |
— | — | Полностью аустенитный электрод UTP 63 предназначен для сварки нелегированных конструкционных и улучшенных сталей, в том числе в комбинации с аустенитными хромоникелевыми сталями. |
|
UTP 65 D UTP |
EN 14700: E Z Fe11 EN ISO 3581-A: ~ E 29 9 R 12 |
Предел текучести, R p0,2: > 640 МПа Временное сопротивление, R m: > 800 МПа Относительное удлинение, А: > 20% |
— | — | UTP 65 D разработан для ремонта и наплавки деталей с высокими требованиями к качеству. Обладает высокой стойкостью к образованию трещин при сварке труд носвариваемых сталей. |
|
UTP 68 H UTP |
AWS A5.4: E 310-16 EN ISO 3581-A: E 25 20 R 32 |
Предел текучести, R p0,2: > 350 МПа Временное сопротивление, R m: > 550 МПа Относительное удлинение, А: > 30% Работа удара, K v: > 47 Дж |
— | — | Электрод с рутиловым покрытием UTP 68 H предназначен для ремонта и наплавки жаропрочных хромистых, хромокремниевых, хромоалюминиевых и хромоникеле вых конструкционных и литейных сталей. |
|
UTP 68 LC UTP |
AWS A5.4: E 308 L — 17 EN ISO 3581-A: E 19 9 L R 3 2 |
Предел текучести, R p0,2: > 350 МПа Временное сопротивление, R m: > 520 МПа Относительное удлинение, А: > 35% Работа удара, K v: > 47 Дж |
— | — | Электрод с рутиловым покрытием UTP 68 LC с низким содержанием углерода предназначен для ремонта и наплавки идентичных низкоуглеродистых аустенитных хромоникелевых конструкционных и литейных сталей. |
|
UTP 68 Mo UTP |
AWS A5.4: E 318 — 16 EN ISO 3581-A: E 19 12 3 Nb R 3 2 |
Предел текучести, R p0,2: 380 МПа Временное сопротивление, R m: 560 МПа Относительное удлинение, А: 30% Работа удара, K v: 55 Дж |
— | — | Электрод с рутиловым покрытием UTP 68 Mo предназна чен для ремонта и наплавки стабилизированных и нестабилизированных хромоникельмолибденовых конструкционных и литейных сталей. |
|
UTP 68 MoLC UTP |
AWS A5.4: E 316 L-17 EN ISO 3581-A: E 19 12 3 L R 3 2 |
Предел текучести, R p0,2: 380 МПа Временное сопротивление, R m: 560 МПа Относительное удлинение, А: 30% Работа удара, K v: 60 Дж |
— | — | Электрод с рутиловым покрытием UTP 68 MoLC с низким содержанием углерода предназначен для ремонта и наплавки идентичных низкоуглеродистых аустенитных хромоникельмолибденовых конструкционных и литейных сталей. |
|
UTP 6824 LC UTP |
AWS A5.4: E 309 L-17 EN ISO 3581-A: E 23 12 L R 32 |
Предел текучести, R p0,2: > 390 МПа Временное сопротивление, R m: > 550 МПа Относительное удлинение, А: > 30% Работа удара, K v: > 47 Дж |
— | — | Электрод с рутиловым покрытием UTP 6824 LC предна значен для ремонта и наплавки нержавеющих и жаропрочных конструкционных и литейных сталей, а также для соединения разнородных металлов и наплавки промежуточных слоев под последующую износостойкую и антикоррозионную наплавку на высокоуглеродистые стали. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
UTP 068 HH UTP |
AWS 5.11: E NiCrFe-3 (mod.) EN ISO 14172: E Ni 6082 |
Предел текучести, R p0,2: 420 МПа Временное сопротивление, R m: 680 МПа Относительное удлинение, А: 40% Работа удара, K v: 120 Дж |
— | — | UTP 068 HH предназначен прежде всего для ремонта аналогичных или схожих никелевых сплавов, жаростой ких аустенитных сплавов, хладостойких никелевых сталей, аустенитно-ферритных соединений и антикорро зионной наплавки. |
|
UTP 32 UTP |
AWS A5.6: E CuSn-C (mod.) DIN 1733: EL-CuSn7 |
Предел текучести, R p0,2: приблиз. 300 МПа Относительное удлинение, А: > 30% Удельное электросопротивление: 7 Твёрдость, HB: приблиз. 100 |
— | — | UTP 32 — оловянисто-бронзовый электрод с основным типом покрытия для ремонта и наплавки оловянистых бронз с содержанием олова 6–8 %, медноцинковых сплавов, предназанчен также для наплавки буферного слоя на чугуны и стали. |
|
UTP 387 UTP |
AWS A5.6: E CuNi DIN 1733: EL-CuNi30Mn |
Предел текучести, R p0,2: > 240 МПа Временное сопротивление, R m: > 390 МПа Относительное удлинение, А: > 30% Работа удара, K v: > 80 Дж |
— | — | Медно-никелевый электрод UTP 387 используется для ремонта и наплавки идентичных материалов с содержа нием никеля до 30 %, также различных сплавов цветных металлов и сталей. |
|
UTP 6222 Mo UTP |
AWS 5.11: E NiCrMo-3 EN ISO 14172: E Ni 6625 |
Предел текучести, R p0,2: > 450 МПа Временное сопротивление, R m: > 760 МПа Относительное удлинение, А: > 30% Работа удара, K v: > 75 Дж |
— | — | UTP 6222 Mo главным образом используется для соединения, ремонта и наплавки никелевых сплавов, аустенитных сталей, низкотемпературных никелевых сталей, аустенитно-ферритных соединений и антикорро зионной наплавки. |
|
UTP 7015 UTP |
AWS 5.11: E Ni 6182 EN ISO 14172: E NiCrFe-3 |
Предел текучести, R p0,2: 400 МПа Временное сопротивление, R m: 670 МПа Относительное удлинение, А: 40% Работа удара, K v: 120 Дж |
— | — | UTP 7015 предназначен для наплавки и соединительной сварки материалов на никелевой основе. Сварка разнородных материалов, таких как аустенитно-феррит ные соединения, а также для антикоррозионной наплавки нелегированных и низколегированных сталей, например, при строительстве реакторов. |
|
UTP 8 UTP |
AWS A5.15: E Ni-Cl EN ISO 1071: E C Ni-Cl 1 |
Предел текучести, R p0,2: приблиз. 220 МПа Твёрдость, HB: приблиз. 180 |
— | — | UTP 8 предназначен для холодной сварки серого, ковкого чугуна и литейных сталей, а также для соединения этих материалов со сталью, медью и медными сплавами прежде всего для ремонта и восстановления. |
|
UTP 80 M UTP |
AWS 5.11: E NiCu-7 EN ISO 14172: E Ni 4060 |
Предел текучести, R p0,2: > 300 МПа Временное сопротивление, R m: > 480 МПа Относительное удлинение, А: > 30% Работа удара, K v: > 80 Дж |
— | — | UTP 80 M предназначен для ремонта и наплавки медноникелевых сплавов и сталей с медноникелевым покрытием. |
|
UTP 83 FN UTP |
AWS A5.15: E NiFe-Cl EN ISO 1071: E C NiFe-11 |
Твёрдость, HB: приблиз. 190 | — | — | UTP 83 FN предназначен для ремонта и наплавки распростронённых сортов чугуна, таких как серый чугун с пластинчатым и шаровидным графитом, ковкий чугун, а также для сварки данных материалов с конструкцион ными и литейными сталями. |
|
UTP 86 FN UTP |
AWS A5.15: E NiFe-Cl EN ISO 1071: E C NiFe-13 |
Предел текучести, R p0,2: приблиз. 340 МПа Твёрдость, HB: приблиз. 220 |
— | — | UTP 86 FN предназначен для ремонта, соединительной сварки и наплавки серого чугуна EN GJL 100 — EN GJL 400, чугуна с шаровидным графитом EN GJS 400 — EN GJS 700 и ковкого чугуна EN GJMB 350 — EN GJMB 650, а также для соединения этих материалов друг с другом или с конструкционными и литейными сталями. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
UTP 673 UTP |
DIN 8555: E 3-UM-40-PT EN 14700: E Z Fe3 |
Твёрдость, HRC: приблиз. 58 Жаропрочность: до 550° C |
— | — | UTP 673 предназначен для износостойкой наплавки инструмента горячей и холодной обработки металла, прежде всего для наплавки режущих кромок ножей горячей и холодной резки, а также инструмента для снятия грата. |
|
UTP 690 UTP |
AWS A5.13: E Fe 5-B (mod.) EN 14700: E Fe4 |
Твёрдость, HRC: приблиз. 62 | — | — | UTP 690 предназначен для ремонта и изготовленния режущего инструмента, в частности для наплавки режущих кромок и рабочих поверхностей. (Неполный отжиг при 800-840°C, приблиз. 25 HRC) |
|
UTP 7200 UTP |
AWS A5.13: ~ E FeMn-A EN 14700: EZ Fe9 |
Твёрдость, HB: После сварки Твёрдость, HRC: После холодного наклёпа |
— | — | UTP 7200 обладает высокой трещиностойкостью и предназначен в первую очередь для наплавки, ремонтной и соединительной сварки деталей из высокомарганцовистых сталей, подверженных экстремальным ударным, сжимающим и шоковым нагрузкам. |
|
UTP 750 UTP |
DIN 8555: E 3-UM-50-CTZ EN 14700: E Z Fe6 |
Твёрдость, HRC: 48 — 52 | — | — | UTP 750 предназначен для наплавки жаропрочных слоёв на термостойкую сталь, в частности подверженную истиранию и резким перепадам температур. (Твёрдость металла шва после неполного отжига при 850-900 °C составляет приблиз. 35 HRC) |
|
UTP BMC UTP |
DIN 8555: E 7-UM-250-KPR EN 14700: E Fe9 |
Твёрдость, HB: После сварки Твёрдость, HRC: После холодного наклёпа |
— | — | UTP BMC предназначен для наплавик деталей, подвер женных воздействию высокого давления и ударных нагрузок в сочетании с абразивным износом. |
|
UTP CELSIT 706 UTP |
AWS A5.13: E CoCr-A EN 14700: E Z Co2 |
Твёрдость, HRC: 40 — 42 | — | — | UTP CELSIT 706 предназначен для наплавки стойкой к эрозии, коррозии, кавитации, ударным нагрузкам, давлению, абразивному износу при температурах эксплуатации до 900 °С. |
|
UTP CELSIT 721 UTP |
AWS A5.13: E CoCr-E EN 14700: E Co1 |
Твёрдость, HRC: После сварки Твёрдость, HRC: После холодного наклёпа |
— | — | UTP CELSIT 721 предназначен для наплавки стойкой к трещинам, ударным нагрузкам, давлению, абразивному износу, коррозии при температурах эксплуатации до 900 °С. |
|
UTP DUR 250 UTP |
DIN 8555: E 1-UM-250 EN 14700: E Fe1 |
Твёрдость, HB: приблиз. 270 | — | — | UTP DUR 250 предназначен для наплавки деталей, где требуется вязкий наплавленый слой и легкая механиче ская обрабатываемость. |
|
UTP DUR 350 UTP |
DIN 8555: E 1-UM-350 EN 14700: E Fe1 |
Твёрдость, HB: приблиз. 370 | — | — | UTP DUR 350 предназначен в первую очередь для износостойкой наплавки деталей из MnCrV-ых сталей. |
|
UTP DUR 600 UTP |
DIN 8555: E 6-UM-60 EN 14700: E Fe8 |
Твёрдость, HRC: 56 -58 | — | — | UTP DUR 600 предназначен для универсальной наплавки деталей из конструкционных, литейных и высокомарган цовистых сталей, подверженных одновременно абразивному износу, ударным и сжимающим нагрузкам. |
|
UTP LEDURIT 61 UTP |
AWS A5.13: ~ E FeCr-A 1 EN 14700: EZ Fe14 |
Твёрдость, HRC: приблиз. 60 | — | — | UTP LEDURIT 61 предназначен для наплавки деталей с высокой степенью износостойкости, подверженных сильному абразивному износу в сочетании с умеренными ударными нагрузками. |
|
UTP LEDURIT 65 UTP |
DIN 8555: E 10-UM-65-GRZ EN 14700: E Fe16 |
Твёрдость, HRC: приблиз. 65 | — | — | UTP LEDURIT 65 предназначен для наплавки деталей с максимальной износостойкостью, подверженных экстремальному абразивному износу минеральными частицами при температурах эксплуатации до 500 °C. |
| Наименование продукта | Абразивный износ | Коррозия | Эрозия | Кавитация | Высокая температура | Ударные нагрузки | Металл по земле | Металл по металлу |
|---|---|---|---|---|---|---|---|---|
| UTP 34 N | • | • | • | |||||
| UTP 73 G 2 | • | • | • | • | • | |||
| UTP 73 G 3 | • | • | • | • | • | |||
| UTP 73 G 4 | • | • | • | • | • | |||
| UTP 673 | • | • | • | • | • | |||
| UTP 690 | • | • | ||||||
| UTP 750 | • | • | • | • | ||||
| UTP 7200 | • | • | ||||||
| UTP BMC | • | • | ||||||
| UTP CELSIT 706 | • | • | • | • | • | • | • | |
| UTP CELSIT 721 | • | • | • | • | • | • | • | |
| UTP DUR 250 | • | |||||||
| UTP DUR 350 | • | • | ||||||
| UTP DUR 600 | • | • | • | • | • | |||
| UTP LEDURIT 61 | • | • | • | |||||
| UTP LEDURIT 65 | • | • | • | • |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
UTP 34 N UTP |
AWS A5.13: E CuMnNiAl EN 14700: E Cu1 |
Предел текучести, R p0,2: 400 МПа Временное сопротивление, R m: 650 МПа Относительное удлинение, А: 15% Твёрдость, HB: 220 |
— | — | UTP 34 N предназначен для ремонта и наплавки медно-алюминиевых сплавов, преимущественно с высоким содержанием марганца, а также для наплавки буферного слоя на чугуны и стали. |
|
UTP 73 G 2 UTP |
DIN 8555: E 3-UM-55-ST EN 14700: E Fe8 |
Твёрдость, HRC: 55 — 58 | — | — | UTP 73 G 2 благодаря высокой твёрдости, прочности и жаропрочности идеально подходит для наплавки машиностроительных деталей и инструмента, подвер женных сильному иститранию и сжатию при умеренных ударных нагрузках и повышенных температурах эксплуатации. |
|
UTP 73 G 3 UTP |
DIN 8555: E 3-UM-45-T EN 14700: E Fe3 |
Твёрдость, HRC: приблиз. 45-50 | — | — | UTP 73 G 3 благодаря высокой твёрдости, прочности и жаропрочности идеально подходит для наплавки машиностроительных деталей и инструмента, подвер женных истиранию, сжатию и ударным нагрузкам при высоких температурах эксплуатации. |
|
UTP 73 G 4 UTP |
DIN 8555: E 3-UM-40-PT EN 14700: E Z Fe3 |
Твёрдость, HRC: приблиз. 38 — 42 | — | — | UTP 73 G 4 благодаря высокой вязкости и жаропрочности идеально подходит для наплавки на детали и инструмент, подверженный фрикционным, сжимающим и ударным нагрузкам при высоких температурах. |
44 позиций
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
BÖHLER 2.5 Ni-IG Böhler |
EN ISO 636-A: W2Ni2 W 46 8 W2Ni2 AWS A5.28: ER80S-Ni2 |
Heat treatment: untreated, as welded Re 510 MПa Rm 600 MПa A5 26 % Av 280 Дж 80 Дж…-60 °C ≥47 Дж…-80 °C |
2.0, 2.4, 3.0 | TÜV (01081.); BV, GL, Statoil; SEPROZ, CE | Присадочные прутки, легированные 2,5% Ni, для сварки хладостойких, мелкозернистых конструкционных и легированных сталей. Устойчивость к охрупчиванию при температуре до -80°C. |
|
BÖHLER CM 2-IG Böhler |
EN ISO 21952-A: W CrMo2Si AWS A5.28: ER90S-G, ER90S-B3 (mod.) |
Heat treatment: annealed 720 °C/2 h Re 470 MПa Rm 600 MПa A5 23 % Av 190 Дж |
1.6, 2.0, 2.4, 3.0 | TÜV (1564.); SEPROZ, CE | Присадочные прутки для сварки стали типа 10CrMo9-10 применяемые при изготовлении нефтеперерабатываю- щего оборудования, например установок гидрокрекинга. Одобрены для долговременного использования при температурах эксплуатации до +600°C. |
|
BÖHLER DCMS-IG Böhler |
EN ISO 21952-A: W CrMo1Si AWS A5.28: ER80S-G, ER80S-B2 (mod.) |
Heat treatment: annealed 680 °C/2 h Re 440 MПa Rm 570 MПa A5 25 % Av 250 Дж |
1.6, 2.0, 2.4, 3.0 | TÜV (0727.); SEPROZ, CE; NAKS | Присадочные прутки для сварки сталей типа 13CrMo4-5 используются при изготовлении котлов, сосудов высокого давления и трубопроводов, а также при изготовлении конструкций из сталей, улучшенных закалкой и отпуском, или цементированных сталей аналогичного химического состава. Подходит для долговременного использования при температурах эксплуатации до +570°C. Возможно применение со ступенчатым охлаждением (фактор Брускато ≤ 15 ppm). |
|
BÖHLER DMO-IG Böhler |
EN ISO 21952-A: W MoSi EN ISO 636-A: W2Mo (for rod) AWS A5.28: ER70S-A1 (ER80S-G) |
Heat treatment: untreated, as welded Re 530 MПa Rm 650 MПa A5 26 % Av 200 Дж 80 Дж…-30 °C |
1.6, 2.0, 2.4, 3.0 | TÜV (0020.); DB (42.014.09); KTA 1408.1, BV; DNV, CRS, CE; NAKS | Омедненная проволока, присадочный пруток для сварки при изготовлении котлов, сосудов высокого давления и трубопроводов, крановых конструкций. Высокое качество, прочность, устойчивость к растре- скиванию сварочного металла и старению. Предназначена для длительной работы при температу- рах от -30°C до +550°C. |
|
BÖHLER EML 5 Böhler |
EN ISO 636-A: W 46 5 W2Si AWS A5.18: ER70S-3 |
Heat treatment: untreated, as welded Re 520 MПa Rm 620 MПa A5 26 % Av 220 Дж 200 Дж…-20 °C 90 Дж…-50 °C |
1.6, 2.0, 2.4, 3.0 | TÜV (1096.); DB (42.014.02); Statoil, CE | Присадочные прутки для сварки тонкостенных трубопроводов и листов, а также для корневых проходов. Низкое содержание Si делает данные прутки особенно подходящими для получения сварных швов, которые затем будут покрываться эмалью или оцинко- вываться. Могут использоваться для сварки изделий, работающих с высокосернистыми газами (HIC-тест по NACE TM-02-84 — испытание на водородное растрескивание). |
|
BÖHLER Ni 1-IG Böhler |
EN ISO 636-A: W3Ni1 W 46 5 W3Ni1 AWS A5.28: ER80S-Ni1 (mod.) |
Heat treatment: untreated, as welded Rp0.2 500 MПa Rm 600 MПa A5 25 % Av 150 Дж ≥47 Дж…-50 °C |
2.0, 2.4 | – | Присадочные прутки, легированные Ni, для ручной аргонодуговой сварки для сварки морских трубопрово- дов и решения сходных задач. Высокая ударная вязкость при температурах до -50°C. |
|
Union 37 Böhler |
EN 12536: O l AWS A5.3: R45 |
– | 1.5, 2.0, 2.5, 3.0, 4.0, 5.0, 6.0, 8.0 | DB (70.132.01) | Прутки для газовой сварки нелегированных сталей с пределом прочности до 235МПа. Характеризуются жидкой сварочной ванной. |
|
Union I 1.2 Ni Böhler |
EN ISO 636-A: W 46 6 W3Ni1 AWS A5.28: ER80S-G |
Heat treatment: untreated, as welded Shielding gas: I1 Re 470 MПa Rm 600 MПa A5 25 % Av 150 Дж 47 Дж…-60 °C |
2.0, 2.5, 3.0 | TÜV (0513.); DB (42.132.49); KTA 1408.1; (8012), DNV | Пруток, легированный никелем. Хорошие показатели текучести при любой позиции. Устойчивость к охрупчиванию наплавленного металла при низких температурах. Протестирован в соответствии с KTA 1408. |
|
Union I 52 Böhler |
EN ISO 636-A: W 42 5 W3Si1 AWS A5.18: ER70S-6 |
Heat treatment: untreated, as welded Shielding gas: I1 Re 440 MПa Rm 560 MПa A5 25 % Av 130 Дж 50 Дж…-50 °C |
1.6, 2.0, 2.4, 3.0 | TÜV (1656.); DB (42.132.11); DNV | Присадочный пруток для ручной аргонодуговой сварки. Стандартная область применения: котлы, резервуары и трубопроводы, производство аппаратуры. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
Avesta 2507/P100 Böhler |
EN ISO 14343: W 25 9 4 N L AWS A5.9: ER2594 |
После сварки: Rp0.2 700 MПa Rm 900 MПa A5 26 % Av 80 Дж 45 Дж…-46 °C |
1.2, 1.6, 2.0, 2.4, 3.2 | – | Рутиловая проволока Avesta 2507/P100 предназначена для сварки супердуплексных сталей, например, 2507/1.4410. Дуплексные и супер-дуплексные стали хорошо свариваются, но процесс сварки зависит от основного металла, в том числе текучести, типа соединения, способа ввода тепла и др. Устойчивость к коррозии: отличная устойчивость к питтингу и коррозионному растрескиванию под напряжением в хлорсодержащих средах. PREN >40. Соответствует требованиям контроля на отсутствие коррозии по ASTM G48. Методики A, B, E (40°C). |
|
Avesta 253MA Böhler |
EN ISO 14343-A: G 21 10 N |
После сварки: Rp0.2 535 MПa Rm 725 MПa A5 37 % Av 60 Дж Твердость 210 HB |
1.2, 1.6, 2.0, 2.4, 3.2 | – | Проволока Avesta 253 MA предназначена для сварки жаростойких нержавеющих сталей Outokumpu 253 MA, применяется в печах, камерах сгорания и топках. Присадочный пруток и основной металл отличаются превосходной устойчивостью к окислению вплоть до 1100°C. Химический состав Avesta 253 MA сбалансиро- ван и гарантирует свариваемому металлу трещино- стойкость. При сварке образуются плотный слой оксидов и оксидных пленок, которые следует удалить. |
|
BÖHLER A 7 CN-IG Böhler |
EN ISO 14343-A: W 18 8 Mn AWS A5.9: ER307 (mod.) |
После сварки: Rp0.2 460 MПa Rm 650 MПa A5 38 % Av 120 Дж ≥32 Дж…-110 °C |
1.6, 2.0, 2.4 | TÜV (00023.); DNV, GL; DB (43.014.28); CE, NAKS; VG 95132 | Присадочные прутки для сварки разнородных металлов или плохо свариваемых сталей и сталей с содержанием 14% Mn. Характеристики наплавленного металла: Способность к холодной нагартовке, очень хорошая стойкость к кавитации, устойчивость к растрескиванию, устойчивость к термическим ударам, устойчивость к образованию окалины при температурах до 850°C, нечувствительность к охрупчиванию сигма-фазой при температурах выше +500°C. Эксплуатация при низких температурах вплоть до -110°C. |
|
BÖHLER C 9 MV-IG Böhler |
EN ISO 21952-A: W CrMo91 AWS A5.28: ER90S-B9 |
Термообработка: отжиг 760 °C/2 h Rp0.2 640 MПa Rm 760 MПa A5 19 % Av 150 Дж |
2.0, 2.4, 3.0 | TÜV (07106.), CE; NAKS | Присадочные прутки для сварки сталей, улучшенных закалкой и отпуском, жаропрочных сталей, содержащих 9-12% хрома, особенно сталей T91 и P91 при изготовле- нии турбин и котлов, а также в химической промышленности. Одобрены для долговременного использования при температурах эксплуатации до +650°C. |
|
BÖHLER CN 22/9 N-IG Böhler |
EN ISO 14343-A: W 22 9 3 N L AWS A5.9: ER2209 |
После сварки: Rp0.2 600 MПa Rm 800 MПa A5 33 % Av 150 Дж |
1.6, 2.0, 2.4, 3.2 | TÜV (04484.); ABS, DNV, GL; LR, Statoil, CE | Присадочные прутки для сварки аустенитно-ферритных дуплексных сталей. В дополнение к повышенной прочности и вязкости, целенаправленная корректи- ровка химического состава также придает наплавлен- ному металлу отличную стойкость к коррозионному растрескиванию под напряжением и к питтинговой коррозии. |
|
BÖHLER CN 23/12-IG Böhler |
EN ISO 14343-A: W 23 12 L AWS A5.9: ER309L |
После сварки: Rp0.2 440 MПa Rm 580 MПa A5 34 % Av 150 Дж ≥32 Дж…-120 °C |
1.6, 2.0, 2.4, 3.2 | TÜV (4699.), GL; SEPROZ, DB; (43.014.29), CE | Присадочные прутки, обеспечивающие повышенное содержание феррита (FN~16) в наплавленном металле. Высокая устойчивость к растрескиванию для плохо свариваемых металлов, а также при сварке разнород- ных металлов. Пригодность для условий эксплуатации от -120°C до +300°C. |
|
BÖHLER EAS 2-IG Böhler |
EN ISO 14343-A: W 19 9 L AWS A5.9: ER308L |
После сварки: Rp0.2 400 MПa Rm 550 MПa A5 38 % Av 150 Дж 75 Дж… -269 °C |
1.6, 2.0, 2.4, 3.0 | TÜV (00145); DB (43.014.08); DNV, GL; SEPROZ, CE; NAKS | Присадочные прутки для сварки однотипной стали, включая сталь с повышенным содержанием углерода, а также ферритную сталь, содержащую 13% хрома, при изготовлении химической аппаратуры, резервуаров для хранения, применяемых, среди прочего, в химической, фармацевтической и целлюлозно-бумажной промышленности. Пригодны для применения при низких температурах вплоть до -269°C. |
|
BÖHLER EAS 4 M-IG Böhler |
EN ISO 14343-A: W 19 12 3 L AWS A5.9: ER316L |
После сварки: Rp0.2 470 MПa Rm 610 MПa A5 38 % Av 140 Дж ≥32 Дж…-196 °C |
1.6, 2.0, 2.4, 3.0 | TÜV (00149.); DB (43.014.12); DNV, GL; SEPROZ, CE; NAKS | Присадочные прутки для сварки однотипной стали, стали с повышенным содержанием углерода, феррит- ной стали, содержащей 13%хрома, например, при изготовлении химической аппаратуры и резервуаров для хранения, применяемых, среди прочего, в химиче- ской, фармацевтической и целлюлозно-бумажной промышленности, при производстве искусственного шелка. Эксплуатация при низких температурах вплоть до -196°C. |
|
BÖHLER FA-IG Böhler |
EN ISO 14343-A: W 25 4 – |
После сварки: Rp0.2 540 MПa Rm 710 MПa A5 22 % Av 70 Дж |
2.4 | – | Прутки для сварки в защитных газах теплоустойчивых, аналогичных или сходных по химическому составу сталей. Ферритно-аустенитная структура наплавлен- ного слоя. Низкое содержание Ni позволяет использо- вать данный присадочный материала в условиях, связанных с действием сернистой, окислительной или горячей сред. Устойчивость к образованию окалины до + 1100°C. |
|
BÖHLER FFB-IG Böhler |
EN ISO 14343-A: W 25 20 Mn AWS A5.9: ER310 (mod.) |
После сварки: Rp0.2 420 MПa Rm 630 MПa A5 33 % Av 85 Дж ≥32 Дж…-196 °C |
1.6, 2.0, 2.4 | SEPROZ | Присадочные прутки для сварки жаропрочных катаных, кованых и литых сталей идентичного типа, например, в цехах отжига и закалки, при изготовлении паровых котлов, в нефтяной промышленности и при производ- стве керамики. Полностью аустенитная структура наплавленного металла. Предпочтительно использо- вать в случае агрессивных окисляющих, содержащих азот или малые количества кислорода газов. Стойкость к образованию окалины до +1200°C. |
|
BÖHLER SAS 2-IG Böhler |
EN ISO 14343-A: W 19 9 Nb AWS A5.9: ER347 |
После сварки: Rp0.2 490 MПa Rm 660 MПa A5 35 % Av 140 Дж ≥32 Дж…-196 °C |
1.6, 2.0, 2.4, 3.0 | TÜV (00142.), GL; LTSS, SEPROZ; CE, NAKS | Проволока сплошного сечения для сварки однотипной стали, включая стали с повышенным содержанием углерода, а также ферритных сталей, содержащих 13% хрома, например, при изготовлении химической аппаратуры и резервуаров для хранения, применяе- мых, среди прочего, в химической, фармацевтической и целлюлозно-бумажной промышленности. Эксплуатация при низких температурах вплоть до -196°C и устойчивость к межкристаллитной коррозии при температурах до +400°C. |
|
BÖHLER SAS 4-IG Böhler |
EN ISO 14343-A: W 19 12 3 Nb AWS A5.9: ER318 |
После сварки: Rp0.2 520 MПa Rm 700 MПa A5 35 % Av 120 Дж ≥32 Дж…-120 °C |
1.0, 1.2, 1.6, 2.0, 2.4, 3.0 | TÜV (00236.); KTA 1408.1; DB (43.014.03); GL, SEPROZ, CE; NAKS | Присадочный пруток для сварки однотипных сталей, а также ферритных сталей, содержащих 13% хрома. Также используются при изготовлении химической аппаратуры и резервуаров для хранения, применяе- мых, среди прочего, в текстильной и целлюлозно-бу- мажной промышленности, на предприятиях по крашению, при производстве пищевых продуктов, синтетических смол. |
|
Thermanit 35/45 NB Böhler |
EN ISO 18274: S Ni Z (NiCr36Fe15Nb0.8) |
Термообработка: untreated Rp0.2 450 MПa Rm 550 MПa A5 – Av – |
2.0, 2.4, 3.2 | – | Устойчивость к образованию окалины до 1180°C. Для сварки аналогичных или сходных по химическому составу теплоустойчивых литых сталей. |
|
Thermanit 617 Böhler |
EN ISO 18274: S Ni 6617 (NiCr22Co12Mo9) AWS A5.14: ERNiCrCoMo-1 |
Термообработка: untreated Rp0.2 450 MПa Rm 700 MПa A5 30 % Av 60 Дж |
2.0, 2.4 | TÜV (06845.) | Устойчивость к образованию окалины до 1100°C, жаропрочность до 1000°C. Высокое сопротивление действию горячих газов в окислительной и науглерожи- вающей среде. Для сварки сталей и сплавов сходного химического состава. |
|
Thermanit 625 Böhler |
EN ISO 18274: S Ni 6625 (NiCr22Mo9Nb) AWS A5.14: ERNiCrMo-3 |
После сварки: Rp0.2 460 MПa Rm 740 MПa A5 35 % Av 120 Дж 100 Дж…-196 °C |
1.6, 2.0, 2.4, 3.2 | TÜV (3464.); DB (43.132.25); DNV | Присадочный пруток на никелевой основе. Нержавею- щий наплавленный металл устойчив к действию агрессивных сред, коррозионному растрескиванию под напряжением, к образованию окалины до 1100°C. Температурный предел: макс. 500°C в сернистой среде. Жаростойкость до 1000°C. Устойчивость к охрупчива- нию до -196°C. Предназначен для сварки или наплавки сходных коррозионностойких, теплоустойчивых и жаропрочных сталей и сплавов. Также подходит для сварки хладостойких аустенитных CrNi(N) сталей , в т.ч. литых. |
|
Thermanit MTS 3 Böhler |
EN ISO 21952-A: W CrMo91 AWS A5.28: ER90S-B9 |
Термообработка: отжиг 760 °C/2 h Rp0.2 530 MПa Rm 620 MПa A5 17% Av 50 Дж |
1.6, 2.0, 2.4, 3.2 | TÜV (6166.) | Присадочные прутки для сварки жаропрочных сталей, наплавленный металл устойчивость к окалине до 600°C. Предназначен для сталей, улучшенных закалкой и отпуском, содержащих 9% Cr, прежде всего, для сварки сталей T91 / P91 согласно ASTM. |
|
Thermanit MTS 616 Böhler |
EN ISO 21952-A: WZ CrMoWVNb 9 0.5 1.5 AWS A5.28: ER90S-G [ER90S-B9(mod.)] |
Термообработка: отжиг 760 °C/≥2 h Rp0.2 560 MПa Rm 720 MПa A5 15 % Av 41 Дж |
1.6, 2.0, 2.4, 3.2 | TÜV (9290.) | Присадочные прутки предназначены для сварки жаропрочных сталей P92 согласно ASTM A 335. |
|
Thermanit Nicro 82 Böhler |
EN ISO 18274: S Ni 6082 (NiCr20Mn3Nb) AWS A5.14: ERNiCr-3 |
После сварки: Rp0.2 400 MПa Rm 620 MПa A5 35 % Av 150 Дж |
1.6, 2.0, 2.4, 3.2 | TÜV (1703.); DB (43.132.11) | Пруток TIG из нержавеющей стали с содержанием никеля; теплоустойчивость и жаропрочность. Устойчи- вость к охрупчиванию до -269°C. Применяется для сварки аустенитно-ферритных сталей, а также для сварки или наплавки теплоустойчивых сплавов с содержанием Cr и CrNi и никеля. Температурные пределы: 500°C в сернистой среде, макс. 800°C для швов под напряжением. Устойчивость к образованию окалины до 1000°C. |
|
Thermanit NiMo C 24 Böhler |
EN ISO 18274: S Ni 6059 (NiCr23Mo16) AWS A5.14: ERNiCrMo-13 |
Термообработка: untreated Rp0.2 450 MПa Rm 700 MПa A5 35 % Av 120 Дж |
1.6, 2.0, 2.4, 3.2 | TÜV (6462.); GL (NiCr23Mo16) | Присадочный пруток на основе никеля. Высокая устойчивость к коррозии в окислительной среде. Для сварки аналогичных сплавов, в т.ч. литых. Подходит для сварки плакированных пластин. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
UTP A 118 UTP |
AWS A5.18: ER70S-6 EN ISO 636-A: W 42 5 W3Si1 |
Предел текучести, R p0,2: 440 МПа Временное сопротивление, R m: 560 МПа Относительное удлинение, А: 25% Работа удара, K v: 130 Дж |
— | — | Данный пруток предназначен для ремонтной сварки в среде аргона высоконагруженных конструкций, используе мых в металлургии, котлостроении, судостроении, автомобилестроении, приборостроении и в строительстве резервуаров. |
|
UTP A 63 UTP |
AWS A5.9: ER 307 (mod.) EN ISO 14343-A: W 18 8 Mn |
Предел текучести, R p0,2: >370 МПа Временное сопротивление, R m: >600 МПа Относительное удлинение, А: >30% |
— | — | UTP A 63 предназначен для создания трещиностойких соединений, ремонта и наплавки высокопрочных ферритных и аустенитных сталей, высокомарганцовистых и хладостойких сталей, наплавки буферного слоя под последующую износостойкую наплавку, а также для сварки разнородных соединений. |
|
UTP A 641 UTP |
AWS A5.28: ER80S-G EN ISO 21952-A: W CrMo1Si |
Предел текучести, R p0,2: 450 МПа Временное сопротивление, R m: 560 МПа Относительное удлинение, А: 22% Работа удара, K v: 90 Дж |
— | — | Пруток для ремонтной сварки в среде аргона. Предназна чен для ремонта жаропрочных сталей в котлостроении, используемых при строительстве резервуаров, трубопро водов и атомных реакторов. |
|
UTP A 651 UTP |
AWS A5.9: ER 312 EN ISO 14343-A: W 29 9 |
Предел текучести, R p0,2: 650 МПа Временное сопротивление, R m: 750 МПа Относительное удлинение, А: 25% Работа удара, K v: 27 Дж |
— | — | UTP A 651 предназначен для ремонтной и соединительной сварки трудносвариваемых сталей, а также ремонта деталей из сталей, работающих при высоких и низких температурах, создания буферного слоя. |
|
UTP A 68 LC UTP |
AWS A5.9: ER 308 L (Si) EN ISO 14343-A: W 19 9 L (Si) |
Предел текучести, R p0,2: 400 МПа Временное сопротивление, R m: 600 МПа Относительное удлинение, А: 35% Работа удара, K v: 100 Дж |
— | — | UTP A 68 LC предназначен для ремонта и наплавки при производстве химического оборудования и резервуаров с температурой эксплуатации от – 196 °C до +350 °C. |
|
UTP A 68 Mo UTP |
AWS A5.9: ER 318 (Si) EN ISO 14343-A: W 19 12 3 Nb (Si) |
Предел текучести, R p0,2: 460 МПа Временное сопротивление, R m: 680 МПа Относительное удлинение, А: 35% Работа удара, K v: 100 Дж |
— | — | UTP A 68 Mo предназначен для ремонта и наплавки стабилизированных коррозионностойких хромоникельмо либденовых сталей аналогичного химического состава при производстве химического оборудования и резервуаров с температурой эксплуатации от -120 °C до +400 °C. |
|
UTP A 68 MoLC UTP |
AWS A5.9: ER 316 L (Si) EN ISO 14343-A: W 19 12 3 L (Si) |
Предел текучести, R p0,2: 420 МПа Временное сопротивление, R m: 600 МПа Относительное удлинение, А: 35% Работа удара, K v: 100 Дж |
— | — | UTP A 68 MoLC используется для ремонта и наплавки низкоуглеродистых коррозионностойких хромникельмо либденовых сталей, подверженных сильной коррозии при температурах эксплуатации до + 350 °C. |
|
UTP A 6824 LC UTP |
AWS A5.9: ER 309 L (Si) EN ISO 14343-A: W 23 12 L (Si) |
Предел текучести, R p0,2: 400 МПа Временное сопротивление, R m: 590 МПа Относительное удлинение, А: 30% Работа удара, K v: 140 Дж |
— | — | UTP A 6824 LC предназначен для ремонта и наплавки при производстве химического оборудования и резервуаров с температурой эксплуатации до +300 °C. Антикоррозионная наплавка нелегированных и низколегированных основных сталей. Соединительная сварка разнородных металлов. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
UTP A 068 HH UTP |
AWS 5.14: ER NiCr-3 EN ISO 18274: S Ni 6082 |
Предел текучести, R p0,2: >380 МПа Временное сопротивление, R m: >640 МПа Относительное удлинение, А: >35% Работа удара, K v: >160 Дж |
— | — | UTP А 068 HH предназначен в первую очередь для ремонта аналогичных жаропрочных никелевых сплавов, жаропроч ных аустенитных сталей и для сварки жаропрочных аустенитно-ферритных соединений. |
|
UTP A 34 N UTP |
AWS A5.7: ER CuMnNiAl EN ISO 24373: S Cu 6338 |
Предел текучести, R p0,2: 400 МПа Временное сопротивление, R m: 650 МПа Относительное удлинение, А: 15% Твёрдость, HB: 220 |
— | — | UTP A 34 N используется для ремонта и наплавки многокомпонентной алюминиевой бронзы, а также высокомарганцовистых сталей и чугунов с шаровидным графитом. |
|
UTP A 38 UTP |
AWS A5.7: ER Cu EN ISO 24373: S Cu 1897 (CuAg1) |
Предел текучести, R p0,2: 80 МПа Временное сопротивление, R m: 200 МПа Относительное удлинение, А: 20% Твёрдость, HB: 60 |
— | — | UTP A 38 используется для сварки бескислородной меди согласно DIN 1787 OF-Cu, SE-Cu, SWCu, SF-Cu. Основная область прменения — электротехника, трубопроводы и токоведущие шины, в которых требуется высокая электропроводность. |
|
UTP A 381 UTP |
AWS A5.7: ER Cu EN ISO 24373: S Cu 1898 (CuSn1) |
Предел текучести, R p0,2: 50 МПа Временное сопротивление, R m: 200 МПа Относительное удлинение, А: 30% Твёрдость, HB: приблиз. 60 |
— | — | UTP A 381 используется для сварки бескислородной меди согласно DIN 1787 OF-Cu, SE-Cu, SWCu, SF-Cu. Основная область применения — приборостроение и строительство трубопроводов. |
|
UTP A 387 UTP |
AWS A5.7: ER CuNi EN ISO 24373: S Cu 7158 |
Предел текучести, R p0,2: >200 МПа Временное сопротивление, R m: >360 МПа Относительное удлинение, А: >30% Твёрдость, HB: 120 |
— | — | UTP A 387 используется для сварки медноникелевых сплавов с содержанием никеля до 30 % согласно DIN 17664, таких как CuNi20Fe (2.0878), CuNi30Fe (2.0882). Химическая промышленность, заводы по опреснению морской воды, судостроение. |
|
UTP A 6222 Mo UTP |
AWS 5.14: ER NiCrMo-3 EN ISO 18274: S Ni 6625 |
Предел текучести, R p0,2: >460 МПа Временное сопротивление, R m: >740 МПа Относительное удлинение, А: >30% Работа удара, K v: >100 Дж |
— | — | UTP A 6222 Mo — сплав на никелевой основе, предназначен для ремонта аналогичных высокопрочных никелевых сплавов с высокой коррозионной стойкостью. |
|
UTP A 80 M UTP |
AWS 5.14: ER NiCu-7 EN ISO 18274: S Ni 4060 |
Предел текучести, R p0,2: >300 МПа Временное сопротивление, R m: >480 МПа Относительное удлинение, А: >30% Работа удара, K v: >80 Дж |
— | — | UTP A 80 M предназначен для ремонта и наплавки медноникелевых сплавов и сталей с медноникелевым покрытием. В частности подходит для следующих материалов: 2.4360 NiCu30Fe, 2.4375 NiCu30Al. |
|
UTP A 8051 Ti UTP |
EN ISO 1071: S C NiFe-2 |
Предел текучести, R p0,2: >300 МПа Временное сопротивление, R m: >500 МПа Относительное удлинение, А: >25% Твёрдость, HB: приблиз. 200 |
— | — | UTP A 8051 Ti предназначен для холодной сварки серого, ковкого чугуна и литейных сталей, а также для соединения данных материалов со сталью, медью и медными сплавами в основном для ремонта. |
66 позиций
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
BÖHLER alform® 700-IG Böhler |
EN ISO 16834-A: G 79 5 M21 Mn4Ni1.5CrMo AWS A5.28: ER110S-G |
После сварки: Rp0.2 790 MПa Rm 880 MПa A5 ≥16% Av ≥90 Дж ≥47 Дж…-50 °C |
1.0, 1.2 | NAKS | Среднелегированная проволока сплошного сечения для дуговой сварки закаленных и отпущенных сталей в среде защитных газов. Оптимальный результат гарантируется при сварке стали марки alform® 700 M. |
|
BÖHLER alform® 900-IG Böhler |
EN ISO 16834-A: G 89 6 M21 Mn4Ni2CrMo AWS A5.28: ER120S-G |
После сварки: Rp0.2 890 MПa Rm 950 MПa A5 ≥15 % Av ≥47 Дж…-60 °C |
1.0, 1.2 | – | Легированная проволока сплошного сечения для дуговой сварки в среде защитных газов мелкозернистых сталей, подвергнутых закалке и отпуску. Оптимальный результат достигается при сварке сталей alform® 900 M x-treme. |
|
BÖHLER CM 2-IG Böhler |
EN ISO 21952-A: G CrMo2Si AWS A5.28: ER90S-G / ER90S-B3 (mod.) |
Термообработка: отжиг 720 °C/2 h Rp0.2 440 MПa Rm 580 MПa A5 23 % Av 170 Дж |
0.8, 1.0, 1.2 | TÜV (1085.); DB (42.014.39); SEPROZ; CE | Омедненная проволока сплошного сечения для сварки узлов, подвергающихся воздействию высоких температур, из стали типа 10CrMo9-10, при изготовлении нефтеперерабатывающего оборудования, например, установок гидрокрекинга. Одобрена для долговременного использования при температурах эксплуатации до +600°C. |
|
BÖHLER DCMS-IG Böhler |
EN ISO 21952-A: G CrMo1Si AWS A5.28: ER80S-G / ER80S-B2 (mod.) |
Термообработка: отжиг 680 °C/2 h Rp0.2 440 MПa Rm 570 MПa A5 23 % Av 150 Дж |
0.8, 1.0, 1.2, 1.6 | TÜV (1091.); DB (42.014.15); SEPROZ, CE | Омедненная проволока сплошного сечения для сварки сталей типа 13CrMo4-5 при изготовлении котлов, сосудов высокого давления и трубопроводов а также при изготовлении конструкций из закаленных и отпущенных или цементированных сталей аналогичного химического состава. Одобрена для долговременного использования при температурах эксплуатации до +570°C. |
|
BÖHLER DMO-IG Böhler |
EN ISO 21952-A: G MoSi AWS A5.28: ER70S-A1 (ER80S-G) |
После сварки: Rp0.2 500 MПa Rm 600 MПa A5 25 % Av 150 Дж ≥47 Дж…-40 °C |
0.8, 1.0, 1.2 | TÜV (0021.); DB (42.014.09); SEPROZ, CE; NAKS | Омедненная проволока сплошного сечения для сварки при изготовлении котлов, сосудов высокого давления, трубопроводов, кранов, стальных конструкций. Высококачественный, очень вязкий, стойкий к растрескиванию металл сварного шва, устойчивый к старению. Высокая ударная вязкость при низких температурах вплоть до -40°C. Одобрены для долговременного использования при температурах эксплуатации до +550°C. |
|
BÖHLER EMK 6 Böhler |
EN ISO 14341-A: G 42 4 M21 3Si1 G 42 4 C1 3Si1 AWS A5.18: ER70S-6 |
После сварки Защитный газ: M21 Re 440 MПa Rm 560 MПa A5 30 % Av 160 Дж ≥47 Дж…-40 °C |
0.8, 1.0, 1.2, 1.6 | TÜV (3036.); DB (42.014.11); ABS, CWB, DNV; GL, LR, LTSS; SEPROZ, CE | Универсальная омедненная проволока сплошного сечения. Характеризуется практически полным отсутствием разбрызгивания при сварки в смеси защитных газов или CO2. |
|
BÖHLER EMK 8 Böhler |
EN ISO 14341-A: G 46 4 M21 4Si1 G 46 4 C1 4Si1 AWS A5.18: ER70S-6 |
После сварки Защитный газ: M21 Re 480 MПa Rm 620 MПa A5 26 % Av 150 Дж ≥47 Дж…-40 °C |
0.8, 1.0, 1.2 | TÜV (3038.); DB (42.014.05); ABS, DNV, GL; LR, SEPROZ, CE; NAKS | Универсальная омедненная проволока сплошного сечения, применяется для изготовления резервуаров для хранения, котлов и металлоконструкций. Перенос металла практически без разбрызгивания при сварке в смеси защитных газов или CO2. |
|
BÖHLER HL 46-MC Böhler |
EN ISO 17632-A: T 46 2 M M 1 H5 AWS A5.18: E70C-6MH4 |
После сварки: Re 490 MПa Rm 590 MПa A5 25 % Av 110 Дж 50 Дж…-20 °C |
— | TÜV (12542.); DB (42.014.43); DNV, GL, LR, BV; CE | Металлопорошковая высокопроизводительная проволока для механизированной и автоматической сварки нелегированных и мелкозернистых конструкционных сталей при температуре эксплуатации от -20°C до +450°C. Очень высокий коэффициент переноса металла в шов (93-97%), производительность наплавки 9 кг/ч, что на 20% выше по сравнению со сваркой электродами. Мелкокапельный перенос металла, минимальное разбрызгивание, хорошее проплавление, высокая устойчивость к образованию пор, отличная смачиваемость и низкое содержание диффузионно-подвижного водорода (≤ 5 мл/100г в наплавленном металле). Отлично подходит для сварки в горизонтальном и нижнем положении. Отличается минимальным окисление поверхности, не требует межпроходной зачистки шва. |
|
BÖHLER NiCu 1-IG Böhler |
EN ISO 14341-A: G 42 4 M21 Z3Ni1Cu G 42 4 C1 Z3Ni1Cu AWS A5.28: ER80S-G |
После сварки: Rp0.2 500 MПa Rm 580 MПa A5 26 % Av 130 Дж ≥47 Дж…-40 °C |
1.0, 1.2 | DB (42.014.08); CE | Омедненная Ni-Cu проволока сплошного сечения для сварки в среде защитных газов сталей, устойчивых к атмосферным воздействиям, конструкционных и сталей специального назначения. Благодаря легирующей добавке меди, сварной шов обладает более высокой устойчивостью к атмосферной коррозии. |
|
BÖHLER SG 2 Böhler |
EN ISO 14341-A: G 38 2 C1 3Si1 / G 42 3 M21 3Si1 AWS A5.18: ER70S-6 |
После сварки Защитный газ: M21 Re 420 MПa Rm 500-640 MПa A5 20 % Av 120 Дж 47 Дж…-20 °C Защитный газ: CO2 Re 380 MПa Rm 470-600 MПa A5 20 % Av 47 Дж |
0.8, 1.0, 1.2, 1.6 | TÜV (3640.); DB (42.132.15); GL | Проволока сплошного сечения для сварки нелегированных и низколегированных сталей в среде защитных газов (M1 – M3). Мелкокапельный перенос металла, отсутствие разбрызгивания. Используется при производстве котлов, машин, металлоконструкций, а также в судостроении. |
|
BÖHLER X 70-IG Böhler |
EN ISO 16834-A: G Mn3Ni1CrMo G 69 5 M21 Mn3Ni1CrMo AWS A5.28: ER110S-G |
После сварки: Rp0.2 800 MПa Rm 900 MПa A5 19 % Av 190 Дж ≥47 Дж…-50 °C |
1.0, 1.2 | TÜV (5547.); DB (42.014.19); GL, SEPROZ, CE; ABS, BV, DNV; LR, RMR | Омедненная проволока сплошного сечения для сварки высокопрочных мелкозернистых конструкционных сталей, улучшенных закалкой и отпуском с минимальным пределом текучести 690 МПа. Обеспечивают хорошую ударную вязкость металла шва при низких температурах вплоть до -50°C. |
|
Union K 56 Böhler |
EN ISO 14341-A: G 46 2 C1 4Si1 / G 46 4 M21 4Si1 AWS A5.18: ER70S-6 |
После сварки Защитный газ: CO2 Re 450 MПa Rm 550 MПa A5 25 % Av 90 Дж 47 Дж…-20 °C Защитный газ: M21 Re 480 MПa Rm 580 MПa A5 24 % Av 95 Дж 65 Дж…-20 °C 47 Дж…-40 °C |
0.8, 1.0, 1.2, 1.6 | TÜV (0376.); DB (42.132.01); ABS, BV, GL, LR; DNV | Проволока сплошного сечения для сварки нелегированных и низколегированных сталей в CO2 или смеси газов. Низкое разбрызгивание металла, мелкокапельный перенос металла. Высокая стабильность дуги при повышенных сварочных токах. Широкая сфера применения: проволока предназначена для высокопрочных сталей при производстве котлов и трубопроводов, строительстве кораблей, машин и металлоконструкций. |
|
Union MV 70 Böhler |
EN ISO 17632-A: T 46 6 M M 1 H5 / T 42 5 M C 1 H5 AWS A5.18: E70C-6MH4 / E70C-6CH4 |
После сварки Защитный газ: M21 Rp0.2 460 MПa Rm 560 MПa A5 24 % Av 140 Дж 80 Дж…-20 °C 47 Дж…-60 °C |
1.2, 1.6 | TÜV (11076.); DB (42.132.33); ABS, DNV, GL; LR, BV | Высокопроизводительная омедненная бесшовная металлопорошковая проволока Union MV 70 для всепозиционной сварки в среде защитных газов M21, M31 и C1 по EN ISO 14175. |
|
Union NiMoCr Böhler |
EN ISO 16834-A: G 69 6 M21 Mn4Ni1.5CrMo AWS A5.28: ER100S-G |
После сварки:Защитный газ: CO2 Rp0.2 680 MПa Rm 740 MПa A5 18 % Av 80 Дж 47 Дж…-40 °C Защитный газ: M21 Rp0.2 720 MПa Rm 780 MПa A5 16 % Av 100 Дж 47 Дж…-60 °C |
0.8, 1.0, 1.2 | TÜV (2760.); DB (42.132.08); ABS, DNV, BV; GL, LR | Легированная проволока сплошного сечения для дуговой сварки в защитных газах сталей, улучшенных закалкой и отпуском, а также термомеханически обработанных мелкозернистых конструкционных сталей, износостойких сталей. Применяется в среде защитных газов, как в CO2, так и в смеси. Превосходная ударная вязкость шва при низких температурах. Применяется при производстве кранов и машин. |
|
Union X 90 Böhler |
EN ISO 16834-A: G 89 6 M21 Mn4Ni2CrMo AWS A5.28: ER120S-G |
После сварки: Rp0.2 890 MПa Rm 950 MПa A5 15% Av 90 Дж 47 Дж…-60°C |
1.0, 1.2 | TÜV (7675.); DB (42.132.12) | Легированная сплошная проволока для дуговой сварки в среде защитных газов закаленных и отпущенных мелкозернистых конструкционных сталей. При сварке в смеси газов, сварной шов имеет высокие показатели ударной вязкости при низких температурах. Хорошая устойчивость к образованию холодных трещин благодаря высокой чистоте поверхности прутка. Применяется для производства кранов и машин. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
Avesta 2507/P100 Böhler |
EN ISO 14343-A: G 25 9 4 N L AWS A5.9: ER2594 |
После сварки: без обработки, как после сварки Rp0.2 600 MПa Rm 830 MПa A5 27 % Av 140 Дж 100 Дж…-50 °C |
0.8, 1.0, 1.2, 1.6 | – | Avesta 2507/P100 предназначена для сварки супердуплексных сталей, например, 2507, ASTM S32760, S32550 и S31260. 2507/P100 GMAW сплошная проволока имеет превосходные характеристики при использовании импульсной дуговой сварки. Устойчивость к коррозии: отличная устойчивость к питтингу и коррозионному растрескиванию под напряжением в хлорсодержащей среде. PREN >40. Протестирована согласно ASTM G48, методы A, B, E (40°C). |
|
Avesta 253MA Böhler |
— |
После сварки: без обработки, как после сварки Rp0.2 440 MПa Rm 680 MПa A5 36 % Av 130 Дж Hardness 210 Brinell |
0.8, 1.0, 1.2 | – | Разработана для сварки теплоустойчивых нержавеющих сталей Outokumpu 253MA. Применяется при производстве печей и камер сгорания. И основной, и наплавленный металл устойчивы к окислению до 1100°C. Химический состав сбалансирован и гарантирует устойчивость к трещинообразованию. Перед сваркой рекомендуется удалить плотный слой оксидов и оксидных пленок. Хорошая устойчивость к высокотемпературной коррозии. Не предполагается для работы в условиях влажной коррозии. |
|
Avesta LDX 2101 Böhler |
EN ISO 14343-A: G 23 7 N L |
После сварки: без обработки, как после сварки Rp0.2 520 MПa Rm 710 MПa A5 32 % Av 150 Дж 110 Дж…-40 °C |
0.8, 1.0, 1.2, 1.6 | – | Avesta LDX 2101 предназначена для сварки дуплексных нержавеющих сталей Outokumpu LDX 2101®. LDX 2101 — обедненная дуплексная сталь с превосходной прочностью и средней устойчивостью к коррозии. Сталь находит широкое применение, в том числе в мостах, установках для опреснения, сосудах под давлением, в целлюлозно-бумажной промышленности и транспорте, резервуарах для хранения химических материалов. Для получения нужного ферритного баланса в сварочном металле Avesta LDX 2101 легирована никелем. Сварка производится короткой дугой, дугой со струйным переносом металла или импульсной дугой. С помощью импульсной дуги сварка выполняется в нижнем и горизонтальном положениях, а также в вертикальном положении. Устойчивость к коррозии: Хорошая устойчивость к коррозии, к питтинг-коррозии, щелевой коррозии и растрескиванию под напряжением по сравнению с 4301/AISI 304. |
|
BÖHLER A 7 CN-IG Böhler |
EN ISO 14343-A: G 18 8 Mn AWS A5.9: ER307 (mod.) |
После сварки: без обработки, как после сварки Rp0.2 430 MПa Rm 640 MПa A5 36 % Av 110 Дж ≥32 Дж…-110 °C |
0.8, 1.0, 1.2, 1.6 | TÜV (00024.); DB (43.017.07); CE, GL, DNV | Присадочные прутки для сварки разнородных металлов или плохо свариваемых сталей с содержанием 14%Mn. Наплавленный металл подвергается холодной нагартовке, устойчив к кавитации, растрескиванию, термическим ударам, образованию окалины до +850°C, не чувствителен к охрупчиванию сигма-фазой при температурах выше 500°C. Эксплуатация при низких температурах вплоть до -110°C. |
|
BÖHLER C 9 MV-IG Böhler |
EN ISO 21952-A: G CrMo91 AWS A5.28: ER90S-B9 |
Термообработка: отжиг 760 °C/2 h Rp0.2 620 MПa Rm 760 MПa A5 18 % Av 80 Дж |
1.0, 1.2 | – | Проволока сплошного сечения для сварки закаленных и отпущенных жаропрочных сталей, содержащих 9-12% хрома, особенно сталей T91 и P91 при изготовлении турбин и котлов, а также в химической промышленности. Одобрены для долговременного использования при температурах эксплуатации до +650°C. |
|
BÖHLER C 9 MV-MC Böhler |
EN ISO 17634-B: TS 69T15-1G-9C1MV AWS A5.28: E90C-B9 |
Термообработка: отжиг 760 °C/3 h Rp0.2 650 MПa Rm 760 MПa A5 18 % Av 55 Дж |
1.2 | – | Металлопорошковая проволока для сварки закаленных и отпущенных жаропрочных сталей, содержащих 9-12% хрома, особенно сталей T91 и P91 при изготовлении турбин и котлов, а также в химической промышленности |
|
BÖHLER CAT 430L Cb-IG Böhler |
EN ISO 14343-A: G Z18 L Nb AWS A5.9: ER430 (mod.) |
Твердость по Бриннелю HB: без обработки, как после сварки* 150 отжига** 130 *без обработки, как после сварки, Защитный газ Ar + 8-10 % CO2 ** отжига, 760 °C/2 h, Защитный газ Ar + 8-10 % CO2 |
1.0 | – | Специальная сплошная проволока для каталитических нейтрализаторов и глушителей, впускных коллекторов и аналогичных материалов. Устойчивость к образованию окалины до +900°C. Отличные характеристики подачи. Хорошие сварочно-технологические свойства и параметры текучести. |
|
BÖHLER CAT 430L CbTi-IG Böhler |
EN ISO 14343-A: G ZCr 18 NbTi L AWS A5.9: ER430Nb (mod.) |
Твердость по Бриннелю HB: без обработки, как после сварки* 150 отжига** 130 * без обработки, как после сварки, Защитный газ Ar + 0.5-5 % CO2 ** отжига, 760 °C/2 h, Защитный газ Ar + 0.5-5 % CO2 |
1.0, 1.2 | – | Специальная сплошная проволока GMAW для сварки систем выпуска отработанных газов, аналогичных и сходных материалов. Стабилизированная двумя элементами (Nb + Ti) с минимальным влиянием на рост зерен стали. Устойчивость к образованию окалины до +900°C. Отличные характеристики подачи. Хорошие сварочно-технологические свойства и параметры текучести. |
|
BÖHLER CN 13/4-IG Böhler |
EN ISO 14343-A: G 13 4 AWS A5.9: ER410NiMo (mod.) |
После сварки: без обработки, как после сварки Rp0.2 950 MПa Rm 1210 MПa A5 12 % Av 36 Дж |
1.2 | TÜV (04110.); SEPROZ, CE | Проволока сплошного сечения для сварки коррозионностойких, мартенситных и ферритно-мартенситных катаных, кованых и литых сталей идентичного типа. Применяется при изготовлении гидротурбин, компрессоров и тепловых электростанций. Устойчивость к сырости, пару и атмосфере морской воды. |
|
BÖHLER CN 13/4-MC Böhler |
EN ISO 17633-A: T 13 4 M M12 2 AWS A5.9: EC410NiMo (mod.) |
Термообработка: отжиг 600 °C/2 h Rp0.2 760 MПa Rm 900 MПa A5 16 % Av 65 Дж 60 Дж…-20 °C |
1.2, 1.6 | SEPROZ | Металлопорошковая проволока для сварки коррозионностойких, мягких мартенситных и ферритно-мартенситных катаных, кованых и литых сталей идентичного типа. Применяется при изготовлении гидротурбин, компрессоров. Характеризуется очень хорошей ударной вязкостью термообработанного металла, а также очень низким содержанием водорода в металле сварного шва (в стандартных условиях AWS содержание диффундирующего водорода HD составляет макс. 4 мл/100 г) и отличными характеристиками подачи. |
|
BÖHLER CN 21/33 Mn-IG Böhler |
EN ISO 14343-A: G Z21 33 MnNb – |
После сварки: без обработки, как после сварки Rp0.2 ≥400 MПa Rm ≥600 MПa A5 ≥17 % Av ≥50 Дж |
1.0, 1.2 | – | Проволока сплошного сечения для сварки и наплавки идентичных или сходных типов жаростойких сталей и литых сталей. Типичные сплавы для сварки труб пиролизных печей в нефтехимической отрасли. |
|
BÖHLER CN 22/9 N-IG Böhler |
EN ISO 14343-A: G 2 9 3 N L AWS A5.9: ER2209 |
После сварки: без обработки, как после сварки Rp0.2 660 MПa Rm 830 MПa A5 28 % Av 85 Дж ≥32 Дж…-40 °C |
1.0, 1.2 | TÜV (04483.); DB (43.014.26); DNV, GL, Statoil; SEPROZ, CE | Проволока сплошного сечения для сварки аустенитно-ферритных дуплексных сталей. В дополнение к повышенной прочности и вязкости, целенаправленная корректировка состава также придает наплавленному металлу отличную стойкость к коррозионному растрескиванию под напряжением и к питтинговой коррозии. |
|
BÖHLER CN 23/12-MC Böhler |
EN ISO 17633-A: T 23 12 L M M12 1 AWS A5.9: EC309L |
После сварки: без обработки, как после сварки Rp0.2 400 MПa Rm 540 MПa A5 32 % Av 90 Дж 70 Дж…-120 °C |
1.2, 1.6 | – | Металлопорошковая проволока для сварки разнородных металлов, например высоколегированных содержащих Cr и CrNi(Mo) сталей с нелегированными или низколегированными сталями. Характеризуется очень хорошими сварочно-технологическими свойствами, характеристиками смачивания и подачи, а также высокой металлургической надежностью после смешивания различных металлов. Пригодность для условий эксплуатации от -120°C до +300°C. |
|
BÖHLER FFB-IG Böhler |
EN ISO 14343-A: G 25 20 Mn AWS A5.9: ER310 (mod.) |
После сварки: без обработки, как после сварки Rp0.2 400 MПa Rm 620 MПa A5 38 % Av 95 Дж |
0.8, 1.0, 1.2 | SEPROZ | Проволока сплошного сечения для сварки жаропрочных катаных, кованых и литых сталей идентичного типа, например, в цехах отжига и закалки, при изготовлении паровых котлов, в нефтяной промышленности и при производстве керамики. Полностью аустенитная структура наплавленного металла. Предпочтительно использовать в случае агрессивных окисляющих, содержащих азот или малые количества кислорода газов. Жаростойкость до +1200°C. |
|
BÖHLER SAS 2-IG (Si) Böhler |
EN ISO 14343-A: G 19 9 Nb Si AWS A5.9: ER347Si |
После сварки: без обработки, как после сварки Rp0.2 460 MПa Rm 630 MПa A5 33 % Av 110 Дж ≥32 Дж…-196 °C |
0.8, 1.0, 1.2 | TÜV (00025.), GL; LTSS, SEPROZ; CE, NAKS | Проволока сплошного сечения для сварки однотипной стали, включая стали с повышенным содержанием углерода, а также ферритных сталей, содержащих 13% хрома, например, при изготовлении химической аппаратуры и резервуаров для хранения, применяемых среди прочего в химической, фармацевтической и целлюлозно-бумажной промышленности. Отличное скольжение и характеристики подачи. Эксплуатация при низких температурах вплоть до 196°C и устойчивость к межкристаллитной коррозии при температурах до +400°C. |
|
BÖHLER SAS 4-IG (Si) Böhler |
EN ISO 14343-A: G 19 12 3 Nb Si AWS A5.9: ER318 (mod.) |
После сварки: без обработки, как после сварки Rp0.2 490 MПa Rm 670 MПa A5 33 % Av 100 Дж ≥32 Дж…-120 °C |
0.8, 1.0, 1.2 | TÜV (03492.); DB (43.014.04); SEPROZ, CE; NAKS | Проволока сплошного сечения для сварки однотипных сталей, включая стали с повышенным содержанием углерода, а также ферритные стали, содержащие 13% хрома. Области применения: Изготовление химической аппаратуры и резервуаров для хранения, применяемых, среди прочего, в текстильной и целлюлозно-бумажной промышленности, на предприятиях по крашению, при производстве напитков, синтетических смол. |
|
Thermanit 25/14 E-309L Si Böhler |
EN ISO 14343-A: G 23 12 L Si AWS A5.9: ER309LSi |
После сварки: без обработки, как после сварки Rp0.2 400 MПa Rm 550 MПa A5 30 % Av 55 Дж |
0.8, 1.0, 1.2 | GL, TÜV (12312.) | Нержавеющая сталь; устойчивость к влажной коррозии до 350°C. Великолепно подходит для наплавки промежуточных слоев при сварке плакированных материалов. Предпочтительно высокое содержание Cr и Ni, низкое содержание C. Для соединения нелегированных сталей/низколегированных сталей/литых сталей или нержавеющих теплоустойчивых сталей с Cr/ литых сталей с аустенитными сталями/литыми сталями. Для наплавки промежуточных слоев при сварке пластин с низкоуглеродистыми нестабилизированными или стабилизированными аустенитными CrNiMo(N) сталями. |
|
Thermanit 625 Böhler |
EN ISO 18274: S Ni 6625 (NiCr22Mo9Nb) AWS A5.14: ERNiCrMo-3 |
После сварки: Rp0.2 460 MПa Rm 740 MПa A5 30 % Av 60 Дж 40 Дж…-196 °C |
0.8, 1.0, 1.2, 1.6 | TÜV (3462.); DB (43.132.25) | Сплав на основе никеля; высокая коррозионная стойкость в агрессивных средах. Устойчивость к коррозионному растрескиванию под напряжением. Устойчивость к растрескиванию до 1100°C. Температурный предел: макс. 500°C в сернистой среде. Высокотемпературная стойкость до 1000°C. Устойчивость к охрупчиванию до -196°C. Предназначена для сварки или наплавки одинаковых/ сходных коррозионностойких сталей, теплоустойчивых или жаропрочных сталей и сплавов. Также подходит для сварки хладостойких аустенитных сталей CrNi(N) или литых сталей. |
|
Thermanit GE 316L Si Böhler |
EN ISO 14343-A: G 19 12 3 L Si AWS A5.9: ER316LSi |
После сварки: без обработки, как после сварки Rp0.2 380 MПa Rm 560 MПa A5 35 % Av 70 Дж |
0.8, 1.0, 1.2, 1.6 | TÜV (0489.); DB (43.132.10); LR, CWB, GL; DNV | Нержавеющая сталь; устойчивость к межкристаллитной коррозии и влажной коррозии до 400°C. Устойчивость к коррозии при сварке низкоуглеродистой, стабилизированной аустенитной стали 18/8 CrNiMo, в т.ч. литой. Для сварки и наплавки сходных нестабилизированных аустенитных CrNi(N) и CrNiMo(N) сталей и литых сталей. |
|
Thermanit JE 308L Si Böhler |
EN ISO 14343-A: G 19 9 L Si AWS A5.9: ER308LSi |
После сварки: без обработки, как после сварки Rp0.2 350 MПa Rm 570 MПa A5 35 % Av 75 Дж 35 Дж…-196 °C |
1.0, 1.2, 1.6 | TÜV (0555.); DB(43.132.08); DVN | Нержавеющая сталь; устойчивость к межкристаллитной коррозии и влажной коррозии до 350°C. Устойчивость к коррозии при сварке низкоуглеродистых и стабилизированных аустенитных 18/8 CrNi(N) сталей/литых сталей. Устойчивость к охрупчиванию до -196°C. Для сварки и наплавки стабилизированных и нестабилизированных аустенитных сталей CrNi(N) и CrNiMo(N)/литых сталей. Для сварки и наплавки хладостойких и схожих аустенитных сталей CrNi(N)/литых сталей. |
|
Thermanit MTS 3 Böhler |
EN ISO 21952-A: G CrMo91 AWS A5.28: ER90S-B9 |
Термообработка: отжиг 760 °C/2 h Rp0.2 520 MПa Rm 620 MПa A5 16 % Av 50 Дж |
1.0, 1.2 | – | Проволока сплошного сечения для сварки в среде защитных газов жаропрочных сталей. Стойкость к образованию окалины до 600°C. Предназначена для сварки подвергнутых закалке и отпуску с содержанием Cr 9%, особенно для жаропрочных сталей T91 / P91 по ASTM. |
|
Thermanit Nicro 82 Böhler |
EN ISO 18274: S Ni 6082 (NiCr20Mn3Nb) AWS A5.14: ERNiCr-3 |
После сварки: без обработки, как после сварки Rp0.2 380 MПa Rm 620 MПa A5 35 % Av 90 Дж 80 Дж…-196 °C |
0.8, 1.0, 1.2, 1.6 | TÜV (3089.), DNV; (NV 5 Ni), GL; (NiCr20Nb) | Сплав на основе никеля, теплоустойчивый и жаропрочный материал. Стойкость к охрупчиванию до -269°C. Хорошо подходит для сварки аустенитно-ферритных соединений, а также сварки или наплавки теплоустойчивых сталей на основе Cr и CrNi. Температурные пределы: 500°C в сернистой среде, макс. 800°C для работы швов под напряжением. Устойчивость к образованию окалины до 1000°C. |
|
Thermanit NiMo C 24 Böhler |
EN ISO 18274: S Ni 6059 (NiCr23Mo16) AWS A5.14: ERNiCrMo-13 |
После сварки: без обработки, как после сварки Rp0.2 420 MПa Rm 700 MПa A5 40 % Av 60 Дж |
1.0, 1.2, 1.6 | TÜV (6461.) | Сплав на основе никеля. Высокая коррозионная стойкость в окислительных средах. Для соединения одинаковых или сходных сплавов и литых сплавов. Для сварки пластин, плакированных сходными материалами. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
BÖHLER FOX CEL 80-P Böhler |
EN ISO 2560-A: E 46 3 1Ni C 2 5 AWS A5.5: E8010-P1 |
После сварки: Re 490 MПa Rm 570 MПa A5 23 % Av 90 Дж ≥47 Дж…-30 °C |
3.2, 4.0, 5.0 | TÜV (11181.), CE | Высокопрочные электроды с целлюлозным видом покрытия для сварки в положении сверху вниз в случае сварки трубопроводов большого диаметра. BÖHLER FOX CEL 80-P обеспечивают более интенсивную дугу и жидкотекучий металл шва по сравнению с BÖHLER FOX CEL 85. |
|
BÖHLER NiMo 1-IG Böhler |
EN ISO 16834-A: G 55 6 M21 Mn3Ni1Mo G 55 4 C1 Mn3Ni1Mo AWS A5.28: ER90S-G |
После сварки: Re 620 MПa Rm 700 MПa A5 23 % Av 140 Дж ≥47 Дж…-60 °C |
1.0, 1.2 | TÜV (11763.); DB (42.014.06); GL, SEPROZ, CE; NAKS; GAZPROM | Омедненная проволока сплошного сечения, предназначенная для сварки в среде защитных газов высокопрочных, закаленных и отпущенных мелкозернистых конструкционных сталей. В связи с точным добавлением микролегирующих элементов обеспечивается очень хорошая ударная вязкость при низких температурах вплоть до -60°C, а также отличная пластичность и трещиностойкость. |
|
BÖHLER SG 3-P Böhler |
EN ISO 14341-A: G3Si1 G 46 5 M21 3Si1 G 42 4 C1 3Si1 AWS A5.18: ER70S-G |
После сварки: Re 510 MПa Rm 640 MПa A5 25 % Av 120 Дж 55 Дж…-50 °C |
0.9, 1.0, 1.2 | TÜV (07682.), CE; NAKS; GAZPROM | Проволока сплошного сечения, предназначенная для автоматической сварки в среде защитных газов труб класса прочности до К60 (Х70) включительно. Обеспечивает высокую ударную вязкость при низких температурах вплоть до -50°C, а также отличную пластичность и трещиностойкость. |
|
BÖHLER SG 8-P Böhler |
EN ISO 14341-A: G3Ni1 G 42 5 M21 3Ni AWS A5.28: ER80S-G |
После сварки: Re 500 MПa Rm 590 MПa A5 24 % Av 150 Дж 80 Дж…-50 °C |
0.9, 1.0, 1.2 | DNV | Микролегированная проволока сплошного сечения, предназначенная для автоматической сварки в среде защитных газов трубопроводов. За счет оптимального содержания микролегирующих элементов обеспечивает получение наплавленного металла с отличной ударной вязкостью при низких температурах вплоть до -50°C, а также отличную пластичность и трещиностойкость. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
UTP A 118 UTP |
AWS A5.18: ER70S-6 EN ISO 636-A: G 42 2 C1 3Si1 / G 46 4 M21 3Si1 |
Предел текучести, R p0,2: 440 МПа Временное сопротивление, R m: 560 МПа Относительное удлинение, А: 25% Работа удара, K v: 130 Дж |
— | — | Сварочная проволока UTP A 118 предназначена для ремонта высоконагруженных конструкций в металлургии, судостроении, автомобилестроении, котлостроении, приборостроении и при строительстве резервуаров. |
|
UTP A 119 UTP |
AWS A5.28: ER80S-G EN ISO 21952-A: G 46 2 C1 4Si1 / G 46 4 M21 4Si1 |
Предел текучести, R p0,2: 450 МПа Временное сопротивление, R m: 560 МПа Относительное удлинение, А: 22% Работа удара, K v: 90 Дж |
— | — | Сварочная проволока для ремонтной сварки в среде аргона. Область применения – ремонт жаропрочных сталей в котлостроении, атомном машиностроении, трубопроводостроении и при строительстве резервуаров. |
|
UTP A 63 UTP |
AWS A5.9: ER 307 (mod.) EN ISO 14343-A: G 18 8 Mn |
Предел текучести, R p0,2: >370 МПа Временное сопротивление, R m: >600 МПа Относительное удлинение, А: >30% |
— | — | Сварочная проволока UTP A 63 предназначена для создания трещиностойких соединений, ремонта и наплавки высокопрочных ферритных и аустенитных сталей, высокомарганцовистых и хладостойких сталей, создания буферного слоя под последующую износостойкую наплавку. Сварка разнородных соединений. |
|
UTP A 641 UTP |
AWS A5.28: ER80S-G EN ISO 21952-A: G CrMo1Si |
Предел текучести, R p0,2: 450 МПа Временное сопротивление, R m: 560 МПа Относительное удлинение, А: 22% Работа удара, K v: 90 Дж |
— | — | Сварочная проволока для ремонтной сварки в среде аргона. Предназначена для ремонта стойких к ползучести сталей, используемых в котлостроении, атомном машиностроении, при строительстве трубопроводов и резервуаров. |
|
UTP A 651 UTP |
AWS A5.9: ER 312 EN ISO 14343-A: G 29 9 |
Предел текучести, R p0,2: 650 МПа Временное сопротивление, R m: 750 МПа Относительное удлинение, А: 25% Работа удара, K v: 27 Дж |
— | — | Сварочная проволока UTP A 651 предназначена для соединительной сварки, ремонта и наплавки трудносвариваемых сталей, ремонта деталей, работающих при высоких и низких температурах, создания буферного слоя под последующую износостойкую наплавку. |
|
UTP A 68 LC UTP |
AWS A5.9: ER 308 L (Si) EN ISO 14343-A: G 19 9 L (Si) |
Предел текучести, R p0,2: 400 МПа Временное сопротивление, R m: 600 МПа Относительное удлинение, А: 35% Работа удара, K v: 100 Дж |
— | — | Сварочная проволока UTP A 68 LC предназначена для ремонта и наплавки при производстве химического оборудования и резервуаров с температурой эксплуатации от – 196 °C до 350 °C. |
|
UTP A 68 Mo UTP |
AWS A5.9: ER 318 (Si) EN ISO 14343-A: G 19 12 3 Nb (Si) |
Предел текучести, R p0,2: 460 МПа Временное сопротивление, R m: 680 МПа Относительное удлинение, А: 35% Работа удара, K v: 100 Дж |
— | — | Сварочная проволока UTP A 68 Mo предназначена для ремонта и наплавки стабилизированных коррозионностойких хромоникельмолибденовых сталей аналогичного химического состава при производстве химического оборудования и резервуаров с температурой эксплуатации от -120 °C до 400 °C. |
|
UTP A 68 MoLC UTP |
AWS A5.9: ER 316 L (Si) EN ISO 14343-A: G 19 12 3 L (Si) |
Предел текучести, R p0,2: 420 МПа Временное сопротивление, R m: 600 МПа Относительное удлинение, А: 35% Работа удара, K v: 100 Дж |
— | — | Сварочная проволока UTP A 68 MoLC предназначена для ремонта и наплавки низкоуглеродистых стабилизированных коррозионностойких хромникельмолибденовых сталей, подверженных сильной коррозии при температурах эксплуатации до +350 °C. |
|
UTP A 6824 LC UTP |
AWS A5.9: ER 309 L (Si) EN ISO 14343-A: G23 12 L (Si) |
Предел текучести, R p0,2: 400 МПа Временное сопротивление, R m: 590 МПа Относительное удлинение, А: 30% Работа удара, K v: 140 Дж |
— | — | Сварочная проволока UTP A 6824 LC предназначена для ремонтной сварки и наплавки при производстве химического оборудования и резервуаров с температурой эксплуатации до +300 °C. Плакирование нелегированных и низколегированных сталей. Сварка разнородных соединений. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
UTP A 068 HH UTP |
AWS 5.14: ER NiCr-3 EN ISO 18274: S Ni 6082 |
Предел текучести, R p0,2: >380 МПа Временное сопротивление, R m: >640 МПа Относительное удлинение, А: >35% Работа удара, K v: >160 Дж |
— | — | UTP А 068 HH главным образом используется для ремонта идентичных или схожих жаропрочных никелевых сплавов, жаропрочных аустенитных сталей, а также для аустенитно-ферритных жаропрочных соединений. |
|
UTP A 34 N UTP |
AWS A5.7: ER CuMnNiAl EN ISO 24373: S Cu 6338 |
Предел текучести, R p0,2: 400 МПа Временное сопротивление, R m: 650 МПа Относительное удлинение, А: 15% Твёрдость, HB: 220 |
— | — | Сварочная проволока UTP A 34 N предназначена для ремонта и TIG-наплавки многокомпонентной алюминиевой бронзы прежде всего на высокомаргонцовистые стали, а также конструкционные стали и чугуны с шаровидным графитом. |
|
UTP A 38 UTP |
AWS A5.7: ER Cu EN ISO 24373: S Cu 1897 (CuAg1) |
Предел текучести, R p0,2: 80 МПа Временное сопротивление, R m: 200 МПа Относительное удлинение, А: 20% Твёрдость, HB: 60 |
— | — | UTP A 38 используется для сварки бескислородной меди согласно DIN 1787 OF-Cu, SE-Cu, SWCu, SF-Cu. Основные области применения — приборостроение, трубопроводы и токоведущие шины. |
|
UTP A 381 UTP |
AWS A5.7: ER Cu EN ISO 24373: S Cu 1898 (CuSn1) |
Предел текучести, R p0,2: 50 МПа Временное сопротивление, R m: 200 МПа Относительное удлинение, А: 30% Твёрдость, HB: приблиз. 60 |
— | — | Сварочная проволока UTP A 381 предназначена для сварки бескислородной меди согласно DIN 1787 OF-Cu, SE-Cu, SWCu, SF-Cu. Основная область применения — приборостроение и строительство трубопроводов. |
|
UTP A 387 UTP |
AWS A5.7: ER CuNi EN ISO 24373: S Cu 7158 |
Предел текучести, R p0,2: >200 МПа Временное сопротивление, R m: >360 МПа Относительное удлинение, А: >30% Твёрдость, HB: 120 |
— | — | UTP A 387 используется для сварки медноникелевых сплавов с содержанием никеля до 30 % согласно DIN 17664, таких как CuNi20Fe (2.0878), CuNi30Fe (2.0882). Химическая промышленность, заводы по опреснению морской воды, судостроение и оффшорное оборудование. |
|
UTP A 6222 Mo UTP |
AWS 5.14: ER NiCrMo-3 EN ISO 18274: S Ni 6625 |
Предел текучести, R p0,2: >460 МПа Временное сопротивление, R m: >740 МПа Относительное удлинение, А: >30% Работа удара, K v: >100 Дж |
— | — | Никелевая проволока UTP A 6222 Mo предназначена для ремонта высокопрочных никелевых сплавов с высокой коррозионной стойкостью. |
|
UTP A 80 M UTP |
AWS 5.14: ER NiCu-7 EN ISO 18274: S Ni 4060 |
Предел текучести, R p0,2: >300 МПа Временное сопротивление, R m: >480 МПа Относительное удлинение, А: >30% Работа удара, K v: >80 Дж |
— | — | Сварочная проволока UTP A 80 M предназначена для ремонтной сварки и наплавки медноникелевых сплавов и сталей с медноникелевым покрытием. Особенно подходит для 2.4360 NiCu30Fe и 2.4375 NiCu30Al. |
|
UTP A 8051 Ti UTP |
EN ISO 1071: S C NiFe-2 |
Предел текучести, R p0,2: >300 МПа Временное сопротивление, R m: >500 МПа Относительное удлинение, А: >25% Твёрдость, HB: приблиз. 200 |
— | — | UTP A 8051 Ti используется для холодной сварки серого, ковкого чугуна и литейных сталей, а также соединения данных материалов с конструкционными сталями, медью и медными сплавами, прежде всего для ремонта и восстановления. |
| Наименование продукта | Абразивный износ | Коррозия | Эрозия | Кавитация | Высокая температура | Ударные нагрузки | Металл по земле | Металл по металлу |
|---|---|---|---|---|---|---|---|---|
| UTP 34 N | • | • | • | |||||
| UTP 73 G 2 | • | • | • | • | • | |||
| UTP 73 G 3 | • | • | • | • | • | |||
| UTP 73 G 4 | • | • | • | • | • | |||
| UTP A DUR 250 | • | |||||||
| UTP A DUR 350 | • | • | ||||||
| UTP A DUR 600 | • | • | • | • | • | |||
| UTP A DUR 650 | • | • | • | • | • |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
UTP A 34 N UTP |
AWS A5.7 ER CuMnNiAl EN ISO 24373 S Cu 6338 |
Предел текучести, Rp0.2: 400 МПа Относительное удлинение, А: 15% Временное сопротивление, Rm: 650 МПа Твёрдость, HB: 220 |
— | — | Сварочная проволока UTP A 34 N предназначена для ремонта и наплавки многокомпонентной алюминиевой бронзы на высокомарганцовистые стали, а также конструкционные стали и чугуны с шаровидным графитом. |
|
UTP A 73 G 2 UTP |
DIN 8555: MSG 3-GZ-55-ST EN 14700: S Fe8 |
Твёрдость, HRC: 55 — 58 | — | — | Проволока UTP A 73 G 2 предназначена для высокоизносостойкой наплавки машиностроительных деталей и инструмента, подверженных высокому абразивному износу и сжатию в сочетании с умеренными ударными нагрузками и высокими температурами эксплуатации. |
|
UTP A 73 G 3 UTP |
DIN 8555: MSG 3-GZ-45-T EN 14700: S Z Fe3 |
Твёрдость, HRC: приблиз. 45-50 | — | — | Благодаря высокой твёрдости и великолепной износостойкости при высоких температурах проволока UTP A 73 G 3 предназначена для наплавки инструмента горячей обработки, подверженного одновременно сильным механическим, термическим нагрузкам и абразивному износу. |
|
UTP A 73 G 4 UTP |
DIN 8555: MSG 3-GZ-40-T EN 14700: S Z Fe3 |
Твёрдость, HRC: приблиз. 38 — 42 | — | — | Благодаря высокой твёрдости и великолепной износостойкости при высоких температурах проволока UTP A 73 G 4 предназначена для наплавки инструмента горячей обработки, подверженного ударным нагрузкам, сжатию и абразивному износу в сочетании с высокими температурами эксплуатации. |
|
UTP A DUR 250 UTP |
DIN 8555: MSG 1-GZ-250 EN 14700: SZ Fe 1 |
Твёрдость, HB: приблиз. 250 | — | — | Проволока UTP А DUR 250 предназначена для наплавки деталей, где требуется вязкий наплавленый слой и лёгкая механическая обрабатываемость. |
|
UTP A DUR 350 UTP |
DIN 8555: MSG 2-GZ-400 EN 14700: SZ Fe 2 |
Твёрдость, HB: приблиз. 450 | — | — | Проволока UTP A DUR 350 предназначена для дуговой наплавки деталей в среде защитного газа, подверженных сжатию, ударным нагрузкам и абразивному износу, например, сердечники крестовин из MnCrV-ой стали, направляющие скольжения и опорные катки, крестовины, гусеничные колёса. |
|
UTP A DUR 600 UTP |
DIN 8555: MSG 6-GZ-60-S EN 14700: S Fe 8 |
Твёрдость, HRC: 54 — 60 | — | — | Проволока UTP A DUR 600 предназначена для универсальной наплавки деталей из литейных и конструкционных сталей, высокомарганцовистых сталей, подверженных высоким ударным нагрузкам, сжатию и абразивному износу. |
|
UTP A DUR 650 UTP |
DIN 8555: MSG 3-GZ-60 EN 14700: S Fe 8 |
Твёрдость, HRC: 55 — 60 | — | — | UTP A DUR 650 — универсальная проволока для MAG-наплавки деталей, подверженных высоким ударным нагрузкам и абразивному износу. |
84 позиций
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
BÖHLER CM 2 Ti-FD Böhler |
EN ISO 17634-A: T CrMo2 P M 1 H10 AWS A5.36: E91T1-M21PY-B3-H8 |
Термообработка: отжиг 720 °C/2 h Rp0.2 600 MПa Rm 700 MПa A5 19 % Av 70 Дж |
1.2 | TÜV (11812.); CE | Рутиловая порошковая проволока для сварки жаропрочных сталей, содержащих 2,25% хрома и 1% молибдена (например, 10CrMo9 10) при изготовлении котлов, сосудов высокого давления и трубопроводов. Благодаря быстрозастывающему шлаку, данная порошковая проволока особенно пригодна для неповоротной сварки. |
|
BÖHLER DCMS Ti-FD Böhler |
EN ISO 17634-A: T CrMo1 P M 1 H10 AWS A5.36: E81T1-M21PY-B2H8 |
Термообработка: отжиг 690 °C/1 h Rp0.2 ≥460 MПa Rm 550-740 MПa A5 ≥20 % Av ≥47 Дж |
1.2 | TÜV (11162.); CE | Низколегированная порошковая проволока с рутиловым наполнителем для сварки жаропрочных сталей, содержащих 1% Cr и 0,5% Mo, при изготовлении котлов, сосудов высокого давления и трубопроводов. Быстротвердеющий шлак позволяет использовать порошковую проволоку при неповоротной сварке. |
|
BÖHLER DMO Ti-FD Böhler |
EN ISO 17634-A: T MoL P M 1 H10 AWS A5.36: E81T1-M21PY-A1H8 |
После сварки: Rp0.2 540 MПa Rm 600 MПa A5 23 % Av 120 Дж |
1.2 | TÜV (11120.); CE | Порошковая проволока для сварки при изготовлении котлов, сосудов высокого давления, трубопроводов и стальных конструкций, используют для жаропрочных сталей с 0,5% Mo. Благодаря быстрозастывающему шлаку, данная порошковая проволока особенно удобна для неповоротной сварки. |
|
BÖHLER Ti 46-FD Böhler |
EN ISO 17632-A: T 46 2 P M 1 H10 T 42 2 P C 1 H5 AWS A5.36: E71T1-M21A0-CS1-H8 E71T1-C1A0-CS1-H4 |
После сварки Защитный газ: Ar + 15-25 % CO2 Re 500 MПa Rm 580 MПa A5 26 % Av 160 Дж 90 Дж…-20 °C |
1.2 | TÜV (12522.); DB (42.014.41); ABS, GL, LR; DNV, BV; RINA (3Y S, C1); CE | Всепозиционная порошковая проволока с рутиловым наполнителем и быстрозастывающим шлаком. Позволяет использовать одни и те же параметры для всех положений сварки. Высокие показатели механических свойств, легкое отделение шлаковой корки, низкие потери на разбрызгивание, гладкий, мелкочешуйчатый валик; шов, выполненный проволокой соответствует нормам качества радиографического контроля. Сварка порошковой проволокой характеризуется высокой производительностью и экономической выгодой. |
|
BÖHLER Ti 52-FD Böhler |
EN ISO 17632-A: T 46 4 P M 1 H10 T 42 2 P C 1 H5 AWS A5.36: E71T1-M21A4-CS1-H8 E71T1-C1A2-CS1-H4 |
После сварки Защитный газ: Ar + 15-25 % CO2 Re 500 MПa Rm 580 MПa A5 26 % Av 180 Дж 130 Дж…-20 °C 90 Дж…-40 °C |
1.2, 1.6 | TÜV (11164.); DB (42.014.35); ABS, GL, LR; DNV, BV, CRS; CE | Порошковая проволока с рутиловым сердечником и быстрокристаллизующимся шлаком. Имеет высокие показатели механических свойств. Во всех пространственных положениях, в т.ч. при неповоротной сварке, характеризуется хорошими сварочно-технологическими свойствами, легкоотделяемым шлаком, низкими потерями на разбрызгивание, а также высокой производительностью и снижением затрат времени и материалов. |
|
BÖHLER Ti 60-FD Böhler |
EN ISO 17632-A: T 50 6 1Ni P M 1 H5 AWS A5.36: E81T1-M21A8-Ni1-H4 |
После сварки Защитный газ: Ar + 15-25 % CO2 Rp0.2 530 MПa Rm 570 MПa A5 27 % Av 140 Дж 120 Дж…-20 °C 100 Дж…-40 °C 60 Дж…-60 °C |
1.2 | TÜV (12544.); DB (42.014.42); GL, ABS, CE; DNV, LR, BV | Порошковая рутиловая проволока с быстротвердеющим шлаком для сварки хладостойких сталей. Превосходные сварочно-технологические свойства в любом положении сварки. Исключительно высокая прочность и шлакоотделяемость, низкие потери на разбрызгивание, ровный, гладкий валик, отсутствие раковин в сварном соединении. Сварку в потолочном, вертикальном положении рекомендуется выполнять на повышенном сварочном токе, в связи с чем достигается экономия при увеличенной производительности. Предназначена для высококачественной сварки на судоверфях, в морских технологиях и стальных конструкциях с высокими требованиями в отношении прочности, а также для низкотемпературной сварки вплоть до -60°C. BÖHLER Ti 60-FD также подходит для высокосернистых сред. Пройден тест HIC согласно NACE TM0248 и тест SSC (водородное растрескивание и сульфидное коррозионное растрескивание под напряжением). |
|
BÖHLER Ti 80 T-FD Böhler |
EN ISO 18276-A: T69 6 Z P M 1 H5 AWS A5.36: E111T1-M21A8-GH4 |
После сварки Защитный газ: M21 Rp0.2 770 MПa Rm 800 MПa A5 19 % Av 75 Дж 60 Дж…-60°C |
1.0, 1.2, 1.4, 1.6 | GL, DNV, ABS; LR, BV, CE | Бесшовная рутиловая порошковая проволока, легированная никелем и молибденом, предназначена для одно- и многопроходной сварки высокопрочных сталей в среде защитного газа Ar-CO2. Основные особенности: хорошие сварочно-технологические свойства во всех положениях, отличный внешний вид валика, незначительное разбрызгивание металла, быстротвердеющий и легкоотделяемый шлак. Превосходные механические показатели даже при температуре (-60С), а также низкое содержание диффузно-подвижного водорода в наплавленном металле делают ее наиболее предпочтительной при строительстве трубопроводов, морских объектов и строительных кранов. |
|
Union RV Ni 1 Böhler |
EN ISO 17632-A: T 50 6 1Ni P M 1 H5/ T 46 5 1Ni P C 1 H5 AWS A5.29: E81T1-Ni1MJH4 E81T1-Ni1CJH4 |
После сварки Защитный газ: M21 Rp0.2 500 MПa Rm 560 MПa A5 22 % Av 120 Дж 90 Дж…0 °C 70 Дж…-20 °C 47 Дж…-60 °C |
1.2, 1.4, 1.6 | TÜV (11079.); DB (42.132.40); GL, LR, ABS; DNV | Union RV Ni 1 — омедненная рутиловая бесшовная порошковая проволока для сварки хладостойких сталей во всех положениях в среде защитных газов M21 и C1 согласно EN ISO 14175. Проволока характеризуется низким разбрызгиванием металла, обеспечивая гладкий валик, легкоотделяемый шлак, а также обеспечивает гарантированное качество сварного шва при радиографическом контроле. Наплавленный металл отличается превосходными механическими свойствами после сварки и отжига. Наплавленный металл, легированный Ni (покрытый электрод E8018-C3), позволяет использовать проволоку при производстве нефтехимического и морского оборудования. Быстротвердеющий шлак позволяет выполнять механизированную и автоматизированную сварку на повышенном сварочном токе. Возможно использовать для сварки корневого прохода, рекомендуется использовать керамические подкладки. |
|
Union TG 55 M Böhler |
EN ISO 17632-A: T 46 4 P M 1 H10 T 42 2 P C 1 H5 AWS A5.20: E71T-1MJH8 / E71T-1CH8 |
После сварки Защитный газ: M21 Re 460 MПa Rm 560 MПa A5 24 % Av 140 Дж 47 Дж…-40 °C После сварки Защитный газ: C1 Rp0.2 420 MПa Rm 520 MПa A5 24 % Av 130 Дж |
1.0, 1.2, 1.4, 1.6 | TÜV (11194.); DB (42.132.47); ABS, DNV, LR; BV, GL | Union TG 55 M — всепозиционная порошковая проволока для сварки в газовой смеси M21 согласно EN ISO 14175. Исключительно высокая ударная прочность как в состоянии после сварки, так и после термообработки для снятия напряжений. Эта «удобная» для сварщика проволока отличается мягкостью, отсутствием разбрызгивания металла в режиме дуговой сварки со струйным переносом металла. Возможна сварка во всех пространственных положениях проволокой одного диаметра (1,2 мм от 160 A до 250 A), идеально подходит для сборки под сварку. Производительность сварки в вертикальном положении на подъем достигает 2,2-5,5 кг/ч, делая эту проволоку самой высокопроизводительной и экономически выгодой. Легкоотделяемый шлак, гладкий валик. |
|
Union TG 55 Ni Böhler |
EN ISO 17632-A: T 50 6 1 Ni P M 1 H5 AWS A5.29: E81T1-Ni1M-JH4 |
После сварки Защитный газ: M21 Rp0.2 500 MПa Rm 560 MПa A5 20 % Av 120 Дж 47 Дж…-60 °C |
1.2, 1.6 | LR | Union TG 55 Ni представляет собой порошковую проволоку с рутилово-основным сердечником и быстротвердеющим шлаком. Предназначена для дуговой сварки в среде защитных газов M21 по EN ISO 14175 стальных конструкций с пределом прочности на разрыв 560МПа во всех положениях. Проволока имеет исключительно высокие ударные свойства как в состоянии после сварки, так и после термообработки для снятия напряжений. Эта «удобная» для сварщика проволока отличается мягкостью, отсутствием разбрызгивания металла в режиме дуговой сварки со струйным переносом металла. Возможна сварка во всех пространственных положениях проволокой одного диаметра (1,2 мм от 160 A до 250 A), идеально подходит для сборки под сварку. Использование керамических подкладок экономически оправдано при односторонней сварке корня шва. Наплавленный металл отличается превосходными механическими свойствами после сварки и отжига. Наплавленный металл, легированный Ni (покрытый электрод E8018-C3) , позволяет использовать проволоку при производстве на нефтехимических предприятиях и в морских конструкциях. Сфера применения: морские технологии и судостроение, стальные конструкции. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
Avesta FCW 2507/P100-PW Böhler |
P100-PW EN ISO 17633-A: T 25 9 4 N L P M21 (C1) 2 AWS A5.22: E2594T1-4/1 |
После сварки: Rp0.2 670 MПa Rm 880 MПa A5 27 % Av ≥50 Дж ≥32 Дж…-40 °C |
1.2 | – | Порошковая проволока предназначена для сварки супердуплексных нержавеющих сталей 2507, ASTM S32760, S32550, S31260 и сталей аналогичных классов. Нержавеющей, ферритно-аустенитный металл шва, сочетающий в себе преимущества сталей обоих типов. Превосходная устойчивость к питтинг-коррозии и коррозионному растрескиванию под напряжением в среде азотной кислоты. Критическая температура для питтинга свыше 40°C. |
|
BÖHLER A 7-FD Böhler |
EN ISO 17633-A: T 18 8 Mn R M21 3 T 18 8 Mn R C1 3 AWS A5.22: E307T0-G (mod.) |
После сварки: Rp0.2 420 MПa Rm 630 MПa A5 39 % Av 60 Дж ≥32 Дж…-100 °C |
1.2, 1.6 | TÜV (11101.); CE | Порошковая рутиловая проволока, в основном, для сварки в нижнем и горизонтальном положениях. Универсальная порошковая проволока широкого применения. Характеристики наплавленного металла: Способность к холодной нагартовке, хорошая стойкость к кавитации, устойчивость к растрескиванию, термическим ударам, образованию окалины при температурах до 850°C, нечувствительность к охрупчиванию сигма-фазой при температурах выше 500°C, эксплуатация при низких температурах вплоть до -100°C. |
|
BÖHLER C 9 MV Ti-FD Böhler |
EN ISO 17634-A: T ZCrMo9VNb P M 1 AWS A5.36: E91T1-M21PY-B91 |
Термообработка: отжиг 760 °C/3 h Rp0.2 580 MПa Rm 720 MПa A5 17 % Av 35 Дж |
1.2 | – | Рутиловая порошковая проволока для сварки улучшенных закалкой и отпуском жаропрочных сталей, содержащих 9-12% хрома, особенно сталей T91 и P91, при изготовлении турбин, котлов и трубопроводов, а также в литейном производстве. Благодаря быстрозастывающему шлаку, данная порошковая проволока особенно пригодна для неповоротной сварки. |
|
BÖHLER CN 22/9 PW-FD Böhler |
EN ISO 17633-A: T 22 9 3 N L P M21 1 T 22 9 3 N L P C1 1 AWS A5.22: E2209T1-4 / E2209T1-1 |
После сварки: Rp0.2 600 MПa Rm 800 MПa A5 27 % Av 80 Дж 65 Дж…-20 °C 55 Дж…-40 °C 45 Дж…-46 °C |
1.2 | TÜV (07666.); ABS, CWB; DNV, GL, LR; RINA; SEPROZ, CE | Порошковая рутиловая проволока для неповоротной сварки дуплексных сталей при изготовлении химической аппаратуры и установок, в химической промышленности, при изготовлении резервуаров для хранения и танкеров для перевозки химреагентов, при строительстве морских объектов. Такая неповоротная сварка дуплексных сталей также обеспечивает отличную производительностью наплавки. Поддерживающее влияние шлака позволяет вести неповоротную сварку при большом токе и высоких скоростях сварки. |
|
BÖHLER CN 23/12 Mo-FD Böhler |
EN ISO 17633-A: T 23 12 2 L R M21 (C1) 3 T 23 12 2 L P M21 (C1) 1 (for ø 0.9 mm) AWS A5.22: E309LMoT0-4/1 E309LMoT1-4/-1 |
После сварки: Rp0.2 500 MПa Rm 700 MПa A5 30 % Av 55 Дж 37 Дж…-60 °C |
0.9, 1.2, 1.6 | TÜV (05351.); DB; (43.014.17); ABS, DNV; GL, LR, RINA; SE- PROZ; CWB, CE | Порошковая рутиловая проволока типа T 23 12 2 L / E309LMoT0 для сварки в среде защитных газов разнородных металлов, в том числе содержащих Cr и CrNi(Mo) сталей с нелегированными и низколегированными сталями, а также для наплавки на основной нелегированный или низколегированного металл преимущественно в нижнем и горизонтальном положениях. Наплавленный металл устойчив к высокотемпературному растрескиванию даже при высокой степени разбавления основным металлом. Для наплавки металла, легированного молибденом, достаточно выполнить один слой. Помимо экономии времени и затрат BÖHLER отличается высоким качеством и низкой вероятностью появления брака. Высокие скорости подачи и быстрая очистка от шлака существенно экономят время и деньги. Проволока диаметром 0,9 мм предназначена для неповоротной сварки, а 1,2 мм и 1,6 мм в основном рекомендуется для сварки в нижнем положении, в горизонтальной и вертикальной плоскостях, а также на спуск под небольшим наклоном к вертикали (стрелка на 1 час). |
|
BÖHLER CN 23/12 PW-FD Böhler |
EN ISO 17633-A: T 23 12 L P M21 1 T 23 12 L P C1 1 AWS A5.22: E309LT1-4 / E309LT1-1 |
После сварки: Rp0.2 400 MПa Rm 540 MПa A5 35 % Av 65 Дж 50 Дж…-60 °C |
1.2, 1.6 | TÜV (09115.); DB; (43.014.22); ABS, LR, GL; CWB; SEPROZ, CE; DNV, RINA | Порошковая рутиловая проволока для неповоротной сварки разнородных металлов, например высоколегированных Cr или CrNi(Mo) сталей с нелегированными или низколегированными сталями. Поддерживающее влияние быстрозастывающего шлака обеспечивает отличные характеристики при неповоротной сварке. Температура эксплуатации от -60°C до +300°C |
|
BÖHLER CN 23/12-FD Böhler |
EN ISO 17633-A: T 23 12 L R M21 (C1) 3 T 23 12 L P M21 (C1) 1 (for ø 0.9 mm) AWS A5.22: E309LT0-4(1) E309LT1-4/-1 (for ø 0.9 mm) |
После сварки: Rp0.2 400 MПa Rm 540 MПa A5 33 % Av 60 Дж 45 Дж…-60 °C |
0.9, 1.2, 1.6 | TÜV (5350.); DB; (43.014.16); CWB, GL, LR; SEPROZ, CE; RINA, DNV | Порошковая рутиловая проволока для сварки разнородных металлов, например высоколегированных содержащих Cr и CrNi(Mo) сталей с нелегированными или низколегированными сталями, а также для наплавки преимущественно в нижнем и горизонтальном положениях. Пригодность для условий эксплуатации от -60°C до +300°C. |
|
BÖHLER EAS 2 PW-FD Böhler |
EN ISO 17633-A: T 19 9 L P M21 1 T 19 9 L P C1 1 AWS A5.22: E308LT1-4 / E308LT1-1 |
После сварки: Rp0.2 380 MПa Rm 560 MПa A5 40 % Av 70 Дж 40 Дж…-196 °C |
1.2, 1.6 | TÜV (09117.); DB; (43.014.23); CWB, GL; SEPROZ, CE | Порошковая проволока, оптимизированная специально для неповоротной сварки. Быстрозастывающий шлак поддерживает сварочную ванну и позволяет вести особенно экономичную сварку во всех пространственных положениях. Металл шва может работать при температурах до -196°C, устойчив к межкристаллитной коррозии до +350°C. |
|
BÖHLER EAS 2-FD Böhler |
EN ISO 17633-A: T 19 9 L R M21 (C1) 3 T 19 9 L P M21 (C1) 1 (for ø 0.9 mm) AWS A5.22: E308LT0-4, E308LT0-1 E308LT1-4/-1 (for ø 0.9 mm) |
После сварки: Rp0.2 380 MПa Rm 560 MПa A5 40 % Av 60 Дж ≥32 Дж…-196 °C |
0.9, 1.2, 1.6 | TÜV (5348.); DB; (43.014.14); CWB, GL; SEPROZ, CE | Порошковая рутиловая проволока для сварки аустенитных CrNi сталей, в нижнем или горизонтальном положении. Легкая управляемость, высокая производительность, отличные сварочно-технологические характеристики, самоотделяющийся шлак, незначительное разбрызгивание и окисление шва, гладкая поверхность наплавленного валика, хорошая смачиваемость и однородное проплавление. Наплавленный металл пригоден для низких температур вплоть до -196°C и устойчив к межкристаллитной коррозии при температурах до +350°C. |
|
BÖHLER EAS 4 M-FD Böhler |
EN ISO 17633-A: T 19 12 3 L R M21 (C1) 3 T 19 12 3 L P M21 (C1) 1 (for ø 0.9 mm) AWS A5.22: E316LT0-4, E316LT0-1 E316LT1-4/-1 (for ø 0.9 mm) |
После сварки: Rp0.2 400 MПa Rm 560 MПa A5 38 % Av 55 Дж 35 Дж…-120 °C |
0.9, 1.2, 1.6 | TÜV (5349.); DB; (43.014.15); CWB, GL; LR, SEPROZ; CE, DNV | Рутиловая порошковая проволока для сварки аустенитных CrNiMo сталей, в основном в нижнем и горизонтальном положениях. Хорошие сварочно-технологические свойства и легкое удаление шлака обеспечивают простоту обращения и большую производительность наплавки. Характеризуется незначительным разбрызгиванием и окислением шва, гладкой поверхностью шва с хорошей смачиваемостью, однородным и надежным проплавлением. Наплавленный металл пригоден для низких температур вплоть до -120°C и устойчив к межкристаллитной коррозии при температурах до +400°C. |
|
BÖHLER EAS 4 PW-FD Böhler |
EN ISO 17633-A: T 19 12 3 L P M21 1 T 19 12 3 L P C1 1 AWS A5.22: E316LT1-4 / E316LT1-1 |
После сварки: Rp0.2 400 MПa Rm 560 MПa A5 38 % Av 65 Дж 45 Дж…-120 °C |
1.2, 1.6 | TÜV (09118.); DB; (43.014.24); CWB, LR, GL; SEPROZ, CE; DNV, ABS | Порошковая проволока, специально оптимизированная для неповоротной сварки. Быстротвердеющий шлак поддерживает сварочную ванну и позволяет вести особенно экономичную сварку во всех пространственных положениях. Химические и механические свойства соответствуют порошковой проволоке EAS 4 M-FD. Устойчивость к межкристаллитной коррозии при температурах до +400°C. |
|
BÖHLER NIBAS 625 Böhler |
PW-FD EN ISO 12153: T Ni 6625 P M21 2 AWS A5.34 ENiCrMo3T1-4 |
После сварки: Rp0.2 500 MПa Rm 740 MПa A5 40 % Av 90 Дж 80 Дж…-196 °C |
1.2 | TÜV (11223.); CE | Порошковая проволока для высококачественной сварки сплавов с высоким содержанием Mo, сплавов на основе никеля (например, сплава 625 и сплава 825), а также CrNiMo сталей с высоким содержанием Mo (например, сталей с 6% Mo). Также пригодна для сварки жаропрочных и жаропрочных сталей, устойчивых к высоким и низким температурам материалов, а также разнородных материалов и низколегированных, плохосвариваемых сталей. Может быть использованы для изготовления работающих под давлением резервуаров для температур эксплуатации от 196°C до +550°C, или обеспечивается жаростойкость при температурах до +1200°C (в не содержащей серы атмосфере). |
|
BÖHLER NIBAS 70/20-FD Böhler |
EN ISO 12153: T Ni 6082 R M21 3 AWS A5.34 ENiCr3T0-4 |
После сварки: Rp0.2 400 MПa Rm 650 MПa A5 39 % Av 135 Дж 110 Дж…-196 °C |
1.2, 1.6 | TÜV (10298.); CE | Порошковая проволока на основе Ni с рутилово-основным сердечником для сварки в нижнем и горизонтальном положениях. Хорошие сварочно-технологические свойства, высокая производительность сварки, легкоотделяющийся шлак, незначительное разбрызгивание и окисление шва, гладкий валик, равномерное проплавление и хорошая смачиваемость. Предназначена для никелевых сплавов, жаростойких и жаропрочных сталей, устойчивых к высоким и низким температурам материалов, а также низколегированных плохосвариваемых сталей и разнородных материалов. Также пригодна для сварки аустенитно-ферритных сталей, предназначенных для температур эксплуатации ≥ +300°C или для случаев, в которых требуется послесварочная термообработка. Может быть использована для изготовления работающих под давлением резервуаров для температур эксплуатации от -196°C до +550°C, обеспечивает жаростойкость при температурах до +1200°C (в не содержащей серы атмосфере). |
|
BÖHLER SAS 2 PW-FD Böhler |
EN ISO 17633-A: T 19 9 Nb P M21 1 T 19 9 Nb P C1 1 AWS A5.22: E347T1-4 / E347T1-1 |
После сварки: Rp0.2 420 MПa Rm 600 MПa A5 35 % Av 75 Дж 38 Дж…-120 °C |
1.2 | TÜV (10059.); SEPROZ, CE | Порошковая проволока специально оптимизирована для неповоротной сварки. Поддерживающий эффект быстрозастывающего шлака позволяет вести сварку во всех пространственных положениях на повышенном токе и высоких скоростях. Область применения: химическая аппаратура и резервуары для хранения в текстильной, целлюлозно-бумажной промышленности, на предприятиях по окрашиванию. Эксплуатация при низких температурах до -120°C, устойчивость к межкристаллитной коррозии до +400°C. |
|
BÖHLER SAS 4 PW-FD Böhler |
EN ISO 17633-A: T 19 12 3 Nb P M21 1 T 19 12 3 Nb P C1 1 |
После сварки: Rp0.2 430 MПa Rm 570 MПa A5 35 % Av 65 Дж 40 Дж…-120 °C |
1.2 | – | Порошковая рутиловая проволока, специально оптимизированная для неповоротной сварки. Поддерживающее влияние быстрозастывающего шлака позволяет вести неповоротную сварку при большом токе и высоких скоростях сварки. Область применения, а также химические и механические характеристики, соответствуют порошковой проволоке SAS 4-FD. Устойчивость к межкристаллитной коррозии при температурах до +400°C. |
|
Thermanit MTS 3 PW Böhler |
EN ISO 17634-A: T ZCrMo9VNb P M 1 AWS A5.29-05: E91T1-B9M |
Термообработка: отжиг 760 °C/3 h Shielding gas: M21 Rp0.2 580 MПa Rm 720 MПa A5 17 % Av 27 Дж |
1.2 | – | Рутило-основная порошковая проволока для сварки жаропрочных сталей после отпуска, содержащих 9-12% хрома, применяется при изготовлении турбин, котлов и трубопроводов, а также в литейном производстве. Данная проволока предназначена для сварки ASTM сталей Т91/Р91. Разработана для сварки с использованием стандартных источников тока на постоянном токе обратной полярности в среде защитных газов (Ar+15-25%CO2). Подходит для неповоротной сварки. |
|
Thermanit TG Nicro 82 Böhler |
EN ISO 12153: T Ni 6082 R M 3 AWS A5.34 ENiCr3T0-4 |
После сварки: Rp0.2 360 MПa Rm 600 MПa A5 30 % Av 110 Дж 80 Дж…-196 °C |
1.2, 1.6 | – | Рутило-основная порошковая проволока на основе никеля в основном предназначена для сварки в нижнем и горизонтальном положениях. Хорошие сварочно-технологические свойства и высокая производительность наплавки. Легкоотделяемый шлак, отсутствие разбрызгивания и окисления, гладкий валик с хорошей боковой смачиваемостью и проплавлением. Предназначена для высококачественной сварки сплавов на основе никеля, высокотемпературных и жаростойких сталей, теплоустойчивых и хладостойких материалов, плохо свариваемых сталей и разнородных соединений. Кроме того, ее можно использовать для ферритно-аустенитных соединений при температурах эксплуатации выше 300°C или с последующей термообработкой. Может быть использована для изготовления сосудов давления при температурах эксплуатации от -196°C до +550°C. Устойчивость к образованию окалины до +1200°C (в не содержащей серы атмосфере). |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
BÖHLER Pipeshield 71 T8-FD Böhler |
AWS A5.29: E71T8-A4-K6 |
После сварки: Re 435 MПa Rm 535 MПa A5 28 % Av 200 Дж 150 Дж…-30 °C ≥27 Дж…-40 °C |
2.0 | NAKS; GAZPROM | Böhler Pipeshield 71 T8-FD представляет собой самозащитную порошковую проволоку для механизированной сварки низколегированных стальных конструкций, а также трубопроводов методом «на спуск». |
|
BÖHLER Pipeshield 81 T8-FD Böhler |
AWS A5.29: E81T8-A4-Ni2 / E81T8-A4-G |
После сварки: Re 500 MПa Rm 600 MПa A5 25 % Av 170 Дж 120 Дж…-30 °C ≥27 Дж…-40 °C |
2.0 | NAKS; GAZPROM | Böhler Pipeshield 81 T8-FD представляет собой самозащитную порошковую проволоку для механизированной сварки низколегированных стальных конструкций, а также трубопроводов методом «на спуск». |
|
BÖHLER Ti 70 PIPE-FD Böhler |
EN ISO 18276-A: T 55 4 Mn1Ni P M 1 H5 AWS A5.29: E91T1-M21A4-G |
После сварки: Re ≥550 MПa Rm 640-820 MПa A5 ≥18 % Av ≥47 Дж…-40 °C |
1.2 | TÜV (12279.); GAZPROM, CE | Микролегированная рутиловая порошковая проволока для однопроходной и многопроходной сварки марганцево-углеродистой стали и высокопрочных сталей в среде защитных газов Ar-CO2. |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
UTP AF 152 UTP |
AWS A5.36: E71T1-M21A4-CS1-H8 E71T1-C1A2-CS1-H4 EN ISO 17632-A: T 46 4 P M 1 H10 T 42 2 P C 1 H5 |
Предел текучести, R p0,2: 500 МПа Временное сопротивление, R m: 580 МПа Относительное удлинение, А: 26% Работа удара, K v: 180 Дж |
— | — | Рутиловая порошковая проволока с быстрокристализующимся шлаком. Превосходные сварочно-технологические свойства во всех положениях. Предназначена для сварки в CO2. Великолепные механические свойства, легкоотделяющийся шлак, малое разбрызгивание, мелкочешуйчатая ровная поверхность, высокая степень качества при рентгеноскопии, плавный переход металла шва к основному металлу. |
|
UTP AF 155 UTP |
AWS A5.18: E70C-6MH4 EN ISO 17632-A: T 46 4 M M 1 H5 |
Предел текучести, R p0,2: 460 МПа Временное сопротивление, R m: 560 МПа Относительное удлинение, А: 22% Работа удара, K v: 130 Дж |
— | — | Высокопроизводительная металлопорошковая проволока UTP AF 155 предназначена для сварки в любых пространственных положениях конструкционных нелегированных и мелкозернистых сталей с температурой эксплуатации от -40 до +450°С. Защитный газ — M21 согласно EN ISO 14175. |
|
UTP AF 160 UTP |
AWS A5.36: E81T1-M21A8-Ni1-H4 EN ISO 17632-A: T 50 6 1Ni P M 1 H5 |
Предел текучести, R p0,2: 530 МПа Временное сопротивление, R m: 570 МПа Относительное удлинение, А: 27% Работа удара, K v: 140 Дж |
— | — | Рутиловая порошковая проволока с быстрокристализующимся шлаком для сварки хладостойких сталей. Великолепные сварочно-технологические свойства во всех пространственных положениях. |
|
UTP AF 6222 MoPW UTP |
AWS A5.22 ENiCrMo3 T1-4 EN ISO 17633-A: T Ni 6625 PM 2 |
Предел текучести, R p0,2: 490 МПа Временное сопротивление, R m: 750 МПа Относительное удлинение, А: 30% Работа удара, K v: 70 Дж |
— | — | Никелевая порошковая проволока (NiCrMo) UTP AF 6222 Mo PW предназначена для ремонта и наплавки никелевых сплавов аналогичного химического состава и сварки разнородных соединений с углеродистыми и хромникелевыми сплавами, а также для антикоррозионной наплавки углеродистых сталей. Используется при высоких температурах эксплуатации. |
|
UTP AF 68 LC UTP |
AWS A5.22: E 308 LT-0-1 E 308 LT-0-4 EN ISO 17633-A: T 19 9 L RM3 T 19 9 L RC3 |
Предел текучести, R p0,2: 380 МПа Временное сопротивление, R m: 560 МПа Относительное удлинение, А: 35% Работа удара, K v: 70 Дж |
— | — | UTP AF 68 LC — рутиловая низкоуглеродистая хромоникелевая порошковая проволока предназначена для ремонта и наплавки легированных хромоникелевых конструкционных и литейных сталей. |
|
UTP AF 68 MoLC UTP |
AWS A5.22: E 316 LT0-1 E 316 LT0-4 EN ISO 17633-A: T 19 12 3 L RM3 T 19 12 3 L RC3 |
Предел текучести, R p0,2: 400 МПа Временное сопротивление, R m: 560 МПа Относительное удлинение, А: 35% Работа удара, K v: 55 Дж |
— | — | UTP AF 68 MoLC — рутиловая низкоуглеродистая хромоникелевая порошковая проволока предназначена для сварки и наплавки легированных хромоникелевых сталей и отливок. |
|
UTP AF 6824 LC UTP |
ASME II C SFA 5.22: E 309 LT 0-1 E 309 LT 0-4 EN ISO 17633-A: T 23 12 L RM3 T 23 12 L RC3 |
Предел текучести, R p0,2: 400 МПа Временное сопротивление, R m: 550 МПа Относительное удлинение, А: 35% Работа удара, K v: 60 Дж |
— | — | UTP AF 6824 LC — рутиловая низкоуглеродистая хромоникелевая порошковая проволока предназначена для сварки легированных хромистых и хромоникелевых сталей друг с другом, а также с другими нелегированными или низколегированными конструкционными и литейными сталями. |
| Наименование продукта | Низкий абразивный износ | Сильный абразивный износ | Эрозия | Ударные нагрузки | Коррозия | Кавитация | Высокая температура | Износ металла по металлу |
|---|---|---|---|---|---|---|---|---|
| SK AP-G | • | • | • | • | • | |||
| SK 250-G | • | • | • | • | ||||
| SK 350-G | • | • | • | • | ||||
| SK 600-G | • | • | • | • | • | |||
| SK 650-G | • | • | • | • | ||||
| SK A45-G | • | • | • | • | ||||
| SK ABRA-MAX O/G | • | • | • | • | • | |||
| SK D8-G | • | • | • | • | ||||
| SK D12-G | • | • | • | |||||
| SK D20-G | • | • | • | • | ||||
| SK D35-G | • | • | • | • | • | |||
| SK D250-G | • | • | • | • | • | |||
| SK STELKAY 6-G | • | • | • | • | • | • | ||
| SK STELKAY 21-G | • | • | • | • | • | • | ||
| SK STELKAY 25-G | • | • | • | • | • | • | ||
| SK 900 Ni-G | • | • | • | • | • | • | ||
| SK FNM-G | • | • | • | • | • | • | ||
| SK 356-G | • | • | • | • | • | • | ||
| SK 741-G | • | • | • | • | • | • | ||
| SK ANTINIT DUR 500 | • | • | • | • | • | • |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
SK 250-G UTP |
DIN 8555 MF 1-GF-225-GP ISO 14700 TZ Fe1 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Порошковая проволока для наплавки в среде защитного газа в нижнем и вертикальном положении. |
|
SK 350-G UTP |
DIN 8555 MF 1-GF-350-GP ISO 14700 T Z Fe1 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Предназначена для наплавки деталей в горизонтальном и вертикальном положении. Обладает хорошей усталостной прочностью, стойкостью к удару и сжатию. |
|
SK 356-G UTP |
DIN 8555 MF 4-GF-50-ST ISO 14700 T Fe8 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Специальный сплав на основе железа для восстановления деталей в резинотехнической промышленности. |
|
SK 600-G UTP |
DIN 8555 MF 6-GF-60-GP ISO 14700 T Fe8 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Мартенситный сплав для износостойкой наплавки в горизонтальном и вертикальном положении. Данный материал обеспечивает высокую износостойкость в паре трения «металл-металл» при дополнительном воздействии абразивных частиц и умеренного удара. |
|
SK 650-G UTP |
DIN 8555 MF 3-GF-60-GT ISO 14700 T Fe8 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Мартенситный сплав для износостойкой наплавки в горизонтальном и вертикальном положении. Данный материал обеспечивает превосходную износостойкость в паре трения «металл-металл», среднюю абразивную стойкость и стойкость к умеренным ударам. |
|
SK 741-G UTP |
DIN 8555 MF 5-GF-40-C ISO 14700 T Fe7 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Мартенситно-ферритный сплав с 13%-м содержанием хрома, 5%-м содержанием никеля и 1 %-м содержанием молибдена обеспечивает высокую износостойкость в паре трения «металл-металл», коррозионную стойкость и стойкость к трещинам разгара. |
|
SK 900 Ni-G UTP |
DIN 8555 MF 22-GF-45-G ISO 14700 T Ni20 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Порошковая проволока для износостойкой наплавки с 45 % содержанием частиц карбида вольфрама в матрице NiB. |
|
SK A45-G UTP |
DIN 8555 MF 10-GF-65-GT ISO 14700 T Fe16 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Хром-ниобий-молибденовый сплав с добавлением вольфрама и ванадия, обладающий высокой стойкостью к абразивному износу с невысокими ударными нагрузками, к эрозии под воздействием твёрдых тел при температуре эксплуатации до 650° С. |
|
SK ABRA- MAX O/G UTP |
DIN 8555 MF 6-GF-70-GT ISO 14700 |
Твёрдость HRC: HRC — Fe |
— | — | Специальная порошковая проволока предназначена для наплавки с целью защиты от эрозии и сильного абразивного износа без удара. |
|
SK ANTINIT DUR 500 UTP |
DIN 8555 MF 9-GF-45-CT ISO 14700 T Fe10 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Для наплавки аустенитных сталей, подверженных коррозии, трению «метал-металл», кавитации или высокому контактному давлению. Температура эксплуатации до +550 °C. Данный сплав гарантирует стойкость к питтинговой и межкристаллитной коррозии. Температура предварительного подогрева: 450 — 500 °C. |
|
SK AP-G UTP |
DIN 8555 MF-7-GF-200 KP ISO 14700 T Fe9 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Данная многоцелевая порошковая проволока предназначена для наплавки и ремонта углеродистых сталей с 14 % содержанием марганца. |
|
SK D12-G UTP |
DIN 8555 MF 3-GF-55-T EN ISO 14700 T Z Fe3 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Металлопорошковая проволока для износостойкой наплавки инструментальной стали. |
|
SK D20-G UTP |
DIN 8555 MF 4-GF-60-S EN ISO 14700 T Z Fe8 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Специальный сплав для наплавки инструментальной молибденовой стали. Для предотвращения образования трещин необходимо обеспечить межпроходную температуру 300 °C. |
|
SK D250-G UTP |
DIN 8555 MF 1-GF-350 EN ISO 14700 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Специальный сплав для ремонта инструмента, работающего при высоких температурах. Наплавленный слой препятствует распространению трещин. |
|
SK D35-G UTP |
DIN 8555 MF 6-GF-50-CT EN ISO 14700 T Z Fe3 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Специальный сплав железа, хрома, кобальта и молибдена обсеспечивает износостойкость в паре терения «металл-металл», усталостную прочность, стойкость к окислению, кавитации и коррозии при высоких температурах. Номинальная твёрдость достигается уже в первом слое. |
|
SK D8-G UTP |
DIN 8555 MF 3-GF-40-T ISO 14700 T Z Fe3 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Специальный сплав предназначен для ремонта и износостойкой наплавки инструмента, эксплуатируемого при низких и высоких температурах. |
|
SK FNM-G UTP |
DIN 8555 MSG23-GF-200 ISO 14700 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Железоникелевый сплав с 12 % содержанием марганца предназначен для сварки и наплавки деталей из литейного чугуна. Может быть также использован для сварки разнородных соединений — «чугун-сталь». |
|
SK STELKAY 21-G UTP |
DIN 8555 MF 20-GF-300-CTZ ASME IIC SFA 5.21 ERC CoCr-E ISO 14700 T Co1 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Сплав на основе кобальта, обеспечивающий великолепную стойкость к износу в паре трения «металл-металл», окислению, перепадам температуры и ударным нагрузкам в коррозионных средах при высоких температурах эксплуатации. |
|
SK STELKAY 25-G UTP |
DIN 8555 MF 20-GF-200-STZ ISO 14700 T Co1 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Сплав на основе кобальта, обеспечивающий великолепную стойкость к износу в паре трения «металл-металл», окислению, перепадам температуры и ударным нагрузкам в коррозионных средах при высоких температурах эксплуатации. |
|
SK STELKAY 6-G UTP |
DIN 8555 MF 20-GF-40-CTZ ASME IIC SFA 5.21 ERC CoCr-A ISO 14700 T Co2 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Сплав на основе кобальта, обеспечивающий великолепную стойкость к износу в паре трения «металл-металл», окислению, перепадам температуры и ударным нагрузкам в коррозионных средах при высоких температурах эксплуатации. |
| Наименование продукта | Низкий абразивный износ | Высокий абразивный износ | Эрозия | Ударные нагрузки | Коррозия | Кавитация | Высокая температура | Износ металла по металлу |
|---|---|---|---|---|---|---|---|---|
| SK 218-O | • | |||||||
| SK 624-O | • | • | • | • | • | |||
| SK AP-O | • | • | • | • | • | |||
| SK 258-O | • | • | • | • | • | |||
| SK 258 TIC-O | • | • | • | • | • | |||
| SK 400-O | • | • | • | • | ||||
| SK 162-O | • | • | • | • | ||||
| SK 255-O | • | • | • | • | ||||
| SK 256-O | • | • | • | • | ||||
| SK 866-O | • | • | • | • | ||||
| SK 867-O | • | • | • | • | ||||
| SK 900-O | • | • | • | • | ||||
| SK A43-O | • | • | • | • | ||||
| SK A45-O | • | • | • | • | ||||
| SK 370-O | • | • | • | • | • | |||
| SK 402-O | • | • | • | • | • | |||
| SK 714 N-O | • | • | • | • | • |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
SK 162-O UTP |
DIN 8555 MF 10-GF-65-G EN 14700 T Fe15 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Высокохромистый сплав, обеспечивающий стойкость к сильному абразивному износу с малыми ударными нагрузками. В наплавке могут возникать разгрузочные трещины. |
|
SK 218-O UTP |
DIN 8555 MF 7-GF-200-KP ASME IIC SFA 5.21 ERC FeMn-G EN 14700 T Z Fe9 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Аустенитная самозащитная порошковая проволока для наплавки стали с 14 % содержанием марганца. |
|
SK 255-O UTP |
DIN 8555 MF 10-GF-60-G ASME IIC SFA 5.21 FeCr-A9 EN 14700 T Z Fe14 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Высокохромистая самозащитная порошковая проволока, обеспечивающая стойкость к сильному абразивному износу с малыми ударными нагрузками. В наплавке могут возникать разгрузочные трещины. |
|
SK 256-O UTP |
DIN 8555 MF 10-GF-65-G EN 14700 T Fe16 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Высокохромистая самозащитная порошковая проволока, обеспечивающая стойкость к сильному абразивному износу с малыми ударными нагрузками. В наплавке могут возникать разгрузочные трещины. |
|
SK 258 TIC-O UTP |
DIN 8555 MF 6-GF-60-GP EN 14700 T Z Fe8 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Мартенситный хромотитановый сплав стойкий к сильному абразивному износу с высокими ударными нагрузками. В наплавленном слое, как правило, не наблюдаются разгрузочные трещины. |
|
SK 258-O UTP |
DIN 8555 MF 6-GF-55-GT EN 14700 T Fe8 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Данный мартенситный сплав гарантирует высокую стойкость к слабому абразивному воздействию с сильными ударными и сжимающими нагрузками. Наплавка пригодна для термической обработки и ковки. |
|
SK 370-O UTP |
DIN 8555 MF 5-GF-400-C EN 14700 T Fe7 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Самозащитная порошковая проволока для наплавки стали мартенситно-ферритного класса, обеспечивающей хорошую износостойкость в паре трения «металл-металл», стойкость к коррозии и трещинам разгара. |
|
SK 385-SA UTP |
DIN 8555 UP 6-GF-55-CG ISO 14700 T Fe8 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Мартенситный сплав, обеспечивающий стойкость к истиранию в паре трения «металл-металл», коррозии и трещинам разгара. |
|
SK 400-O UTP |
DIN 8555 MF 1-GF-40-P EN 14700 T Z Fe1 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Самозащитная порошковая проволока для наплавки и восстановления деталей из углеродистых сталей, подверженных адгезионному износу с ударными нагрузками. |
|
SK 402-O UTP |
DIN 8555 MF 8-GF-150/400- KPZ EN 14700 T Z Fe10 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Сплав аустенитного типа 18Cr8Ni7Mn предназначен для сварки материалов данного типа и для использования в качестве буферного слоя под последующую износостойкую наплавку. Сварка разнородных сталей. |
|
SK 410 NiMo-SA UTP |
DIN 8555 UP 5-GF-40-C ISO 14700 T Fe7 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Мартенситно-ферритный сплав для наплавки слоя с 13%-м содержанием хрома, 5%-м содержанием никеля и 1%-м молибдена. Обеспечивает высукую стойкость к истиранию в паре трения «металл-металл», коррозии и трещинам разгара. |
|
SK 415-SA UTP |
DIN 8555 UP 5-GF-45-C ISO 14700 T Fe7 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Мартенситно-ферритный сплав, обеспечивающий стойкость к истиранию в паре терения «металл-металл», коррозии и трещинам разгара. |
|
SK 420-SA UTP |
DIN 8555 UP 6-GF-55-C ISO 14700 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Наплавка мартенситного слоя с 13%-м содержанием хрома. Обеспечивает высокую стойкость к истиранию в паре трения «металл-металл» и коррозии. |
|
SK 430 NiMo-SA UTP |
DIN 8555 UP 5-GF-300-C ISO 14700 T Fe7 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Специальная порошковая проволока для наплавки в один слой 410 NiMo-сплава. |
|
SK 430C-SA UTP |
DIN 8555 UP 5-GF-200-C ISO 14700 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Наплавка ферритной нержавеющей стали с 17%-м содержанием хрома. Обеспечивает стойкость к высокотемпературной коррозии в среде сернистых газов. |
|
SK 461C-SA UTP |
DIN 8555 UP 6-GF-50-C ISO 14700 T Fe8 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Наплавка специального мартенситно-ферритного слоя, обеспечивающего стойкость к истиранию в паре трения «металл-металл», коррозии и трещинам разгара. |
|
SK 624-O UTP |
DIN 8555 MF 7-GF-250-GKP EN 14700 T Fe9 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Хромомарганцевый сплав, легированный дополнительно ниобием, обладает высокой абразивной стойкостью и стойкостью к эрозии в сочетании с высокими ударными нагрузками. Упрочняется в результате наклёпа. |
|
SK 714 N-O UTP |
DIN 8555 MF 5-GF-45 EN 14700 T Fe7 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Мартенситно-ферритный сплав, дополнительно легированный азотом, обеспечивает высокую износостойкость в паре трения «металл-металл», коррозионную стойкость и стойкость к трещинам разгара. |
|
SK 742N-SK UTP |
DIN 8555 UP 5-GF-45-C ISO 14700 T Fe7 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Порошковая проволока для наплавки стали мартенситно-ферритного класса с дополнительным легированием азотом. Обеспечивает высокую стойкость к трещинам разгара и межкристаллитной коррозии за счет снижения карбидообразования по границам зёрен металла. |
|
SK 866-O UTP |
DIN 8555 MF 10-GF-60-G EN 14700 T Z Fe15 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Сплав, обеспечивающий стойкость к сильному абразивному износу с малыми ударными нагрузками. В наплавке могут возникать разгрузочные трещины. |
|
SK 867-O UTP |
DIN 8555 MF 10-GF-60-G EN 14700 T Fe16 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Сплав, обеспечивающий стойкость к сильному абразивному износу с малыми ударными нагрузками. В наплавке могут возникать разгрузочные трещины. |
|
SK 900-O UTP |
DIN 8555 MF 21-GF-65-G EN 14700 T Fe20 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Самозащитная порошковая проволока с 60%-м содержанием карбида вольфрама. Состав и размер частиц оптимизирован для достижения оптимальной комбинации твёрдости и износостойкости. |
|
SK A43-O UTP |
DIN 8555 MF 10-GF-65-G EN 14700 T Z Fe15 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Данный хромониобиевый сплав обеспечивает высокую абразивную стойкость при температурах эксплуатации до +450 °С. В наплавленном слое могут возникать разгрузочные трещины. |
|
SK A45-O UTP |
DIN 8555 MF 10-GF-65-GT EN 14700 T Z Fe16 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Cr-Nb-Mo-ый сплав с добавлением вольфрама и ванадия предназначен для обеспечения высокой стойкости к абразивному износу в сочетании с механической нагрузкой и малого удара, а также к эрозии под воздействием твёрдых тел при температуре эксплуатации до +650 °С. В наплавленном слое могут возникать разгрузочные трещины. |
|
SK AP-O UTP |
DIN 8555 MF 7-GF-200-KP ASME IIC SFA 5.21 FeMn-Cr EN 14700 T Z Fe9 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Универсальный сплав для сварки и наплавки углеродистых сталей и марганцовистых сталей с 14% содержанием марганца, для использования в качестве буферного слоя под последующую износостойкую наплавку с высокой твёрдостью. |
|
SK BU-S UTP |
DIN 8555 UP 1-GF-300-P ISO 14700 T Fe6 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Восстановление деталей из углеродистых сталей. Использование в качестве буферного слоя под последующую износостойкую наплавку. |
|
SK CrMo15-SA UTP |
DIN 8555 UP 1-GF-250 ISO 14700 T Fe1 |
Твёрдость HRC: HRC Химический состав металла шва, % — C · — Fe |
— | — | Восстановление деталей из аналогичных углеродистых сталей (1%Cr и 0,5% Mo), нелегированных и низколегированных сталей. Использование в качестве буферного слоя под последующую износостойкую наплавку. |
27 позиций
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
BÖHLER EMS 2 + BB 24 Böhler |
EN ISO 14171-A: S 38 6 FB S2 AWS A 5.17: F7A8-EM12K / F6P6-EM12K |
После сварки: Re 440 MПa Rm 520 MПa A5 30 % Av 185 Дж 90 Дж…-60 °C |
2.0, 2.5, 3.0, 4.0 | TÜV (7808.); Wire:; TÜV (02603.); KTA 1408.1; DB (52.014.03); SEPROZ | Комбинация проволока/флюс для автоматической сварки под флюсом может широко применяться в судостроении, при изготовлении стальных конструкций, а также котлов и резервуаров для хранения. Также подходит для сварки обычных и мелкозернистых конструкционных сталей. |
|
BÖHLER EMS 3 + BB 24 Böhler |
EN ISO 14171-A: S 42 4 FB S3 AWS A 5.17: F7A4-EH10K / F7P6-EH10K |
После сварки: Rp0.2 455 MПa Rm 550 MПa A5 28 % Av 180 Дж 70 Дж…-40 °C |
3.0, 4.0 | TÜV (7811.); Wire:; TÜV (02603.); KTA 1408.1; DB (52.014.04); SEPROZ | Комбинация проволока/флюс для автоматической сварки под флюсом может широко применяться в судостроении, при изготовлении стальных конструкций, а также котлов и резервуаров для хранения. Также подходит для сварки обычных и мелкозернистых конструкционных сталей. |
|
BÖHLER Ni 2-UP + UV 421 TT Böhler |
EN ISO 14171-A: S 46 8 FB S2Ni2 AWS A 5.23: F8A10-ENi2-Ni2 |
После сварки: Rp0.2 480 MПa Rm 580 MПa A5 22 % Av 160 Дж 47 Дж…-80 °C |
2.5, 3.0 | TÜV (11914.); Wire:; TÜV (2603.); DB (52.014.10); KTA, SEPROZ | Комбинация проволока/флюс используется для сварки хладостойких и устойчивых к старению мелкозернистых сталей и сталей, легированных Ni. Нейтральный флюс. Превосходное шлакоудаление, гладкие наплавленные валики, хорошая смачиваемость и низкое содержание диффузионно-подвижного водорода (≤ 5 мл/100 г) — основные преимущества. |
|
Union S 1 CrMo 2 + UV 420 TTR / UV 420 TTR-W Böhler |
EN ISO 24589-A: S S CrMo2 FB AWS A 5.23: F9P2-EB3R-B3R |
Термообработка: A* Rp0.2 460 MПa Rm 560 MПa A5 22 % Av 140 Дж |
2.0, 2.5, 3.0, 4.0 | – | Жаропрочная сталь для котлов, например, 10CrMo9-10 или 12CrMo9-11 |
|
Union S 2 + UV 420 TT Böhler |
EN ISO 14171-A: S 35 4 FB S2 AWS A 5.17: F7A4-EM12 / F6P6-EM12 |
После сварки: Rp0.2 400 MПa Rm 510 MПa A5 26 % Av 160 Дж 100 Дж…-20 °C 47 Дж…-60 °C |
2.0, 2.5, 3.0, 4.0 | TÜV (3358.); DB (51.132.02) | Стандартные конструкционные стали до S355JR, котельные стали до P295GH, корабельные стали, трубопроводные стали до L360 и нелегированные трубы бойлера, мелкозернистые конструкционные стали до P355N, S355N. |
|
Union S 2 CrMo + UV 420 TTR / UV 420 TTR-W Böhler |
EN ISO 24589-A: S S CrMo 1 FB AWS A 5.23: F8P2-EB2R-B2 |
Термообработка: A* Rp0.2 470 MПa Rm 550 MПa A5 24 % Av 140 Дж Термообработка: N+A Rp0.2 330 MПa Rm 480 MПa A5 26 % Av 120 Дж |
2.0, 2.5, 3.0, 4.0 | TÜV (3439.) | Легированные CrMo трубы котлов и пластины 13CrMo4-5 и сходные стали. |
|
Union S 2 Mo + UV 420 TTR / UV 420 TTR-W Böhler |
EN ISO 14171-A: S 46 4 FB S2Mo AWS A 5.23: F8A4-EA2-A3 |
После сварки: Rp0.2 470 MПa Rm 550 MПa A5 25 % Av 140 Дж Термообработка: N+A Rp0.2 290 MПa Rm 440 MПa A5 26 % Av 120 Дж |
2.0, 2.5, 3.0, 4.0 | TÜV (3438.) | Легированные молибденом стали и котельные стали 16Mo3, мелкозернистые стали до S460N, P460N и аналогичные стали, применяемые для трубопроводов, например, StE 480 TM. |
|
Union S 2 Ni 2,5 + UV 421 TT Böhler |
EN ISO 14171-A: S 46 8 FB S2Ni2 AWS A 5.23: F8A10-ENi2-Ni2 |
После сварки: Rp0.2 460 MПa Rm 560 MПa A5 24 % Av 160 Дж 120 Дж…-20 °C 60 Дж…-60 °C |
2.5, 3.0, 4.0 | TÜV (2213.); DB (51.132.06); ABS, BV, GL, LR; DNV | Хладостойкие мелкозернистые стали до S460NL, P460NL и специальные конструкционные стали, например, 12Ni14G1. |
|
Union S 2 Ni 3,5 + UV 421 TT Böhler |
EN ISO 14171-A: S 46 8 FB S2Ni3 AWS A 5.23: F8A15-ENi3-Ni3 |
После сварки: Rp0.2 460 MПa Rm 560 MПa A5 25 % Av 160 Дж 120 Дж…-20 °C 47 Дж…-60 °C |
3.0, 4.0 | _ | Для сварки хладостойких сталей, например, 10Ni14, SA350G.LF3, SA 203 Gr. D. |
|
Union S 3 + UV 420 TT Böhler |
EN ISO 14171-A: S 38 4 FB S3 AWS A 5.17: F7A4-EH10K |
После сварки: Rp0.2 400 MПa Rm 510 MПa A5 26 % Av 160 Дж 100 Дж…-20 °C 47 Дж…-60 °C |
3.0, 4.0, 5.0 | TÜV (1795.) | Стандартные конструкционные стали до S355JR, котельные стали до P295GH, корабельные стали, трубопроводные стали до L360 и нелегированные трубы бойлера, мелкозернистые конструкционные стали до P355N, S355N. |
|
Union S 3 Mo + UV 420 TT Böhler |
EN ISO 14171-A: S 46 4 FB S3Mo AWS A 5.23: F8A4-EA4-A4 |
После сварки: Rp0.2 470 MПa Rm 550 MПa A5 24 % Av 140 Дж Термообработка: N+A Rp0.2 320 MПa Rm 510 MПa A5 26 % Av 130 Дж |
2.4, 3.0, 4.0 | TÜV (1796.) | Легированные молибденом стали и котельные стали 16Mo3, мелкозернистые стали до S460N, P460N. |
|
Union S 3 NiMo + UV 420 TTR / UV 420 TTR-W Böhler |
EN ISO 14171-A: S 50 6 FB S3Ni1,5Mo AWS A 5.23: F9A8-EG-F1 |
После сварки: Rp0.2 560 MПa Rm 620 MПa A5 22 % Av 160 Дж Термообработка: N+A Rp0.2 420 MПa Rm 540 MПa A5 24 % Av 120 Дж |
3.0, 4.0 | TÜV (1797.) | Для сварки жаропрочных мелкозернистых сталей. |
|
Union S 3 NiMo 1 + UV 420 TT Böhler |
EN ISO 14171-A: S 50 6 FB S3Ni1Mo AWS A 5.23: F9A8-EF3-F3 |
После сварки: Rp0.2 560 MПa Rm 620 MПa A5 20 % Av 160 Дж Термообработка: SO Rp0.2 500 MПa Rm 620 MПa A5 24 % Av 150 Дж |
2.0, 2.5, 3.0, 4.0 | TÜV (3020.) | Для сварки мелкозернистых сталей, применяемых в реакторах, например, 22NiMoCr37, 20 MnMo44, 20MnMoNi55, WB 36. |
|
Union S 3 NiMoCr + UV 421 TT Böhler |
EN ISO 26304-A: S 69 6 FB SZ3Ni2,5CrMo AWS A 5.23: F11A8-EG-F6 |
После сварки: Rp0.2 690 MПa Rm 780 MПa A5 17 % Av 120 Дж 60 Дж…-40 °C 47 Дж…-60 °C Термообработка отпуск: при 580°C Rp0.2 690 MПa Rm 780 MПa A5 18 % Av 100 Дж 60 Дж…-20 °C 47 Дж…-40 °C |
2.0, 2.4, 3.0, 4.0 | TÜV (5063.); DB (51.132.06); BV, WIWEB, GL; LR, DNV, ABS | Мелкозернистые стали до P690Q, S690QL1, S700MC. |
|
Union S 3 Si + UV 418 TT Böhler |
EN ISO 14171-A: S 46 6 FB S3Si AWS A 5.17: F7A8-EH12K |
После сварки: Rp0.2 460 MПa Rm 550 MПa A5 26 % Av 160 Дж 120 Дж…-20 °C 47 Дж…-60 °C |
2.5, 3.0, 4.0 | TÜV (7276.); DB (51.132.05); DNV, GL, LR, BV | Стандартные конструкционные стали и мелкозернистые стали до S460N, P460N. Прежде всего, стали для морских объектов в комбинации с флюсом UV 418 TT. |
|
Union S P 24 + UV P24 Böhler |
EN ISO 24598-A: S S Z CrMo2VNb AWS A5.23: EG |
Термообработка: 740°C/4h Rp0.2 450 MПa Rm 590 MПa A5 15 % Av ≥47 Дж |
2.0, 2.4 | – | 7CrMoVTiB10-10, T/P 24, P 23 |
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
Avesta 2507/P100 CU/W Böhler |
+ Flux 805 EN ISO 14343-A: S 25 9 4 N L AWS A5.9: ER2594 EN ISO 14174: SA AF 2 Cr DC |
После сварки: Rp0.2 670 MПa Rm 850 MПa A5 26% Av 80 Дж 60 Дж…-46°C |
2.4, 3.2 | – | Avesta 2507/P100 CU/W для сварки супердуплексных сталей, например, типа 2507, ASTM S32760, S32550 и S31260. Если требуется высокая антикоррозийная стойкость металла Avesta 2507/P100 CU/W может использоваться для сварки стандартных дуплексных сталей 2205. |
|
BÖHLER A 7 CN-UP + BB203 Böhler |
EN ISO 14343-A: S 18 8 Mn AWS A5.9: ER307 (mod.) EN ISO 14174: SA FB 2 DC |
Rp0.2 ≥350 MПa Rm ≥500 MПa A5 ≥25% Av ≥95 Дж ≥40 Дж…-100°C |
2.4, 3.0 | Проволока: TÜV (02604.) | Комбинация проволока / флюс для сварки CrNi сталей и нелегированных сталей, наплавки на опорные поверхности и на заготовки, болванки и профили проката. Характеристики наплавленного металла: Способность к холодной нагартовке, очень хорошая устойчивость к образованию полостей, устойчивость к растрескиванию, устойчивость к термическим ударам, устойчивость к образованию окалины при температурах до +850°C, нечувствительность к охрупчиванию сигма-фазой при температурах выше +500°C, эксплуатация при низких температурах вплоть до -100°C. |
|
BÖHLER CN 13/4-UP Böhler |
+ BB 203 EN ISO 14343-A: S 13 4 AWS A5.9: ER410NiMo (mod.) EN ISO 14174: SA FB 2 DC |
Термообработка: отжиг 600°C/2h Rp0.2 ≥500 MПa Rm ≥750 MПa A5 ≥15% Av ≥50 Дж |
3.0 | SEPROZ; Проволока:; SE- PROZ | Сочетание проволока / флюс для сварки коррозионно-стойких, мартенситных и феррито-мартенситных катаных, кованых и литых сталей идентичного типа. Применяется при изготовлении гидротурбин, компрессоров и паровых электростанций. Устойчивость к сырости, пару и атмосфере морской воды. Низкое содержание водорода в наплавленном металле HD ≤ 5 мл/100 г. |
|
Thermanit 22/09 Böhler |
+ Marathon 431 EN ISO 14343-A: S 22 9 3 N L AWS A5.9: ER2209 EN ISO 14343: SA FB 2 64 DC |
После сварки: Rp0.2 480 MПa Rm 690 MПa A5 25% Av 80 Дж |
2.0, 2.5, 3.0 | TÜV (6112.); DNV, GL, LR, ABS | Сварка сходных дуплексных сталей, например, 1.4462, UNS S31803, S32205. |
|
Thermanit 625 Böhler |
+ Marathon 444 EN ISO 18274: S Ni 6625 (NiCr22Mo9Nb) AWS A5.14: ERNiCrMo-3 EN ISO 14343: SA FB 2 AC |
После сварки: Rp0.2 ≥420 MПa Rm ≥700 MПa A5 40% Av ≥80 Дж 70 Дж…-196°C |
1.6, 2.0, 2.4 | TÜV (10173.), GL | Для высококачественной сварки легированных супераустенитных сталей с содержанием 6% Mo, например, S31254, N08926, N08367 и никелевого сплава 625. Соответствует самым высоким требованиям защиты от коррозии и отличается чрезвычайно высокой устойчивостью к питтингу и коррозии под напряжением (PREN > 52). |
|
Thermanit GE 316L Böhler |
+ Marathon 431 EN ISO 14343-A: S 19 12 3 L AWS A5.9: ER316L EN ISO 14343: SA FB 2 64 DC |
После сварки: Rp0.2 350 MПa Rm 550 MПa A5 30% Av 70 Дж |
2.0, 2.4, 3.2, 4.0 | TÜV (6113.) | Сварка сталей, сходных по химическому составу, легированных CrNiMo, например, 1.4404, 1.4541, 1.4435, UNS S31653, AISI 316, 316L, 316Ti, 316Cb. |
|
Thermanit H-347 Böhler |
+ Marathon 431 EN ISO 14343-A: S 19 9 Nb AWS A5.9: ER347 EN ISO 14343: SA FB 2 64 DC |
После сварки: Rp0.2 380 MПa Rm 550 MПa A5 30% Av 65 Дж |
2.4, 3.2, 4.0 | TÜV (6479.) | Сварка сходных стабилизированных или нестабилизированных аустенитных сталей, например, 1.4301, 1.4541, AISI 347, 321, 304, 304L, 304LN. |
|
Thermanit JE-308L Böhler |
+ Marathon 431 EN ISO 14343-A: S 19 9 L AWS A5.9: ER308L EN ISO 14343: SA FB 2 64 DC |
После сварки: Rp0.2 320 MПa Rm 550 MПa A5 35% Av 65 Дж |
2.4, 3.2, 4.0 | TÜV (6114.) | Сварка сходных стабилизированных или нестабилизированных сталей, например, 1.4301, 1.4306, 1.4311, AISI 304, 304L, 304LN. |
|
Thermanit MTS 3 Böhler |
+ Marathon 543 EN ISO 24598-A: S S CrMo91 AWS A5.23: EB9 EN 14174: SA FB 2 55 DC H5 |
Термообработка: SR* Rp0.2 540 MПa Rm 700 MПa A5 18% Av ≥47 Дж |
2.0, 2.4, 3.0, 4.0 | TÜV (6527.) | Жаропрочные стали с содержанием 9% Cr, например, X10CrMoVNb91, A213-T91, A335-P91. |
|
Thermanit MTS 616 Böhler |
+ Marathon 543 EN ISO 24598-A: S S Z CrMoWVNb9 0,5 1,5 AWS A5.23: EG [EB9 (mod.)] EN 14174: SA FB 2 55 DC H5 |
Термообработка: 760°C/4h Rp0.2 560 MПa Rm 700 MПa A5 18% Av ≥41 Дж |
2.0, 2.5, 3.0 | TÜV (9391.) | Жаропрочная мартенситная сталь типа P 92 согласно ASTM A335, Gr.P92 (T92). |
|
Thermanit Nicro 82 + Marathon 444 Böhler |
EN ISO 18274: S Ni 6082 (NiCr20Mn3Nb) AWS A5.14: ERNiCr-3 EN ISO 14343: SA FB 2 AC |
После сварки: Rp0.2 ≥380 MПa Rm ≥580 MПa A5 ≥35% Av ≥80 Дж 80 Дж…-196°C |
2.0, 2.4, 3.2 | TÜV (7767.) | Для высококачественной сварки сплавов на основе никеля, жаропрочных сталей, теплоустойчивых и хладостойких сталей. Также подходит для сварки ферритных и аустенитных сталей при температурах эксплуатации выше 300°C или при изготовлении сосудов давления, работающих до 550°C или до -196°C. |
13 позиций
| Наименование | Стандарты | Механические свойства | Ø, мм | Сертификаты | Описание и область применения |
|---|---|---|---|---|---|
|
Avesta Flux 801 Böhler |
EN ISO 14174: SA CS 2 Cr DC |
SiO 2 — 30 · AlO 2 3 — 15 · CaF+MnO 2 — 40 · Cr — 5.6 Зерно: Плотность: 0.8 kg/dm³ |
— | — | Avesta Flux 801 — нейтральный хромокомпенсирующий керамический флюс. Это флюс общего назначения предназначен для сварки сталей из нержавеющей стали и для наплавки на нелегированные или низколегированные стали. Флюс 801 можно использовать в сочетании со всеми типами стабилизированных и нестабилизированных Cr-Ni и Cr-Ni-Mo присадочных металлов. |
|
Avesta Flux 805 Böhler |
EN ISO 14174: SA AF 2 Cr DC |
SiO 2 — 10 · AlO 2 3 — 38 · CaF2 — 50 · Cr — 2.5 Зерно: Плотность: 1.0 kg/dm³ |
— | — | Avesta Flux 805 — основной частично хромокомпенсирующий керамический флюс. Предназначен для сварки с использованием высоколегированных присадочных металлов, в том числе Avesta P12, 904L и 2205. Стандартные Cr-Ni и Cr-Ni-Mo проволоки можно использовать для сварки с получением отличных результатов. |
|
BÖHLER BB 203 Böhler |
EN ISO 14174: SA FB 2 DC |
SiO+TiOO2+TiO2 — 20 · CaO+MgO — 26 · Al2O3+MnO — 18 · CaF2 — 32 Зерно: 2 — 12 |
— | — | BÖHLER BB 203 — керамический фторидно-основный флюс с основностью для сварки мягких мартенситных сталей CrNi и аустенитных сталей CrNi(Mo). BÖHLER BB 203 обеспечивает гладкий и ровный наплавленный валик. Помимо легкого шлакоотделения, флюс отличается хорошим формированием угловых швов. Наплавленный металл имеет высокую чистоту и хорошие механические свойства. |
|
BÖHLER BB 24 Böhler |
EN ISO 14174: SA FB 1 65 DC H5 |
SiO+TiOO2+TiO2 — 15 · CaO+MgO — 35 · Al2O3+MnO — 21 · CaF2 — 26 Зерно: 3 — 25 |
— | — | BÖHLER BB 24 представляет собой керамический фторидно-основной нейтральный сварочный флюс. В комбинации с проволокой обеспечивает получение наплавленного металла с высокими показателями ударной вязкости при низких/ отрицательных температурах. Флюс предназначен для сварки конструкционных сталей общего назначения, мелкозернистых сталей высокой прочности, хладостойких сталей, теплоустойчивых сталей. BÖHLER BB 24 обеспечивает содержание подвижного водорода не более 5 мл/100 г в наплавленном металле. |
|
Marathon 543 Böhler |
EN ISO 14174: SA FB 2 55 DC H5 |
SiO +AlO 2 2 3 — 35 · CaF2+CaO+MgO — 60 Зерно: 3 — 20 |
— | — | Marathon 543 — это керамический фторидно-основный флюс с высокой основностью. Применяется для сварки жаропрочных CrMo сталей, например, 12CrMo 19-5, P 91/T 91, X10CrMoVNb9-1, X20CrMoWV12-1. В комбинации с проволокой SAW Thermanit MTS 616 флюс предназначен для сварки сталей типа P 92 и X11CrMoWVNb9-1-1, E 911. |
|
UV 305 Böhler |
EN ISO 14174: SA AR 1 76 AC H5 |
SiO+TiOO2+TiO2 — 30 · Al2O3+MnO — 55 · CaF2+CaO+MgO — 8 Зерно: 4 — 14 |
— | — | UV 305 представляет собой керамический алюминатно-рутиловый флюс для сварки и наплавки. Позволяет выполнять сварку как постоянным, так и переменным током. Флюс можно использовать для стыковой сварки в два прохода и для угловой сварки листа толщиной до 10мм. Предназначен прежде всего для сварки труб. |
|
UV 306 Böhler |
EN ISO 14174: SA AR 1 77 AC H5 |
SiO+TiOO2+TiO2 — 24 · Al2O3+MnO — 50 · CaF2+CaO+MgO — 14 Зерно: 3 — 16 |
— | — | UV 306 — керамический флюс для сварки конструкционных сталей общего назначения и трубопроводных сталей. Можно использовать при сварке постоянным и переменным током. Для одно- и многоэлектродной высокоскоростной сварки, а также угловой сварки. Отличное шлакоудаление. |
|
UV 400 Böhler |
EN ISO 14174: SA AB 1 67 AC H5 |
SiO+TiOO2+TiO2 — 20 · CaO+MgO — 30 · Al2O3+MnO — 28 · CaF2 — 16 Зерно: 3 — 20 |
— | — | UV 400 представляет собой керамический алюминатно-основной флюс для сварки конструкционных сталей общего назначения, мелкозернистых сталей, трубопроводных сталей и сталей для производства котлов. Флюс характеризуется низким приростом кремния и средним приростом марганца. Можно использовать при сварке постоянным или переменным током. |
|
UV 418 TT Böhler |
EN ISO 14174: SA FB 1 55 AC H5 |
SiO+TiOO2+TiO2 — 15 · CaO+MgO — 38 · Al2O3+MnO — 20 · CaF2 — 25 Зерно: 3 — 20 |
— | — | UV 418 TT представляет собой керамический фторидно-основной флюс для сварки и наплавки разнородных сталей. Предназначен прежде всего для сварки высокопрочных и хладостойких мелкозернистых конструкционных сталей. Универсальный флюс позволяет выполнять сварку как на постоянном, так и на переменном токах. Также предназначен для тандемной и многоэлектродной систем. |
|
UV 420 TT Böhler |
EN ISO 14174: SA FB 1 65 DC / SA FB 1 65 DC H5 |
SiO+TiOO2+TiO2 — 15 · CaO+MgO — 35 · Al2O3+MnO — 21 · CaF2 — 26 Зерно: 3 — 20 |
— | — | UV 420 TT представляет собой керамический фтор-основный флюс для сварки конструкционных сталей общего назначения, мелкозернистых конструкционных сталей и жаропрочных сталей. Обладает нейтральными металлургическими свойствами. При использовании в комбинации с соответствующими проволоками наплавленный металл обладает высокой ударной вязкостью при отрицательных температурах. Подходит для одноэлектродной и тандемной сварки. |
|
UV 420 TTR / UV 420 TTR-W Böhler |
EN ISO 14174: SA FB 1 65 DC / SA FB 1 65 AC |
SiO+TiOO2+TiO2 — 15 · CaO+MgO — 35 · Al2O3+MnO — 21 · CaF2 — 26 Зерно: 3 — 20 |
— | — | UV 420 TTR — керамический фторидно-основный флюс для сварки жаропрочных сталей. Характеризуется нейтральными металлургическими свойствами, высокой чистотой. Прежде всего, предназначен для сварки установок для гидрокрекинга благодаря низкому содержанию P 0.004% макс. UV 420 TTR-W обеспечивает бездефектную сварку на переменном токе, это позволяет получить шов с высокой ударной вязкостью при сварке с использованием проволоки, легированной CrMo. |
|
UV 420 TTRC Böhler |
EN ISO 14174: SA FB 1 65 DC |
SiO+TiOO2+TiO2 — 15 · CaO+MgO — 35 · Al2O3+MnO — 21 · CaF2 — 26 Зерно: 3 — 20 |
— | — | Специальный вариант флюса UV 420 TTR предназначен для сварки постоянным током и снижения выгорания углерода (по сравнению с UV 420 TTR содержание углерода в сварочном металле примерно на 0.03 — 0.04% выше). Предназначен для многопроходной сварки с использованием одноэлектродных и тандемных систем. Основное применение — для сварки теплоустойчивых сталей. |
|
UV 421 TT Böhler |
EN ISO 14174: SA FB 1 55 AC H5 |
SiO+TiOO2+TiO2 — 16 · CaO+MgO — 34 · Al2O3+MnO — 21 · CaF2 — 26 Зерно: 3 — 20 |
— | — | UV 421 TT — керамический фторидно-основной флюс для сварки высокопрочных и хладостойких мелкозернистых сталей. Металлургически нейтрален по отношению к выгоранию или приросту Si и Mn. |
| Покрытые электроды | Прутки | Проволоки сплошного сечения | Порошковые проволоки для сварки в среде защитного газа | Самозащитные порошковые проволоки | Порошковые проволоки для дуговой сварки под слоем флюса |
|---|---|---|---|---|---|
| UTP 610 | UTP A 118 | UTP A 118 | — | — | — |
| UTP 611 | — | UTP A 119 | — | — | — |
| UTP 614 KB | — | UTP A 119 | UTP AF152 | SK BU-C1 | — |
| UTP 63 | UTP A 63 | UTP A 63 | SK 402-G / SK 307-G | SK 402-O | SK 402-S |
| UTP 68 LC | UTP A 68 LC | UTP A 68 LC | UTP AF 68 LC | SK 308L-O | — |
| UTP 68 Mo | UTP A 68 Mo | UTP A 68 Mo | — | — | — |
| UTP 68 MoLC | UTP A 68 MoLC | UTP A 68 MoLC | — | SK 316L-O | — |
| UTP 6824 LC | UTP A 6824 LC | UTP A 6824 LC | UTP AF 6824 LC | SK 309L-O | — |
| UTP 068 HH | UTP A 68 HH | UTP A 68 HH | — | — | — |
| UTP 6222 Mo | UTP A 6222 Mo | UTP A 6222 Mo | — | — | — |
| UTP 83 FN | UTP A 8051 Ti | — | SK FNM-G | SK FN-O | — |
| UTP 86 FN | UTP A 8051 Ti | — | SK FNM-G | SK FN-O | — |
| UTP 387 | UTP A 387 | UTP A 387 | — | — | — |
| UTP 34 N | UTP A 34 N | UTP A 34 N | — | — | — |
| UTP 73 G 2 | UTP A 73 G 2 | UTP A 73 G 2 | SK D 12-G / SK D 12S-G | — | — |
| UTP 73 G 3 | UTP A 73 G 3 | UTP A 73 G 3 | — | — | — |
| UTP 73 G 4 | UTP A 73 G 4 | UTP A 73 G 4 | SK 734-G | SK 734-O | — |
| UTP 690 | — | — | SK 20-G | — | — |
| UTP 750 | — | — | SK D35-G | — | SK D 35-S |
| UTP 7200 | — | — | — | SK 313-O | — |
| UTP BMC | — | — | SK AP-G | SK AP-O | SK AP-S |
| UTP CELSIT 706 | — | — | SK STELKAY 6-G | SK STELKAY 6-O | — |
| UTP CELSIT 721 | — | — | SK STELKAY 21-G | — | — |
| UTP DUR 250 | — | UTP A DUR 250 | SK D250-G / SK 250-G | SK BU-O | SK BU-S |
| UTP DUR 350 | — | UTP A DUR 350 | SK 350-G | SK 350-O | SK 350-S |
| UTP DUR 600 | — | UTP A DUR 600 | UTP AF DUR 600 T / SK 600-G | SK A12-O | — |
| UTP LEDURIT 61 | — | — | — | SK 460-O | — |
| UTP LEDURIT 65 | — | — | — | SK A45-O | SK A45-S |
| Rm | HV | HB | HRC | Rm | HV | HB | HRC | Rm | HV | HB | HRC | Rm | HV | HB | HRC | Rm | HV | HB | HRC | Rm | HV | HB | HRC |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 200 | 63 | 60 | — | 545 | 170 | 162 | — | 890 | 278 | 264 | — | 510 | 160 | 152 | — | 860 | 268 | 255 | 25 | 1230 | 382 | 363 | 39 |
| 210 | 65 | 62 | — | 550 | 172 | 163 | — | 900 | 280 | 266 | 27 | 520 | 163 | 155 | — | 865 | 270 | 257 | — | 1240 | 385 | 366 | — |
| 220 | 69 | 66 | — | 560 | 175 | 166 | — | 910 | 283 | 269 | — | 530 | 165 | 157 | — | 870 | 272 | 258 | 26 | 1250 | 388 | 369 | — |
| 225 | 70 | 67 | — | 570 | 178 | 169 | — | 915 | 285 | 271 | — | 540 | 168 | 160 | — | 880 | 275 | 261 | — | 1255 | 390 | 371 | — |
| 230 | 72 | 68 | — | 575 | 180 | 171 | — | 920 | 287 | 273 | 28 | 1260 | 392 | 372 | 40 | 1620 | 497 | — | 49 | 1980 | 596 | — | 55 |
| 240 | 75 | 71 | — | 580 | 181 | 172 | — | 930 | 290 | 276 | — | 1270 | 394 | 374 | — | 1630 | 500 | — | — | 1990 | 599 | — | — |
| 250 | 79 | 75 | — | 590 | 184 | 175 | — | 940 | 293 | 278 | 29 | 1280 | 397 | 377 | — | 1640 | 503 | — | — | 1995 | 600 | — | — |
| 255 | 80 | 76 | — | 595 | 185 | 176 | — | 950 | 295 | 280 | — | 1290 | 400 | 380 | — | 1650 | 506 | — | — | 2000 | 602 | — | — |
| 260 | 82 | 78 | — | 600 | 187 | 178 | — | 960 | 299 | 284 | — | 1300 | 403 | 383 | 41 | 1660 | 509 | — | — | 2010 | 605 | — | — |
| 270 | 85 | 81 | — | 610 | 190 | 181 | — | 965 | 300 | 285 | — | 1310 | 407 | 387 | — | 1665 | 510 | — | — | 2020 | 607 | — | — |
| 280 | 88 | 84 | — | 620 | 193 | 184 | — | 970 | 302 | 287 | 30 | 1320 | 410 | 390 | — | 1670 | 511 | — | — | 2030 | 610 | — | — |
| 285 | 90 | 86 | — | 625 | 195 | 185 | — | 980 | 305 | 290 | — | 1330 | 413 | 393 | 42 | 1680 | 514 | — | 50 | 2040 | 613 | — | — |
| 290 | 91 | 87 | — | 630 | 197 | 187 | — | 990 | 308 | 293 | — | 1340 | 417 | 396 | — | 1690 | 517 | — | — | 2050 | 615 | — | 56 |
| 300 | 94 | 89 | — | 640 | 200 | 190 | — | 995 | 310 | 295 | 31 | 1350 | 420 | 399 | — | 1700 | 520 | — | — | 2060 | 618 | — | — |
| 305 | 95 | 90 | — | 650 | 203 | 193 | — | 1000 | 311 | 296 | — | 1360 | 423 | 402 | 43 | 1710 | 522 | — | — | 2070 | 620 | — | — |
| 310 | 97 | 92 | — | 660 | 205 | 195 | — | 1010 | 314 | 299 | — | 1370 | 426 | 405 | — | 1720 | 525 | — | — | 2080 | 623 | — | — |
| 320 | 100 | 95 | — | 670 | 208 | 198 | — | 1020 | 317 | 301 | 32 | 1380 | 430 | 409 | — | 1730 | 527 | — | 51 | 2090 | 626 | — | — |
| 330 | 103 | 98 | — | 675 | 210 | 199 | — | 1030 | 320 | 304 | — | 1390 | 431 | 410 | — | 1740 | 530 | — | — | 2100 | 629 | — | — |
| 335 | 105 | 100 | — | 680 | 212 | 201 | — | 1040 | 323 | 307 | — | 1400 | 434 | 413 | 44 | 1750 | 533 | — | — | 2105 | 630 | — | — |
| 340 | 107 | 102 | — | 690 | 215 | 204 | — | 1050 | 327 | 311 | 33 | 1410 | 437 | 415 | — | 1760 | 536 | — | — | 2110 | 631 | — | — |
| 350 | 110 | 105 | — | 700 | 219 | 208 | — | 1060 | 330 | 314 | — | 1420 | 440 | 418 | — | 1770 | 539 | — | — | 2120 | 634 | — | — |
| 360 | 113 | 107 | — | 705 | 220 | 209 | — | 1070 | 333 | 316 | — | 1430 | 443 | 421 | 45 | 1775 | 540 | — | — | 2130 | 636 | — | — |
| 370 | 115 | 109 | — | 710 | 222 | 211 | — | 1080 | 336 | 319 | 34 | 1440 | 446 | 424 | — | 1780 | 541 | — | — | 2140 | 639 | — | 57 |
| 380 | 119 | 113 | — | 720 | 225 | 214 | — | 1090 | 339 | 322 | — | 1450 | 449 | 427 | — | 1790 | 544 | — | 52 | 2145 | 640 | — | — |
| 385 | 120 | 114 | — | 730 | 228 | 216 | — | 1095 | 340 | 323 | — | 1455 | 450 | 428 | — | 1800 | 547 | — | — | 2150 | 641 | — | — |
| 390 | 122 | 116 | — | 740 | 230 | 219 | — | 1100 | 342 | 325 | — | 1460 | 452 | 429 | — | 1810 | 550 | — | — | 2160 | 644 | — | — |
| 400 | 125 | 119 | — | 750 | 233 | 221 | — | 1110 | 345 | 328 | 35 | 1470 | 455 | 432 | — | 1820 | 553 | — | — | 2170 | 647 | — | — |
| 410 | 128 | 122 | — | 755 | 235 | 223 | — | 1120 | 349 | 332 | — | 1480 | 458 | 435 | 46 | 1830 | 556 | — | — | 2180 | 650 | — | — |
| 415 | 130 | 124 | — | 760 | 237 | 225 | — | 1125 | 350 | 333 | — | 1485 | 460 | 437 | — | 1840 | 559 | — | — | 2190 | 653 | — | — |
| 420 | 132 | 125 | — | 770 | 240 | 228 | — | 1130 | 352 | 334 | — | 1490 | 461 | 438 | — | 1845 | 560 | — | 53 | 2200 | 655 | — | 58 |
| 430 | 135 | 128 | — | 780 | 243 | 231 | 21 | 1140 | 355 | 337 | 36 | 1500 | 464 | 441 | — | 1850 | 561 | — | — | — | 675 | — | 59 |
| 440 | 138 | 131 | — | 785 | 245 | 233 | — | 1150 | 358 | 340 | — | 1510 | 467 | 444 | — | 1860 | 564 | — | — | — | 698 | — | 60 |
| 450 | 140 | 133 | — | 790 | 247 | 235 | — | 1155 | 360 | 342 | — | 1520 | 470 | 447 | — | 1870 | 567 | — | — | — | 720 | — | 61 |
| 460 | 143 | 136 | — | 800 | 250 | 238 | 22 | 1160 | 361 | 343 | — | 1530 | 473 | 449 | 47 | 1880 | 570 | — | — | — | 745 | — | 62 |
| 465 | 145 | 138 | — | 810 | 253 | 240 | — | 1170 | 364 | 346 | 37 | 1540 | 476 | 452 | — | 1890 | 572 | — | — | — | 773 | — | 63 |
| 470 | 147 | 140 | — | 820 | 255 | 242 | 23 | 1180 | 367 | 349 | — | 1550 | 479 | 455 | — | 1900 | 575 | — | — | — | 800 | — | 64 |
| 480 | 150 | 143 | — | 830 | 258 | 245 | — | 1190 | 370 | 352 | — | 1555 | 480 | 456 | — | 1910 | 578 | — | 54 | — | 829 | — | 65 |
| 490 | 153 | 145 | — | 835 | 260 | 247 | 24 | 1200 | 373 | 354 | 38 | 1560 | 481 | — | — | 1920 | 580 | — | — | — | 864 | — | 66 |
| 495 | 155 | 147 | — | 840 | 262 | 249 | — | 1210 | 376 | 357 | — | 1570 | 484 | — | 48 | 1930 | 583 | — | — | — | 900 | — | 67 |
| 500 | 157 | 149 | — | 850 | 265 | 252 | — | 1220 | 380 | 361 | — | 1580 | 486 | — | — | 1940 | 586 | — | — | — | 940 | — | 68 |
| — | — | — | — | — | — | — | — | — | — | — | — | 1590 | 489 | — | — | 1950 | 589 | — | — | — | — | — | — |
| — | — | — | — | — | — | — | — | — | — | — | — | 1595 | 490 | — | — | 1955 | 590 | — | — | — | — | — | — |
| — | — | — | — | — | — | — | — | — | — | — | — | 1600 | 491 | — | — | 1960 | 591 | — | — | — | — | — | — |
| — | — | — | — | — | — | — | — | — | — | — | — | 1610 | 494 | — | — | 1970 | 594 | — | — | — | — | — | — |
Rm — Временное сопротивление HB — Твёрдость по Бринеллю
HV — Твёрдость по Виккерсу HRC — Твёрдость по Роквеллу
| Способ сварки | SMAW | FCAW | GTAW (IGW) | GMAW | SAW |
|---|---|---|---|---|---|
| Низколегированные стали Rm ≤ 355 МПа |
BÖHLER FOX OHV BÖHLER AWS E6013 BÖHLER FOX EV 50 BÖHLER AWS E7018-1 Phoenix Blau Phoenix Spezial D |
BÖHLER Ti 46-FD BÖHLER Ti 52-FD Union TG 55 M |
BÖHLER EML 5 Union I 52 Union 37 |
BÖHLER EMK 6 BÖHLER EMK 8 BÖHLER HL 46-MC BÖHLER SG 2 Union MV 70 |
BÖHLER EMS 2 + BB 24 BÖHLER EMS 3 + BB 24 Union S 2 + UV 420 TT Union S 3 Si + UV 418 TT |
| Высокопрочные стали Rm ≤ 460 МПа |
BÖHLER FOX EV 60 BÖHLER FOX 2.5 Ni |
Union RV Ni 1 | BÖHLER Ni 1-IG Union I 1.2 Ni |
BÖHLER Ni 2-UP + UV 421 TT Union S 2 Ni 2.5 + UV 421 TT |
|
| Высокопрочные стали Rm ≤ 500 МПа |
BÖHLER FOX EV 63 | BÖHLER 2.5 Ni-IG | BÖHLER NiCu 1-IG | Union S 2 Ni 3.5 + UV 421 TT | |
| Высокопрочные стали Rm ≤ 550 МПа |
BÖHLER FOX EV 70 | BÖHLER Ti 60-FD Union TG 55 Ni |
Union S 3 NiMo 1 + UV 420 TTR | ||
| Высокопрочные стали Rm ≤ 690 МПа |
BÖHLER FOX alform® 700 BÖHLER FOX EV 85 |
BÖHLER Ti 80 T-FD | BÖHLER alform® 700-IG BÖHLER X 70-IG Union NiMoCr |
Union S 3 NiMoCr + UV 421 TT | |
| Высокопрочные стали Rm ≤ 890 МПа |
BÖHLER alform® 900-IG Union X 90 |
||||
| Теплоустойчивые и жаропрочные стали 0.5 Mo |
BÖHLER FOX DMO Kb | BÖHLER DMO Ti-FD | BÖHLER DMO-IG (DMO) | BÖHLER DMO-IG | Union S 2 Mo + UV 420 TTR Union S 3 Mo + UV 420 TT |
| Теплоустойчивые и жаропрочные стали 1Cr 0.5Mo |
BÖHLER FOX DCMS Kb | BÖHLER DCMS Ti-FD | BÖHLER DCMS-IG | BÖHLER DCMS-IG | Union S 1 CrMo 2 + UV 420 TTR Union S 2 CrMo + UV 420 TTR |
| Теплоустойчивые и жаропрочные стали 2 1/4Cr 1Mo |
BÖHLER FOX CM 2 Kb Phoenix SH CHROMO 2 KS |
BÖHLER CM 2 Ti-FD | BÖHLER CM 2-IG | BÖHLER CM 2-IG | Union S P 24 + UV P24 |
| Теплоустойчивые и жаропрочные стали 9Cr 1Mo +V(W) |
BÖHLER FOX C 9 MV Thermanit CHROMO 9 V Thermanit MTS 3 Thermanit MTS 616 |
BÖHLER C 9 MV Ti-FD Thermanit MTS 3 PW |
BÖHLER C 9 MV-IG Thermanit MTS 3 Thermanit MTS 616 |
BÖHLER C 9 MV-IG BÖHLER C 9 MV-MC Thermanit MTS 3 |
Thermanit MTS 3 + Marathon 543 Thermanit MTS 616 + Marathon 543 |
| Нержавеющие стали | BÖHLER CAT 430L Cb-IG BÖHLER CAT 430L CbTi-IG |
||||
| Нержавеющие стали 304L |
BÖHLER FOX EAS 2-A Avesta 308L/MVR BÖHLER AWS E308L-17 |
BÖHLER EAS 2-FD BÖHLER EAS 2 PW-FD |
BÖHLER EAS 2-IG | Thermanit JE 308L Si | Thermanit JE 308L + Marathon 431 |
| Нержавеющие стали 316L |
BÖHLER FOX EAS 4 M-A BÖHLER AWS E316L-17 Avesta 316L/SKR |
BÖHLER EAS 4 M-FD BÖHLER EAS 4 PW-FD |
BÖHLER EAS 4 M-IG | Thermanit GE 316L Si | Thermanit GE 316L + Marathon 431 |
| Нержавеющие стали 347 |
BÖHLER FOX SAS 2-A Avesta 347/MVNb |
BÖHLER SAS 2 PW-FD | BÖHLER SAS 2-IG | BÖHLER SAS 2-IG (Si) | |
| Нержавеющие стали 316 Ti |
BÖHLER FOX SAS 4-A | BÖHLER SAS 4 PW-FD | BÖHLER SAS 4-IG | BÖHLER SAS 4-IG (Si) | Thermanit H-347 + Marathon 431 |
| Нержавеющие стали 13Cr/4Ni |
BÖHLER FOX CN 13/4 | BÖHLER CN 13/4-IG BÖHLER CN 13/4-MC |
BÖHLER CN 13/4-UP + BB 203 | ||
| Нержавеющие стали 904L |
Avesta 904L | ||||
| Нержавеющие стали Duplex |
BÖHLER FOX CN 22/9 N | BÖHLER CN 22/9 PW-FD | BÖHLER CN 22/9 N-IG | BÖHLER CN 22/9 N-IG | Thermanit 22/09 + Marathon 431 |
| Нержавеющие стали Super Duplex |
Avesta FCW 2507/P100-PW | Avesta 2507/P100 | Avesta 2507/P100 | Avesta 2507/P100 CU/W + Flux 805 | |
| Нержавеющие стали Lean Duplex |
Avesta 253MA | Avesta 253MA | Avesta LDX 2101 Avesta 253MA |
||
| Специальные стали | BÖHLER FOX A7-A BÖHLER AWS E309L-17 BÖHLER FOX CN 23/12-A |
BÖHLER A 7-FD BÖHLER CN 23/12-FD BÖHLER CN 23/12 Mo-FD BÖHLER CN 23/12 PW-FD |
BÖHLER A 7 CN-IG BÖHLER CN 23/12-IG |
BÖHLER A 7 CN-IG BÖHLER 25/14 E-309L Si BÖHLER CN 23/12-MC |
BÖHLER A 7 CN-UP + BB 203 |
| Жаростойкие стали | BÖHLER FOX FFB BÖHLER FOX FFB-A |
BÖHLER FFB-IG BÖHLER FA-IG Thermanit 35/45 Nb |
BÖHLER CN 21/33 Mn-IG BÖHLER FFB-IG |
||
| Никелевые сплавы | Thermanit Nicro 182 Thermanit Nicro 82 |
BÖHLER NIBAS 70/20-FD Thermanit TG Nicro 82 |
Thermanit Nicro 82 Thermanit 625 Thermanit 617 Thermanit NiMo C 24 |
Thermanit Nicro 82 Thermanit 625 Thermanit NiMo C 24 |
Thermanit Nicro 82 + Marathon 444 Thermanit 625 + Marathon 444 |
| Сварочные флюсы | Для нелегированных и низколегированных проволок | Для высоколегированных проволок | ||
|---|---|---|---|---|
| SMAW | FCAW / GTAW / GMAW | SMAW / GTAW / GMAW | SAW | |
| BÖHLER BB 24 UV 400 UV 305 |
UV 306 UV 418 TT UV 420 TT UV 420 TTRC UV 421 TT |
BÖHLER BB 203 Avesta FLUX 801 Avesta FLUX 805 |
Marathon 431 Marathon 543 |
|
| SMAW | ручная дуговая сварка покрытым электродом |
| FCAW | механизированная /автоматическая сварка порошковой проволокой в среде защитных газов |
| GTAW | ручная аргонодуговая сварка неплавящимся электродом |
| GW | газовая сварка |
| GMAW | механизированная/автоматическая сварка плавящимся электродом в среде защитных газов |
| SAW | автоматическая сварка под флюсом |
| HIC test | испытание на водородное растрескивание |
| SSC test | испытание на сульфидное коррозионное растрескивание под напряжением |
| CTOD test | испытание на смещение раскрытия вершины трещины |
| Защитные газы обозначаются по EN ISO 14175 | |
| Типы стали API / EN |
SMAW CEL |
BVD | Pipe | GMAW | FCAW |
|---|---|---|---|---|---|
| Низкопрочные трубные стали API |
|||||
| A, B | BÖHLER FOX CEL | BÖHLER FOX BVD 85 | BÖHLER FOX EV PIPE | BÖHLER SG 3-P | BÖHLER Pipeshield 71 T8-FD |
| X42 — X52 | BÖHLER FOX CEL | BÖHLER FOX BVD 85 | BÖHLER FOX EV 60 PIPE | BÖHLER SG 8-P | |
| X56 — X60 | BÖHLER FOX CEL Phoenix CEL 70 BÖHLER FOX CEL 75 BÖHLER FOX CEL 80-P BÖHLER FOX CEL 85 |
BÖHLER FOX BVD 85 | BÖHLER FOX EV PIPE BÖHLER FOX EV 60 PIPE |
BÖHLER SG 3-P BÖHLER SG 8-P |
|
| Низкопрочные трубные стали EN |
BÖHLER FOX CEL | BÖHLER FOX BVD 85 | BÖHLER FOX EV PIPE | ||
| L290MB-L360MB | BÖHLER FOX CEL | BÖHLER FOX BVD 85 | BÖHLER FOX EV PIPE BÖHLER FOX EV 60 PIPE |
BÖHLER SG 3-P BÖHLER SG 8-P |
BÖHLER Pipeshield 71 T8-FD |
| L385M-L415MB | BÖHLER FOX CEL Phoenix CEL 70 |
BÖHLER FOX BVD 85 | BÖHLER FOX EV PIPE BÖHLER FOX EV 60 PIPE |
BÖHLER SG 3-P BÖHLER SG 8-P |
BÖHLER Pipeshield 71 T8-FD |
| Высокопрочные трубные стали API |
BÖHLER FOX CEL BÖHLER FOX CEL 80-P BÖHLER FOX CEL 85 |
BÖHLER FOX BVD 85 | BÖHLER FOX EV 60 PIPE | BÖHLER SG 3-P BÖHLER SG 8-P |
BÖHLER Ti 70 PIPE-FD BÖHLER Pipeshield 71 T8-FD |
| X65 | BÖHLER FOX CEL BÖHLER FOX CEL 80-P BÖHLER FOX CEL 85 |
BÖHLER FOX BVD 90 | BÖHLER FOX EV 70 PIPE | BÖHLER SG 8-P BÖHLER NiMo 1-IG |
BÖHLER Ti 70 PIPE-FD BÖHLER Pipeshield 81 T8-FD |
| X70 | BÖHLER FOX CEL BÖHLER FOX CEL 80-P BÖHLER FOX CEL 85 BÖHLER FOX CEL 90 |
BÖHLER FOX BVD 90 | BÖHLER FOX EV 70 PIPE | BÖHLER NiMo 1-IG | BÖHLER Pipeshield 81 T8-FD |
| X80 | BÖHLER FOX CEL BÖHLER FOX CEL 90 |
BÖHLER FOX BVD 90 | BÖHLER FOX EV 70 PIPE | BÖHLER NiMo 1-IG | |
| Высокопрочные трубные стали EN |
BÖHLER FOX CEL BÖHLER FOX CEL 80-P BÖHLER FOX CEL 85 |
BÖHLER FOX BVD 85 | BÖHLER FOX EV 60 PIPE | BÖHLER SG 3-P BÖHLER SG 8-P |
BÖHLER Pipeshield 71 T8-FD |
| L485MB | BÖHLER FOX CEL BÖHLER FOX CEL 80-P BÖHLER FOX CEL 85 BÖHLER FOX CEL 90 |
BÖHLER FOX BVD 90 | BÖHLER FOX EV 70 PIPE | BÖHLER SG 8-P BÖHLER NiMo 1-IG |
BÖHLER Pipeshield 81 T8-FD |
| L555MB | BÖHLER FOX CEL BÖHLER FOX CEL 90 |
BÖHLER FOX BVD 90 | BÖHLER FOX EV 70 PIPE | BÖHLER NiMo 1-IG |
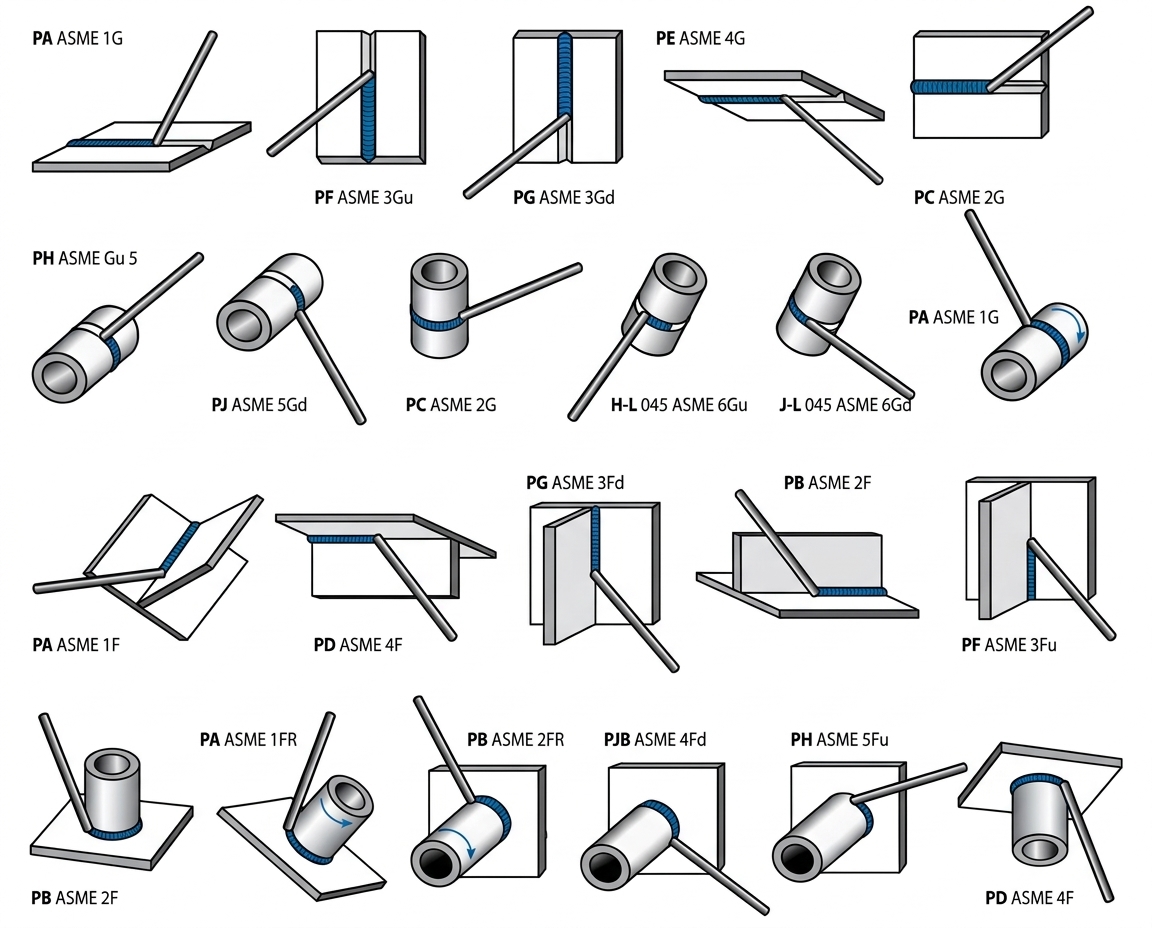
Или напишите нам

Обновлен:
13.07.2022
