
Оставьте заявку
на расчет стоимости
на расчет стоимости
Когда деталь выходит из строя быстрее запланированного срока, а замена стоит как крыло от самолёта, встаёт вопрос: варить или менять? Шеф-консультация AMITECH — это выезд технического специалиста на ваше производство, который помогает ответить на этот вопрос не теоретически, а на конкретной детали. Мы не просто рекомендуем марку электрода — мы разбираем условия эксплуатации, подбираем связку «буферный слой + рабочий слой», отрабатываем технологию наплавки вместе с вашими сварщиками и фиксируем результат на образце.
Услуга рассчитана на предприятия, где ремонт дорогостоящих узлов и инструмента экономически выгоднее покупки нового: деревообработка, горная добыча, цементное производство, металлургия, ремонт спецтехники.
В отличие от универсальных консультаций «по телефону», шеф-консультация даёт осязаемый результат — восстановленную деталь и готовую технологическую карту, по которой ваши сварщики смогут работать самостоятельно.
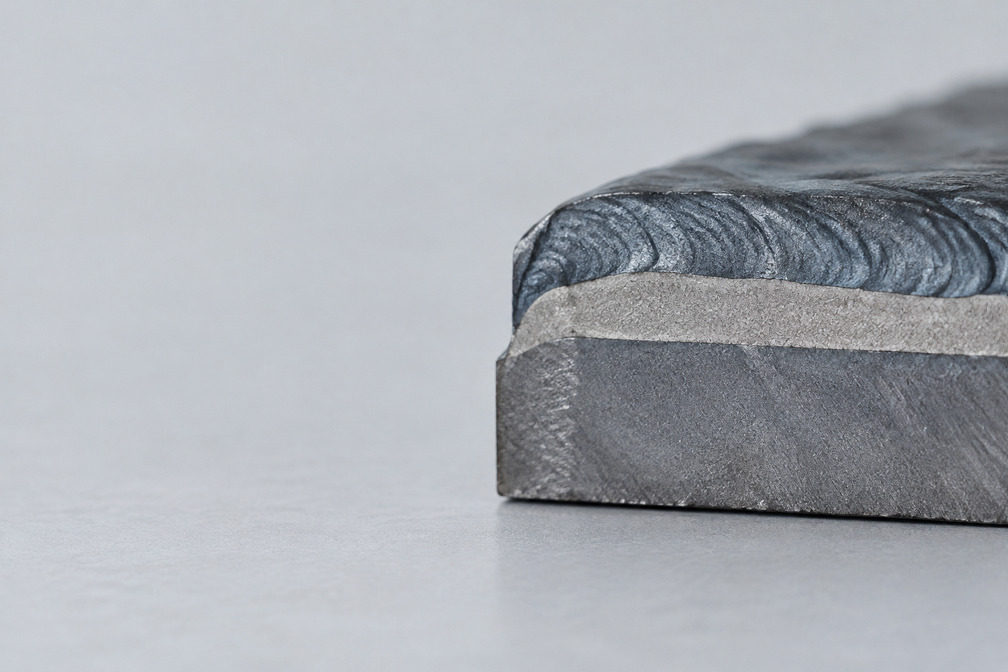
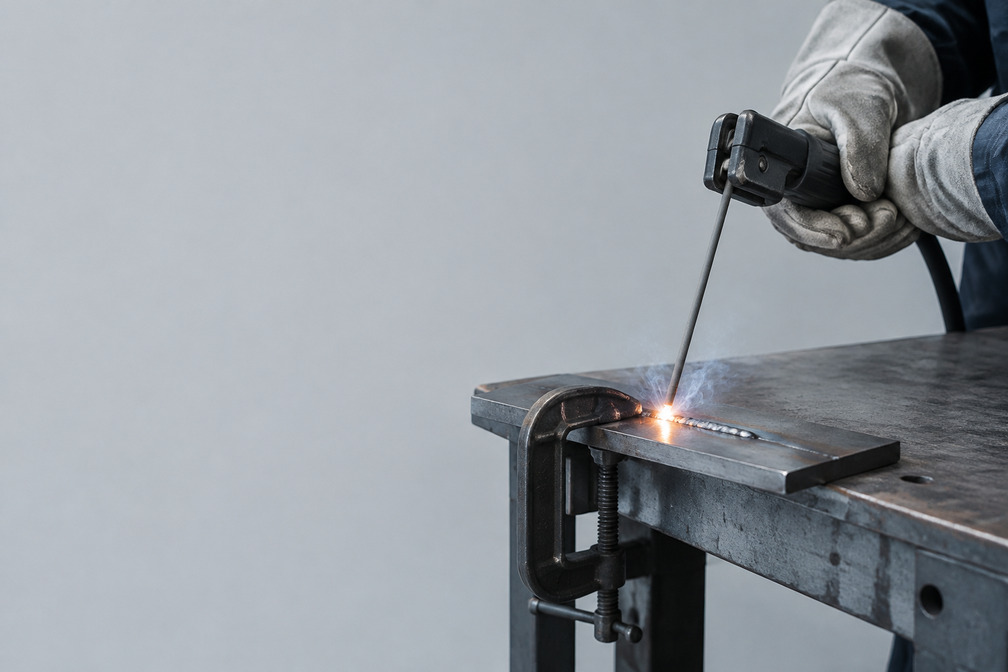
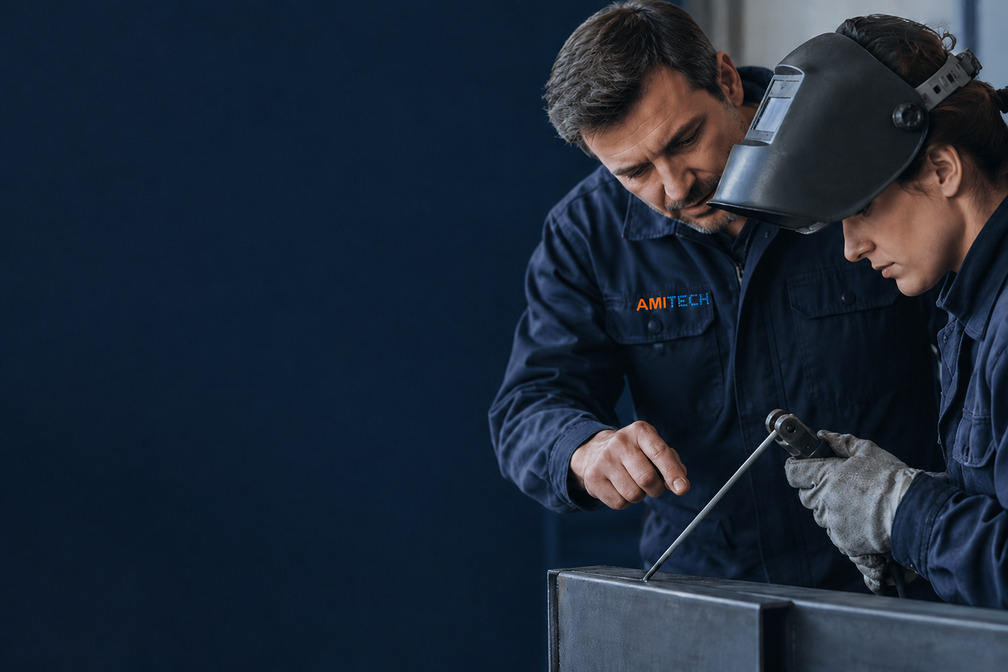
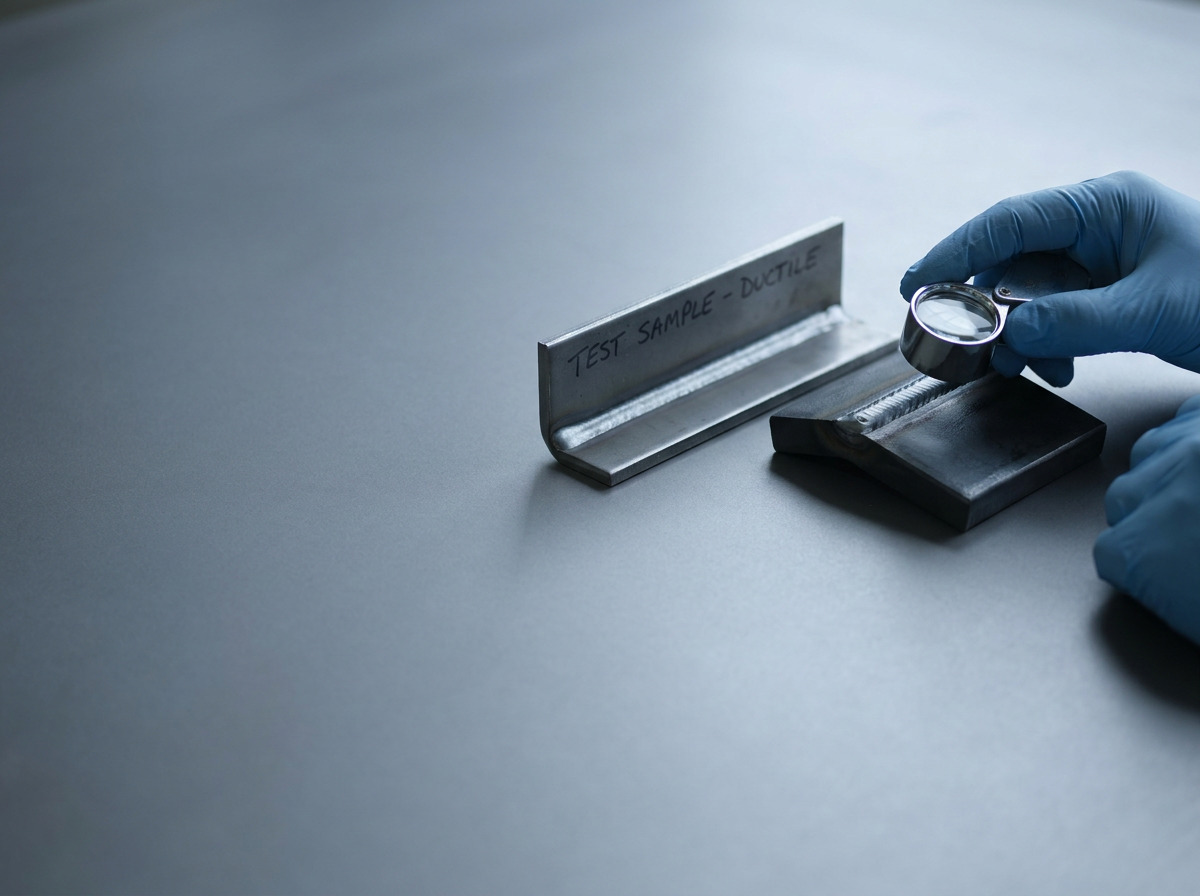
Шеф-консультация строится вокруг конкретной задачи: восстановление режущей кромки ножа, наплавка зубьев ковша, ремонт крепления седла или восстановление вала. Сначала согласуем задачу и состав деталей, затем специалист выезжает на площадку, работает с вашими сварщиками и материалами, а по итогам передаёт технологическую карту с режимами.
Такой порядок важен тем, что решение принимается не в переписке, а на металле: видно, как ведёт себя конкретная марка на конкретной стали, где начинается растрескивание и какой режим действительно даёт нужную стойкость. Предприятие получает не рекомендацию, а отработанный процесс, который можно повторять собственными силами.
01
Зачем нужен пластичный подслой под твёрдый слой
02
Почему нельзя варить в один проход и чем опасен ток
03
Как выставлять режим под диаметр электрода
04
Как вести валик с нужной скоростью и последовательностью
05
Как контролировать межслойную температуру
06
Как заметить растрескивание на ранней стадии
Отдельно разбираем типичные ошибки, из-за которых наплавка не держится: неподготовленная поверхность, неверная разделка, пропущенный подогрев, работа на форсированном токе. Эти навыки остаются на предприятии вместе с оборудованием и не зависят от того, кто именно сегодня на смене.
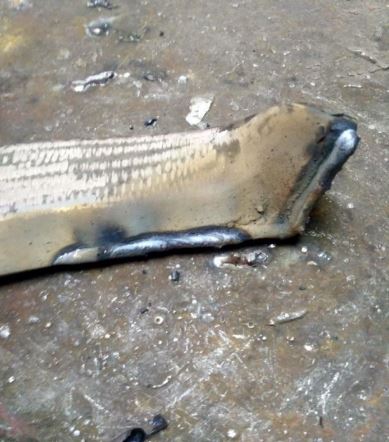
Описание:
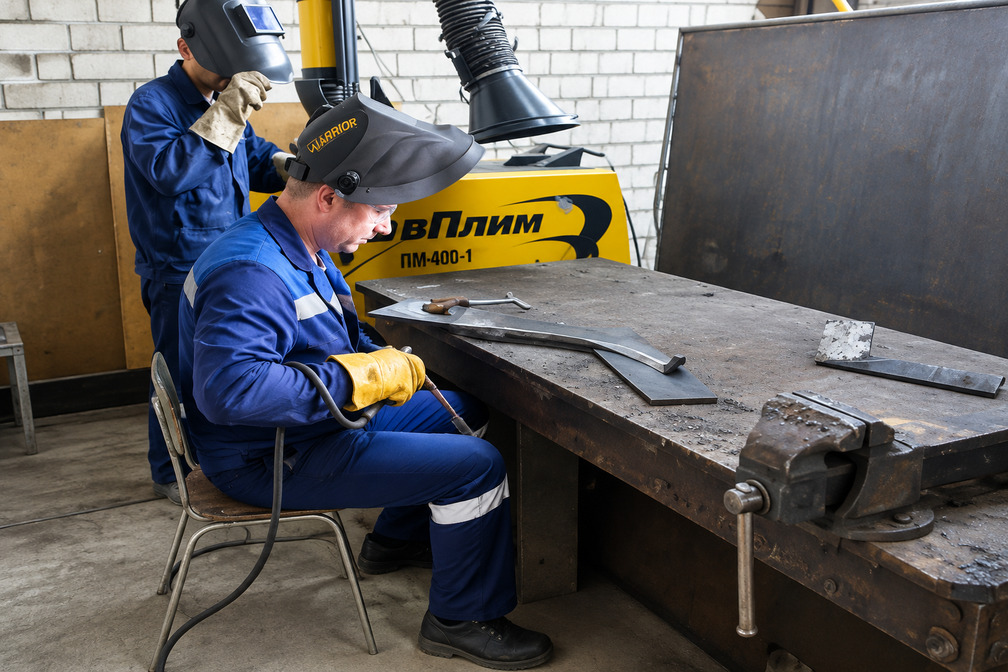
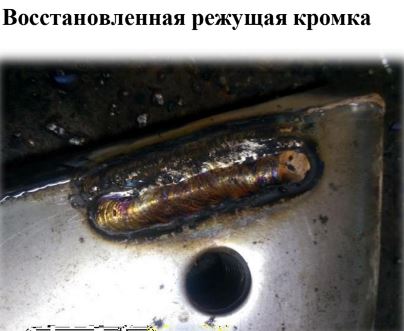
На одном из фанерных заводов встала задача восстановить режущие кромки окорочных и рубильных ножей. Штатная замена инструмента обходилась дорого, а простои лущильно-сырьевого участка били по плану выпуска. Специалист AMITECH выехал на площадку, провёл лекцию по подбору материалов и отработал технологию вместе с местными сварщиками. Для окорочного ножа использовалась связка: буферный слой электродом UTP 63 и наплавка кромки электродом UTP 67S. Для рубильного ножа буферный слой также выполнялся UTP 63, а упрочняющий слой — электродом UTP DUR 600.
Сварщики предприятия отметили лёгкое отделение шлака, отсутствие пор, малое разбрызгивание и высокую производительность. Электрод UTP 67S обеспечивает твёрдость первого слоя 65 HRC и коэффициент наплавки в два раза выше, чем у стандартных электродов, что позволяет наносить многослойное покрытие без растрескивания. Электрод UTP 63 даёт относительное удлинение шва 40%, что подтвердилось при механическом испытании: образец согнули на 90°, и шов растянулся более чем на 40% без разрушения. Такая пластичность буферного слоя критична для деталей, работающих под ударными нагрузками — она гасит напряжения и предотвращает отслоение твёрдого слоя.
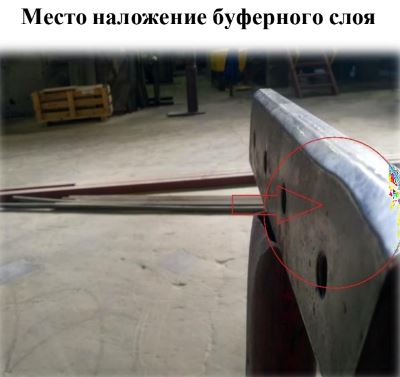
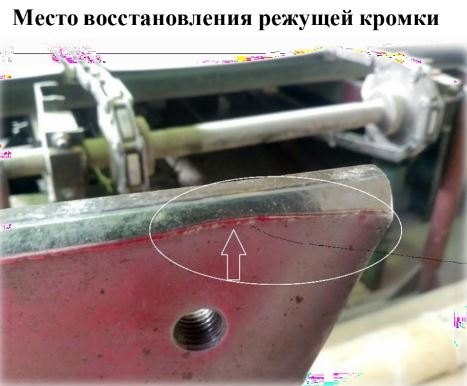
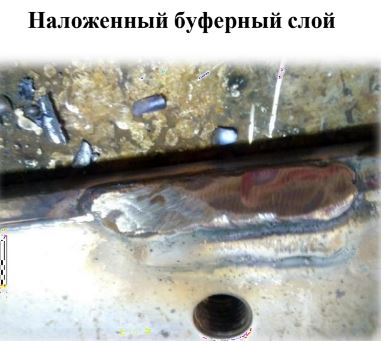
Описание:
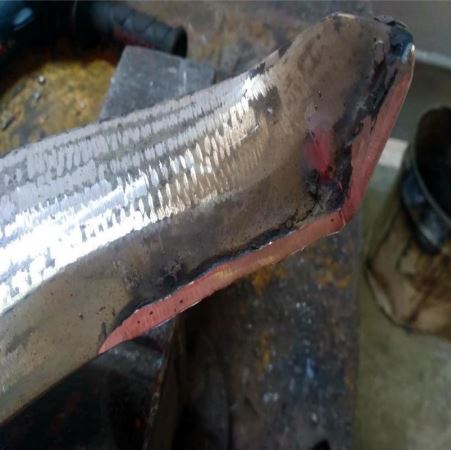
На том же фанерном производстве вторая задача — восстановление режущих кромок рубильных ножей. Кромка здесь не только истирается абразивом, но и постоянно получает ударные нагрузки при рубке, поэтому твёрдый слой без пластичной подложки быстро выкрашивается и нож меняют раньше срока. Буферный слой выполнялся электродом UTP 63 — аустенитным CrNiMn с рутиловым покрытием для сварки разнородных, трудносвариваемых и марганцовистых сталей (Mn 12–14%): он даёт свариваемость и гасит напряжения под твёрдым слоем.
Рабочий слой наплавлялся электродом UTP DUR 600, подобранным под профиль износа именно этой детали — сильные ударные нагрузки, высокое давление, абразив. Этим пара для рубильного ножа отличается от пары для окорочного: там, где кромка страдает в основном от трения и абразива, ставится UTP 67S с твёрдостью первого слоя 65 HRC, а там, где кромку бьют, приоритет отдаётся стойкости к удару, а не максимальной твёрдости. Наплавку сварщики предприятия выполняли под контролем специалиста AMITECH; пластичность буферного слоя проверили отдельно — два сваренных образца согнули на 90°, шов растянулся более чем на 40% с незначительной надтреснутостью, без разрушения соединения.
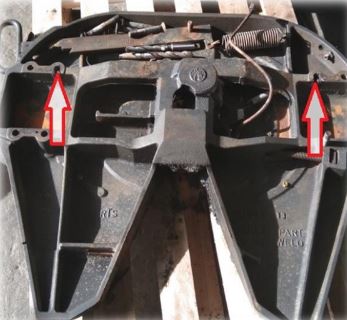
Описание:
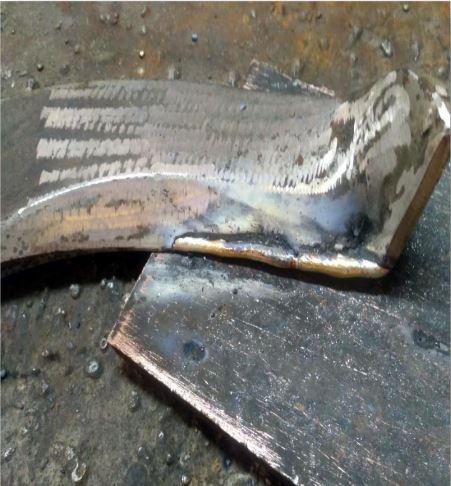
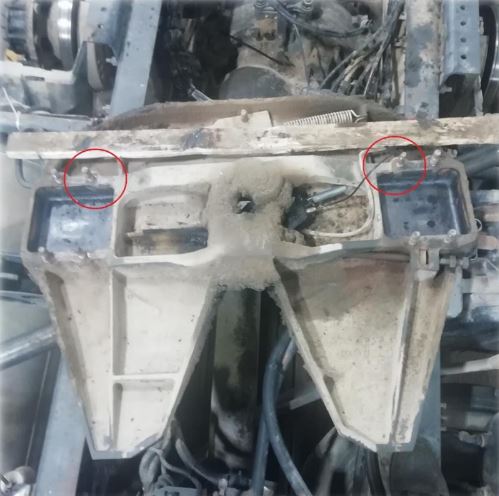
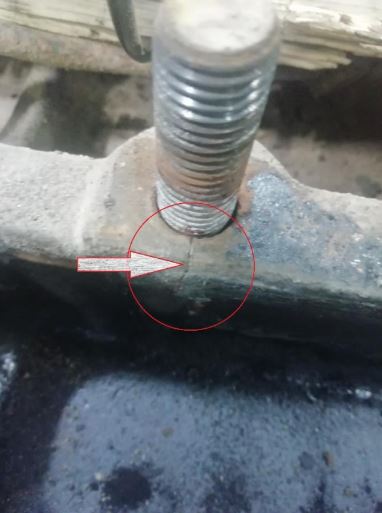
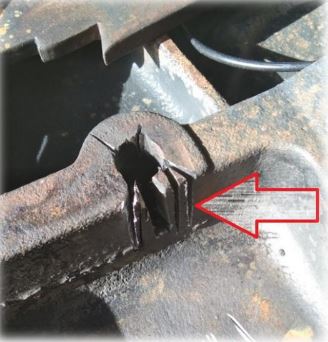
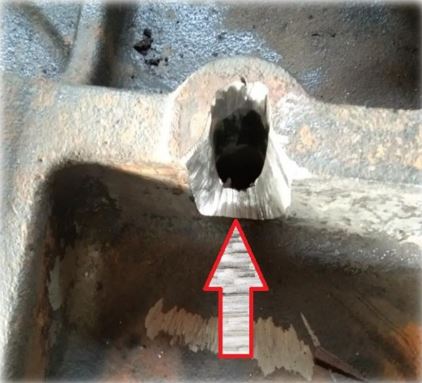
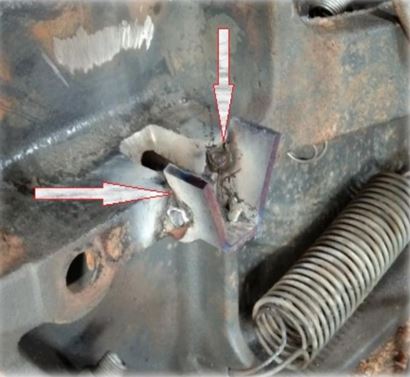
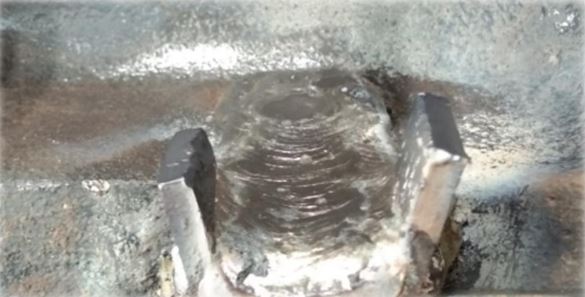
Задача — устранить трещины в теле седла тягача в посадочных местах шпилек крепления к раме. Марка стали неизвестна, поэтому начали с диагностики: засверлили неответственный участок сверлом 5–6 мм и посмотрели на стружку. Стружка вышла короткой конической — переходный литейный сплав между сталью и чугуном, графита 3,5–3,9%, стойкий к излому.
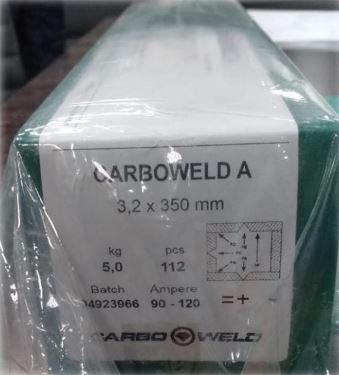
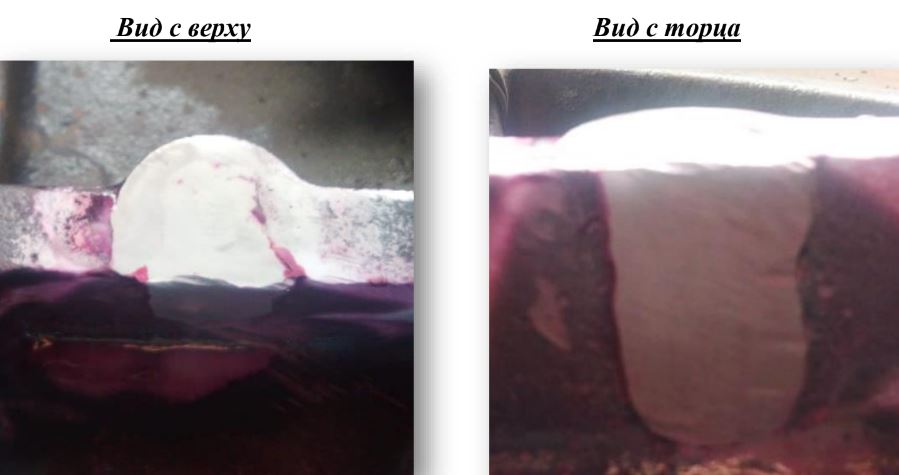
Ремонт выполняли электродом CARBOWELD A d-3.2: аустенитная наплавка для переходных сталей, близких к чугуну, не охрупчивается при перепадах температур и предотвращает диффузию углерода. Трещины разделывали, по границе детали приваривали переходные пластины — иначе дуга подрезает кромку. Сварку вели горизонтально при вертикальном положении детали, чтобы шлак не оседал в полость. Режим подбирали на второстепенном участке: при 80 А перемешивание недостаточное, при 90 А металл ложится однородно. После каждого прохода — проковка, нагрев не выше 150 °C, плавное остывание. Цветная дефектоскопия: справа — подрезы из-за пропущенной проковки и сквозняка, слева, по всем рекомендациям, дефектов нет. Отверстия под шпильки восстановили на магнитном станке.


Шеф-консультация востребована там, где ремонт инструмента и быстроизнашивающихся деталей является регулярной статьёй расходов.
В каждом случае задача решается одинаково: подобрать материалы, отработать технологию и передать её сварщикам заказчика, чтобы предприятие могло выполнять ремонт собственными силами.
К этим результатам добавляются рекомендации по запасу материалов: какие электроды держать на складе, в каких диаметрах и на какой объём работ. Так ремонт не останавливается из-за ожидания поставки.
Если в процессе самостоятельной работы возникают вопросы — по режимам, подготовке поверхности или выбору материала для другой детали, — специалист остаётся на связи. При необходимости отработанную технологию можно распространить на другие узлы того же типа: подход к подбору материалов переносится, а марки и режимы уточняются под новую деталь.
В совокупности это снижает зависимость от импортных запасных частей, сокращает простои и переводит ремонт из разряда «лотереи» в управляемый процесс. Предприятие перестаёт покупать новые ножи каждые несколько месяцев и начинает восстанавливать их на месте.
Есть ситуации, в которых выезд специалиста окупается быстрее всего. Деталь выходит из строя раньше срока, а причина неочевидна. Наплавочный слой отслаивается или трескается сразу после ремонта. Предприятие переходит с импортных расходников на другие материалы и не хочет терять качество. Осваивается новый вид ремонта — например, восстановление ножей, зубьев или валов, которые раньше просто меняли.
Услуга нужна и тогда, когда технологию требуется зафиксировать документально: перед серийным восстановлением партии деталей, при передаче ремонта на собственный участок или при согласовании процесса со службой главного сварщика. В этих случаях технологическая карта с режимами оказывается не менее важной, чем сам образец.
Если задача уже отработана и стабильно повторяется, выезд не обязателен — достаточно подобрать материалы по паспортам и поставлять их. Шеф-консультация имеет смысл там, где есть неопределённость: неизвестная сталь, новая нагрузка, повторяющийся дефект или требования к документальному оформлению технологии.
Технические специалисты компании AMITECH имеют практический опыт применения сварочных материалов на производствах разного профиля — от деревообработки до горной добычи. Шеф-консультация проводится с использованием материалов заказчика или образцов, предоставленных предприятием. Если у вас есть изношенная деталь или бракованное изделие, мы включим его в программу как учебный образец, чтобы вы увидели результат на своей стали и в своих условиях.
Чтобы заказать шеф-консультацию, оставьте заявку — мы свяжемся, уточним задачу и предложим программу под ваше производство.
Или напишите нам

Обновлен:
13.07.2022
