


Описание
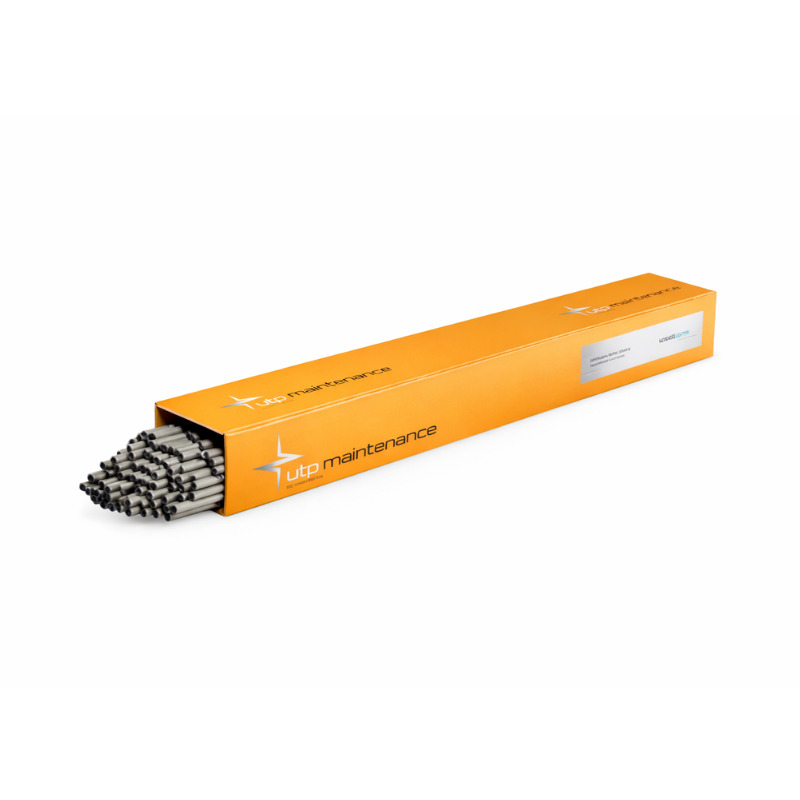
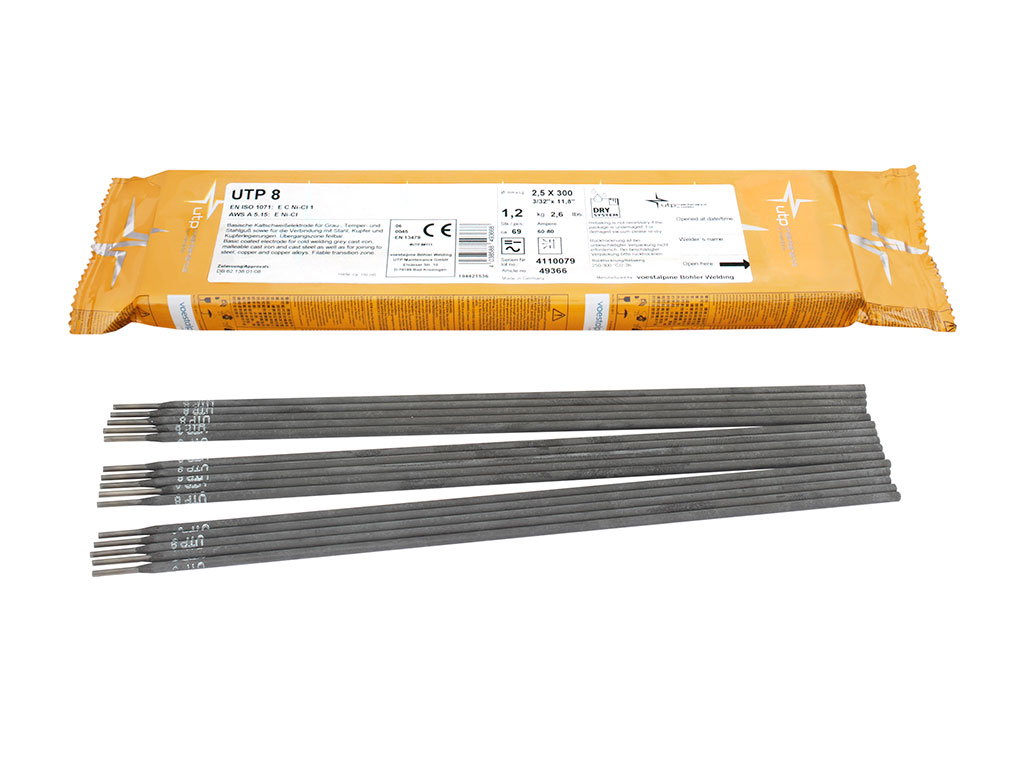
UTP 68 H — полностью аустенитный CrNi электрод с рутиловым покрытием, специально разработанный для сварки жаропрочных сталей в условиях высоких температур. Электрод обеспечивает надежное соединение жаростойких Cr-, CrSi-, CrAl- и CrNi-сталей, сохраняя свои эксплуатационные характеристики при температурах до +1150°С в атмосфере с низким содержанием серы. Благодаря оптимизированному химическому составу с содержанием хрома 25% и никеля 20%, наплавленный металл демонстрирует превосходную окалиностойкость и коррозионную стойкость.
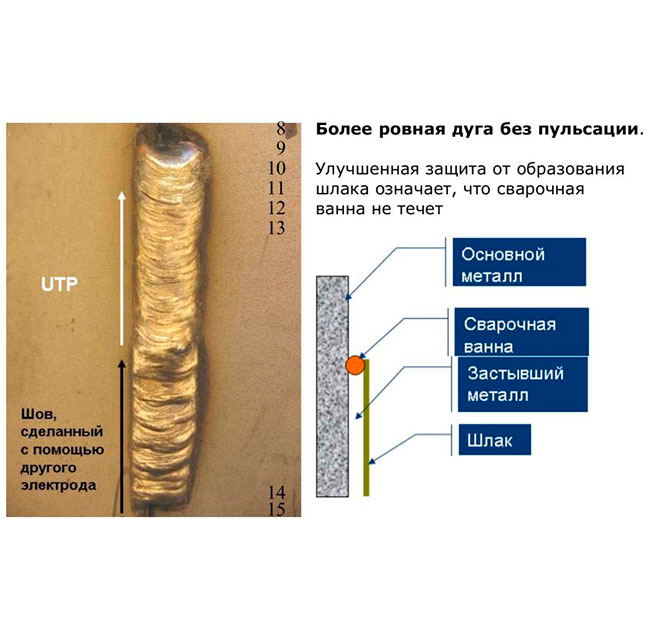
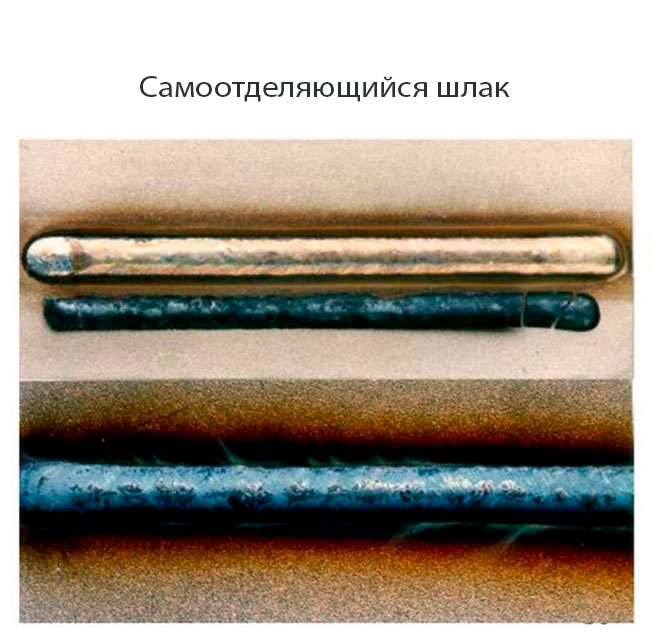
Электрод UTP 68 H характеризуется мелкокапельным переносом металла, что обеспечивает гладкую и слегка волнистую поверхность шва с отличными эстетическими характеристиками. Легкое удаление шлака без остатков значительно упрощает последующую обработку и повышает производительность сварочных работ. Электрод идеально подходит для изготовления промышленных печей, трубопроводов и фитингов, работающих в экстремальных температурных условиях.
Преимущества:
- Исключительная жаростойкость: наплавленный металл сохраняет свои механические свойства и окалиностойкость при температурах до +1150°С, что делает электрод незаменимым для сварки деталей печей, теплообменников и высокотемпературных трубопроводов.
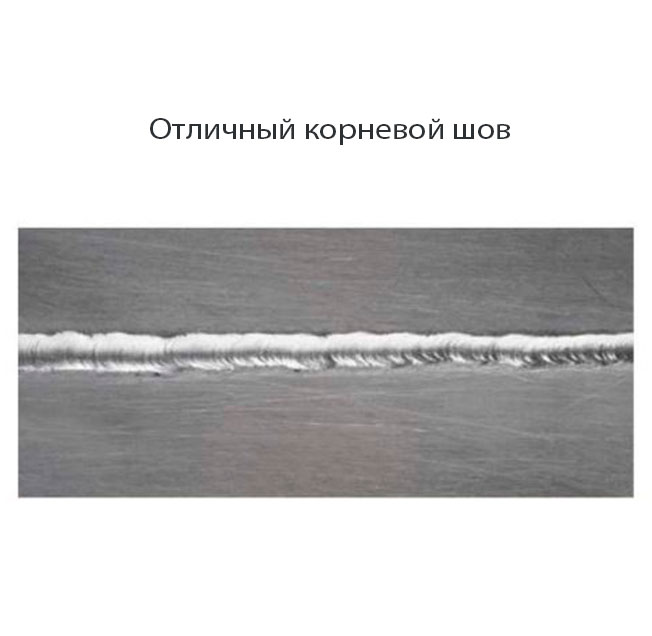
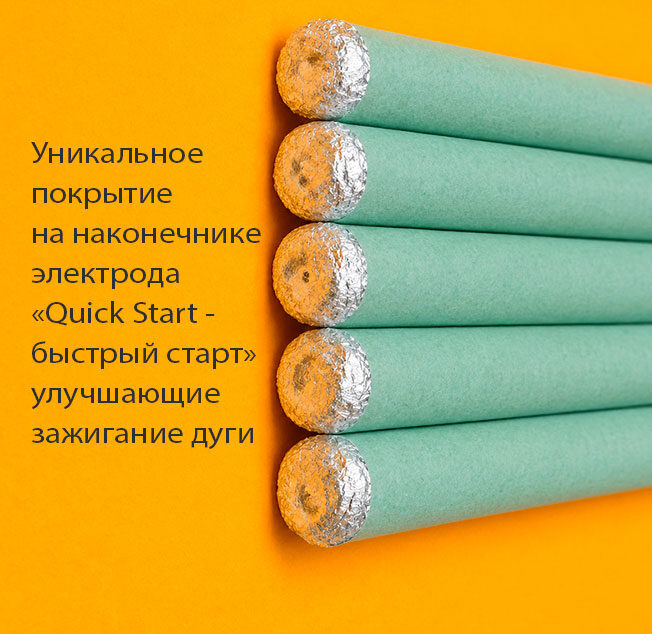
- Превосходное качество шва: рутиловое покрытие обеспечивает стабильное горение дуги, мелкокапельный перенос металла и формирование гладкого шва с легкой шлакоотделимостью, что минимизирует необходимость последующей механической обработки.
- Универсальность применения: подходит для сварки широкого спектра жаропрочных сталей (1.4710, 1.4713, 1.4762, 1.4828, 1.4832, 1.4837, 1.4840, 1.4841, 1.4845, 1.4848), а также позволяет соединять эти материалы с нелегированными и низколегированными сталями.
Химический состав наплавленного металла, %
| C | Si | Mn | Cr | Ni | Fe |
|---|---|---|---|---|---|
| 0,1 | 0,6 | 1,5 | 25,0 | 20,0 | Ост. |
Механические свойства наплавленного металла:
| Предел текучести Rp0,2, МПа | Предел прочности Rm, МПа | Относительное удлинение A, % | Ударная вязкость Kv, Дж |
|---|---|---|---|
| > 350 | > 550 | > 30 | > 47 |
Указания по сварке:
- Электрод вести с незначительным наклоном от прямого угла к основному материалу.
- Сварка короткой дугой для обеспечения стабильного переноса металла.
- Прокалка электродов при температуре 120-200°С в течение 2-х часов.
- Перед сваркой необходимо тщательно очистить кромки от загрязнений и окислов.
Позиции сварки:
Пространственные положения: PA, PB, PC, PE, PF (все, кроме вертикального «на спуск»).
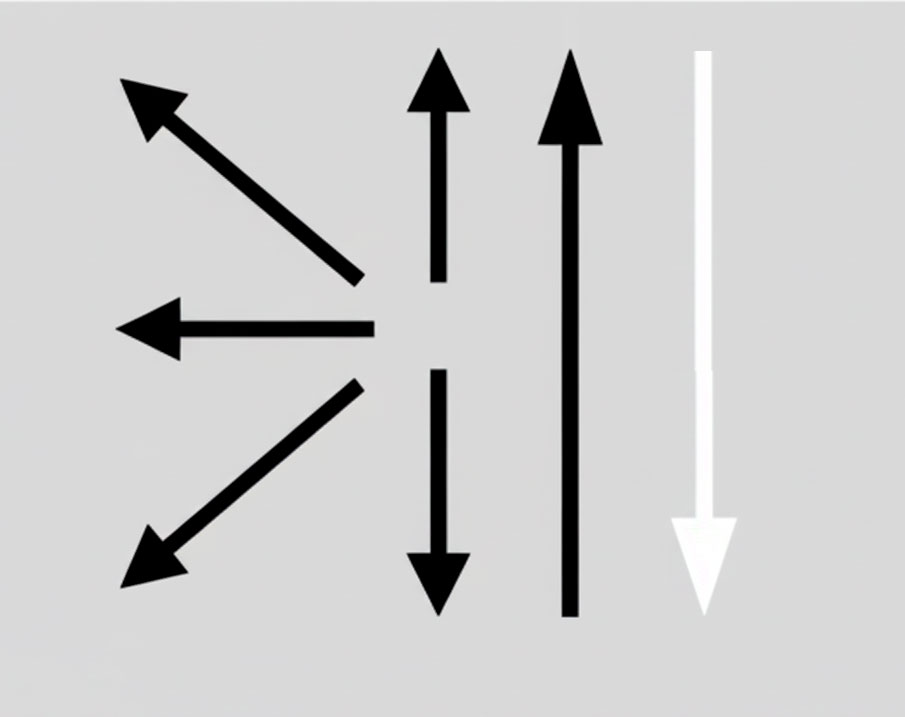
Род тока: Постоянный ток обратной полярности (DC+) или переменный ток (AC).
Диаметры и вес упаковки:
| Диаметр электрода, мм | Длина, мм | Сила тока, А | Вес упаковки, кг |
|---|---|---|---|
| 1,5 | 250 | 25-40 | — |
| 2,0 | 250 | 40-60 | — |
| 2,5 | 250 | 50-80 | 3,8 |
| 3,2 | 350 | 80-110 | 4,7 |
| 4,0 | 400 | 130-140 | 4,5 |
Купить электроды UTP 68 H в AMITECH
В интернет-магазине компании AMITECH вы можете купить электроды UTP 68 H с доставкой по всей России. Наши специалисты расскажут обо всех особенностях товара, помогут оформить заказ и выбрать наиболее подходящий способ получения. Оплата заказа возможна по наличному и безналичному расчёту.
Звоните:
+7 (812) 643-46-87
+7 (812) 643-46-88
* Характеристики электродов могут незначительно отличаться от описания в зависимости от партии производителя. Для точной информации свяжитесь с менеджером.

Отзывы
Отзывов пока нет.