


Описание
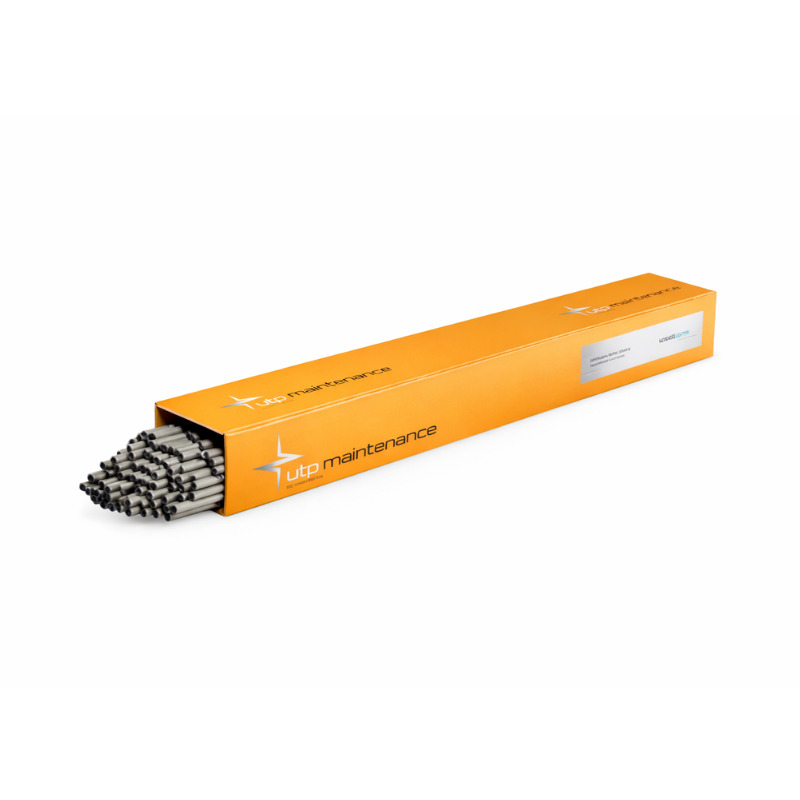
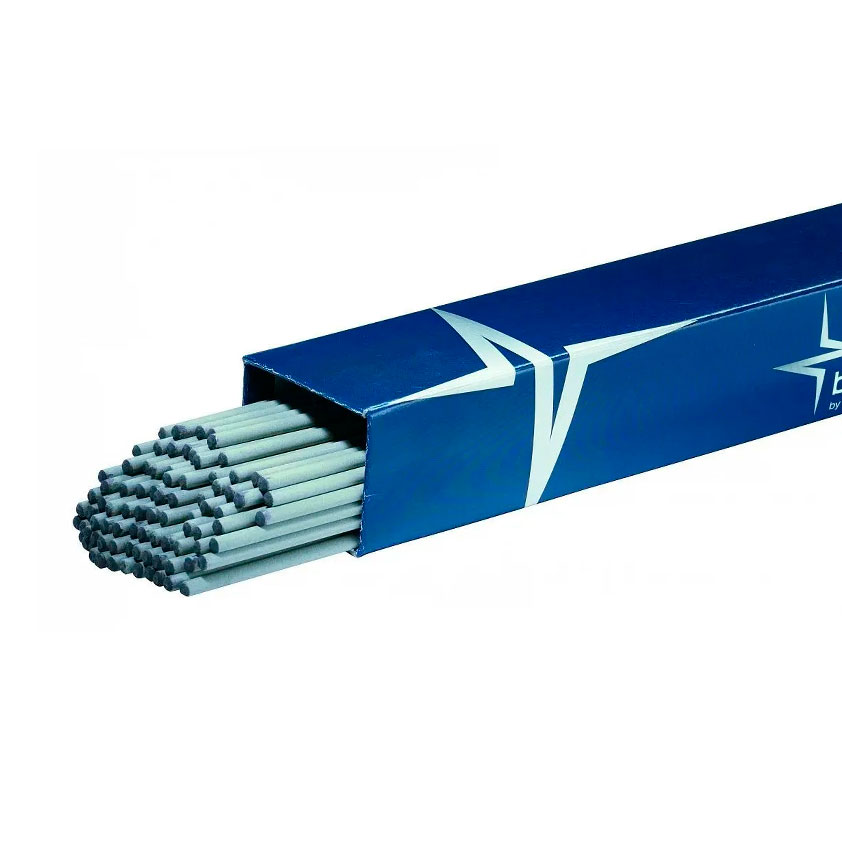
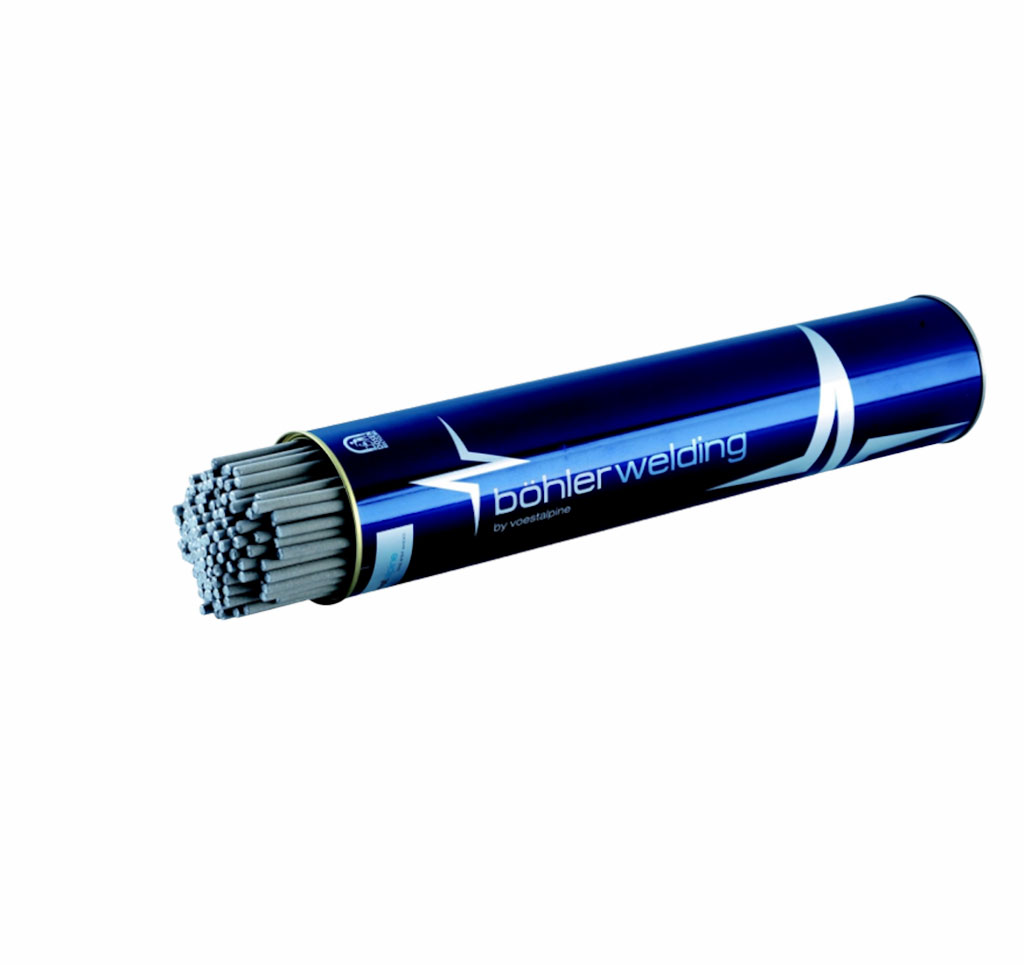
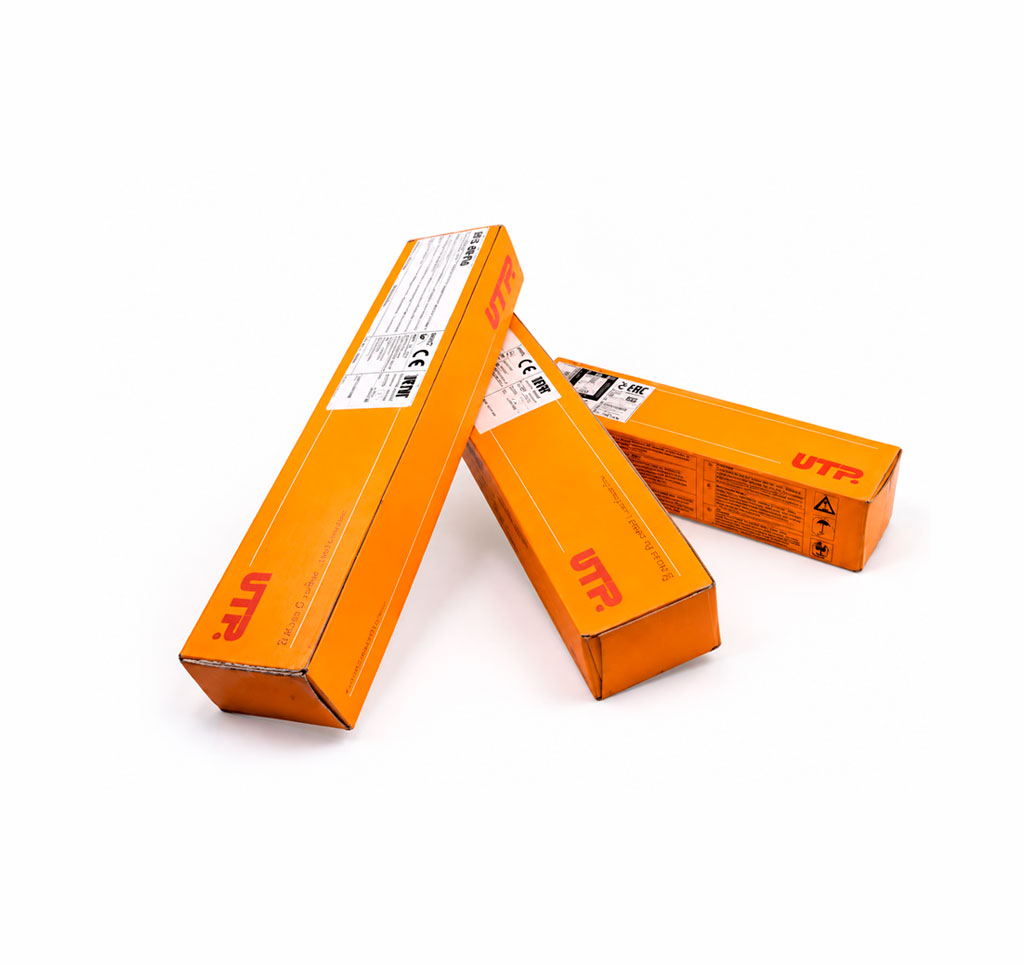
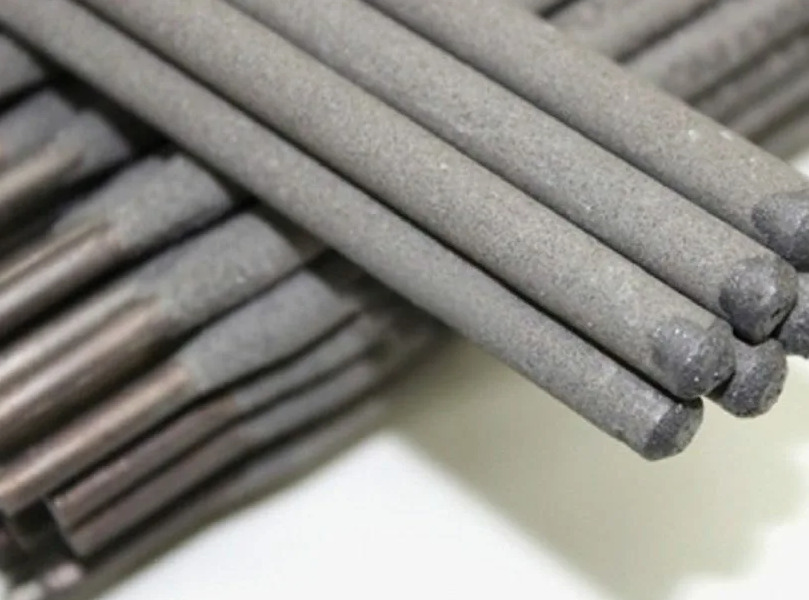
UTP 068 HH — специализированный NiCrFe электрод с основным покрытием, разработанный для сварки жаростойких никелевых сплавов, аустенитных сталей и хладостойких никелевых материалов. Электрод обеспечивает высокую стойкость к горячим трещинам и не склонен к охрупчиванию, что делает его незаменимым для создания надежных соединений в условиях высоких температур (до +900°С) и криогенных сред.
Благодаря оптимизированному химическому составу с содержанием никеля, хрома (19%), марганца (5%) и ниобия (2,2%), наплавленный металл демонстрирует превосходную коррозионную стойкость и жаростойкость. Электрод специально разработан для сварки высокоуглеродистых литейных сталей 25/35 CrNi с материалами 1.4859 или 1.4876, что особенно востребовано в нефтехимическом оборудовании.
Преимущества:
- Высокая жаростойкость и коррозионная стойкость: металл шва сохраняет свои свойства при температурах до +900°С и обеспечивает надежную защиту от коррозии в агрессивных средах, что критически важно для нефтехимического и энергетического оборудования.
- Превосходная стойкость к трещинам: высокая ударная вязкость (75 Дж при +20°С и 80 Дж при -196°С) и отсутствие склонности к охрупчиванию гарантируют надежность сварных соединений в экстремальных условиях эксплуатации.
- Универсальность применения: подходит для сварки широкого спектра материалов — от жаростойких никелевых сплавов до хладостойких сталей, а также для соединения разнородных материалов, включая аустенитно-ферритные соединения.
Химический состав наплавленного металла, %
| C | Si | Mn | Cr | Mo | Nb | Fe | Ni |
|---|---|---|---|---|---|---|---|
| 0,025 | 0,4 | 5,0 | 19,0 | 1,5 | 2,2 | 3,0 | Ост. |
Механические свойства наплавленного металла:
| Термообработка | Предел текучести Rp0,2, МПа | Предел прочности Rm, МПа | Относительное удлинение A, % | Работа удара Kv при +20°С, Дж | Работа удара Kv при -196°С, Дж |
|---|---|---|---|---|---|
| После сварки | 420 | 680 | > 40 | 75 | 80 |
| 15 ч 650°С / воздух | — | — | — | 120 | 70 |
Указания по сварке:
- Положение электрода 90° к поверхности, допускаются незначительные колебания электрода во время сварки.
- Сварка короткой дугой.
- Обеспечить тщательную заварку кратера.
- Межпроходная температура +150°С.
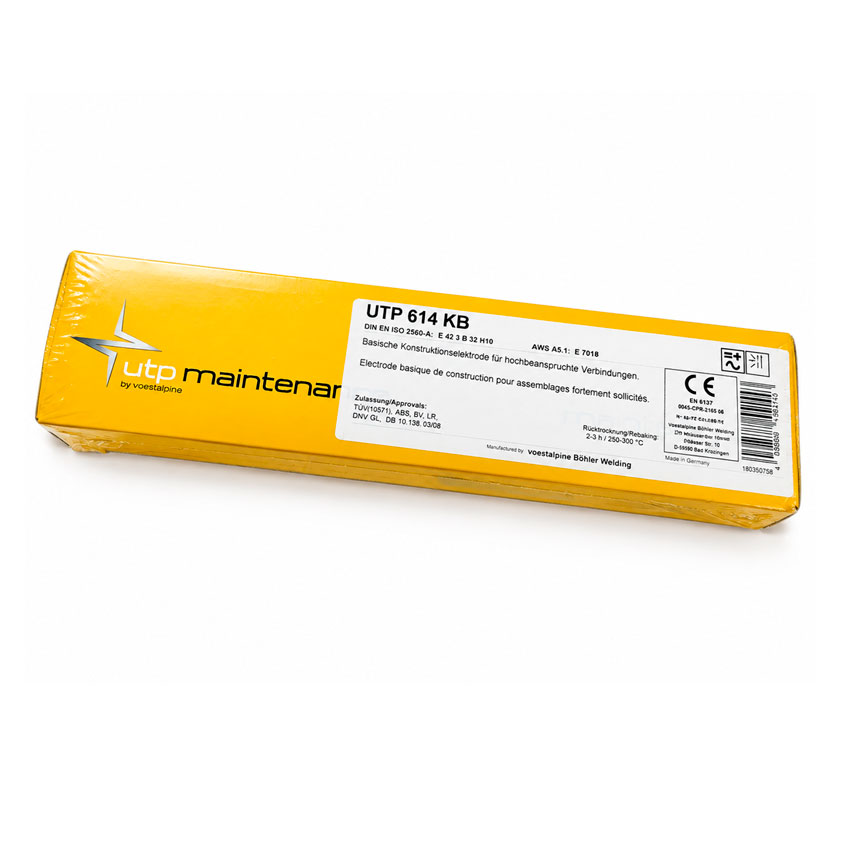
- Прокалка электродов проводится в течение 2-3 часов при температуре 250-300°С.
Позиции сварки:
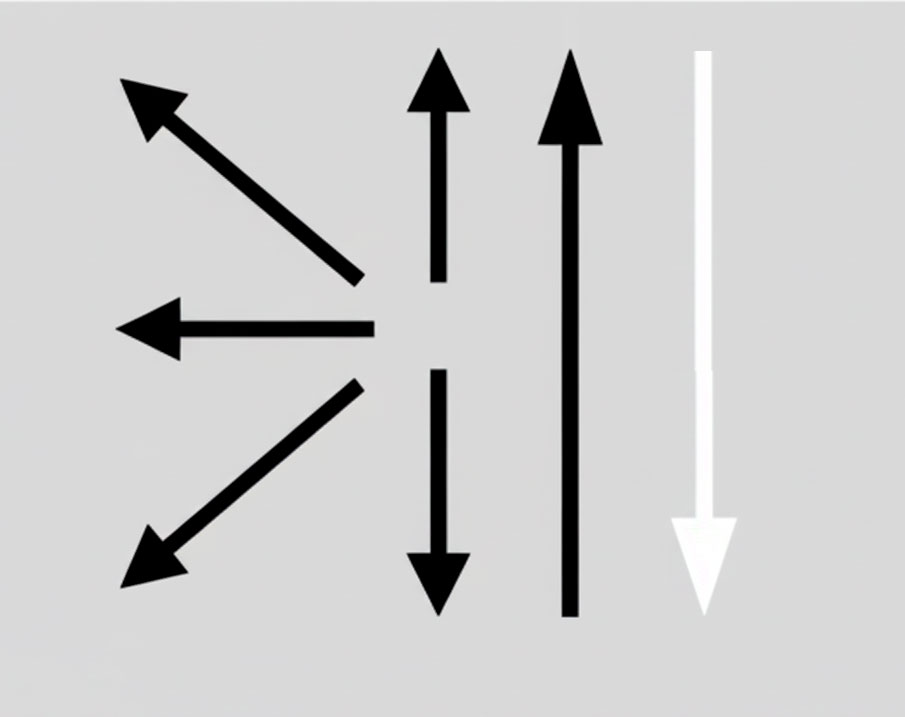
Пространственные положения: PA, PB, PC, PE, PF (все положения).
Род тока: Постоянный ток обратной полярности (DC+).
Диаметры и вес упаковки:
| Диаметр электрода, мм | Длина, мм | Сила тока, А | Вес упаковки, кг |
|---|---|---|---|
| 2,0 | 250 | 35-50 | — |
| 2,5 | 300 | 50-70 | — |
| 3,2 | 300 | 70-95 | — |
| 4,0 | 350 | 90-120 | — |
| 5,0 | 400 | 120-160 | — |
Купить электроды UTP 068 HH в AMITECH
В интернет-магазине компании AMITECH вы можете купить электроды UTP 068 HH с доставкой по всей России. Наши специалисты расскажут обо всех особенностях товара, помогут оформить заказ и выбрать наиболее подходящий способ получения. Оплата заказа возможна по наличному и безналичному расчёту.
Звоните:
+7 (812) 643-46-87
+7 (812) 643-46-88
* Характеристики электродов могут незначительно отличаться от описания в зависимости от партии производителя. Для точной информации свяжитесь с менеджером.

Отзывы
Отзывов пока нет.