


Описание
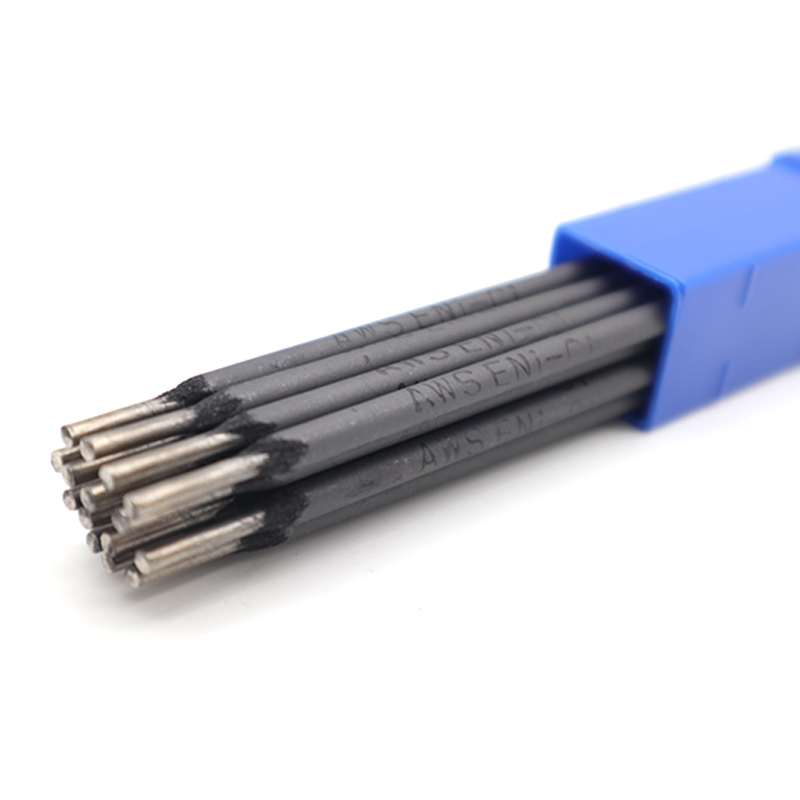
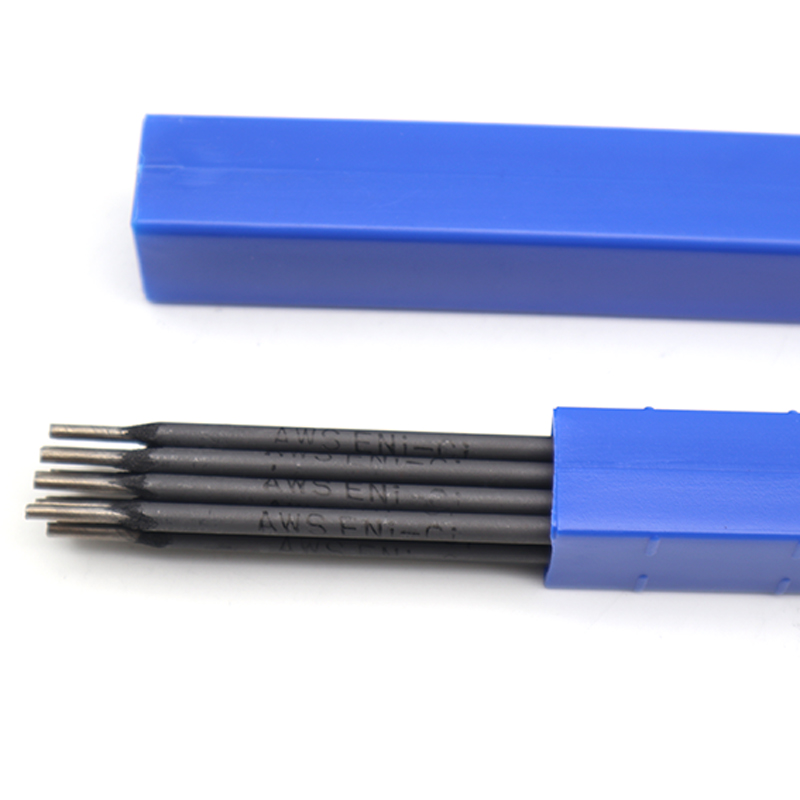
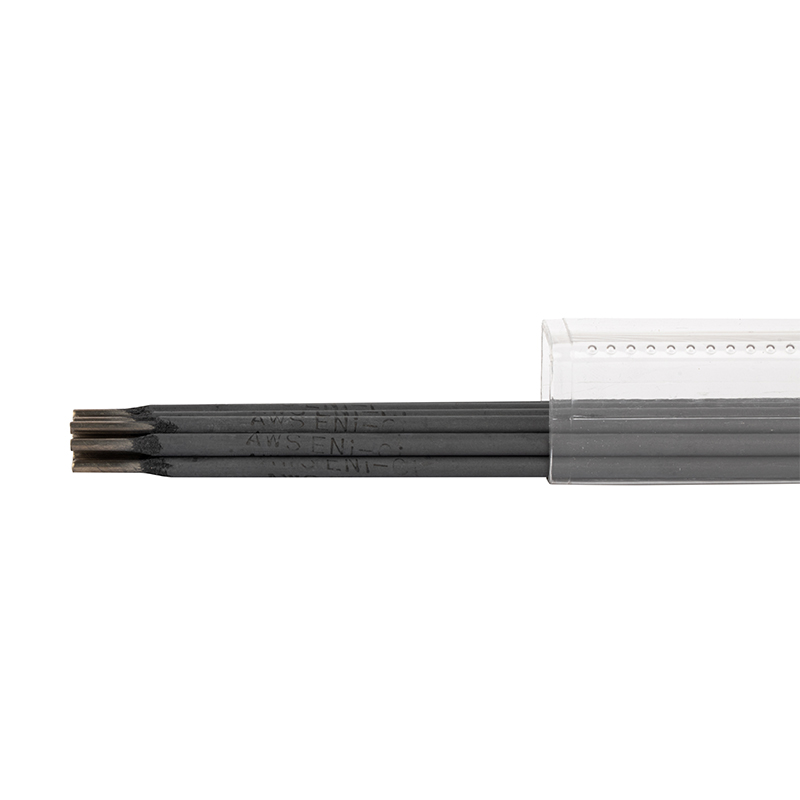
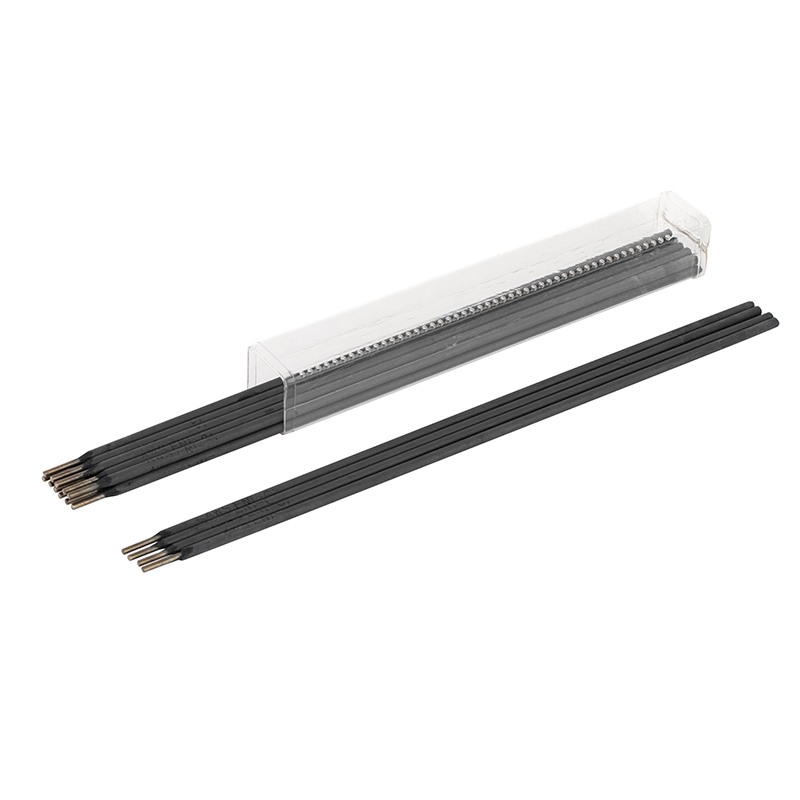
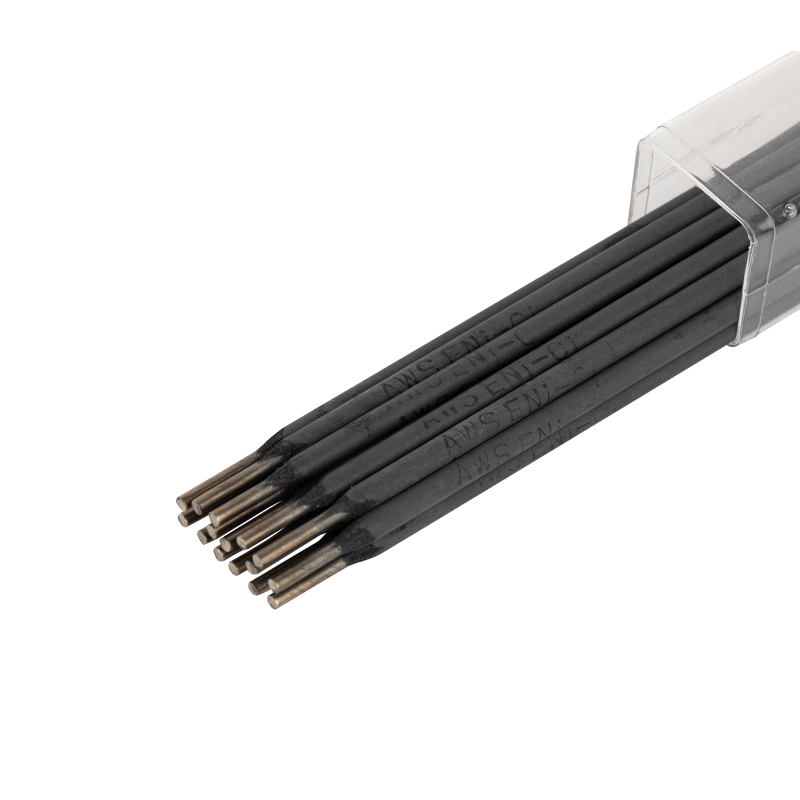
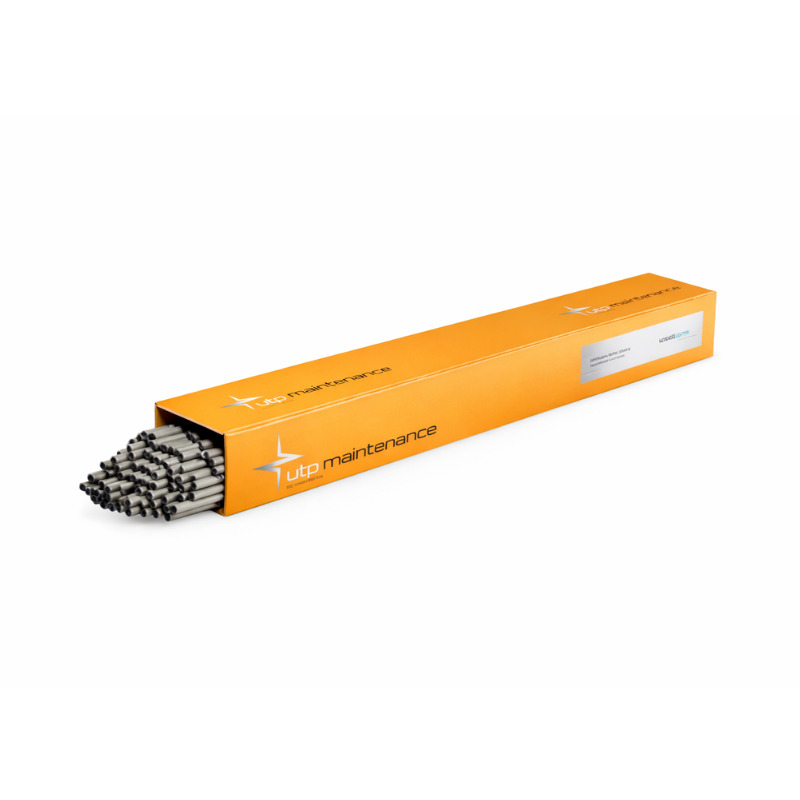
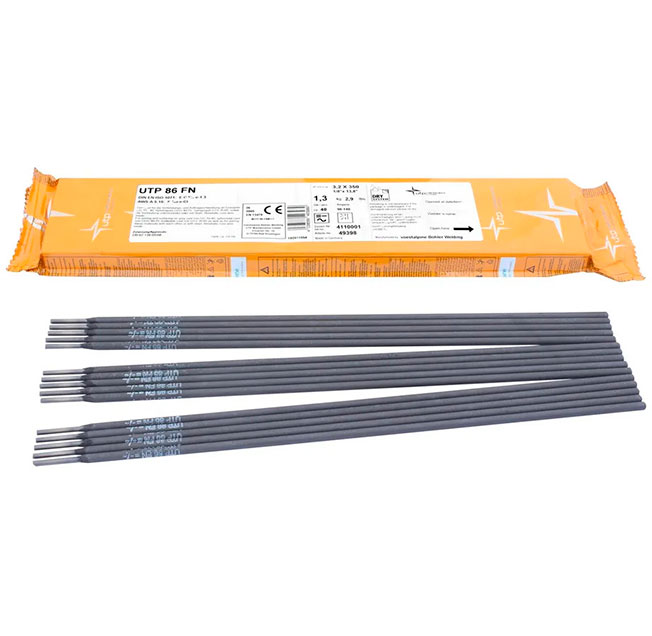
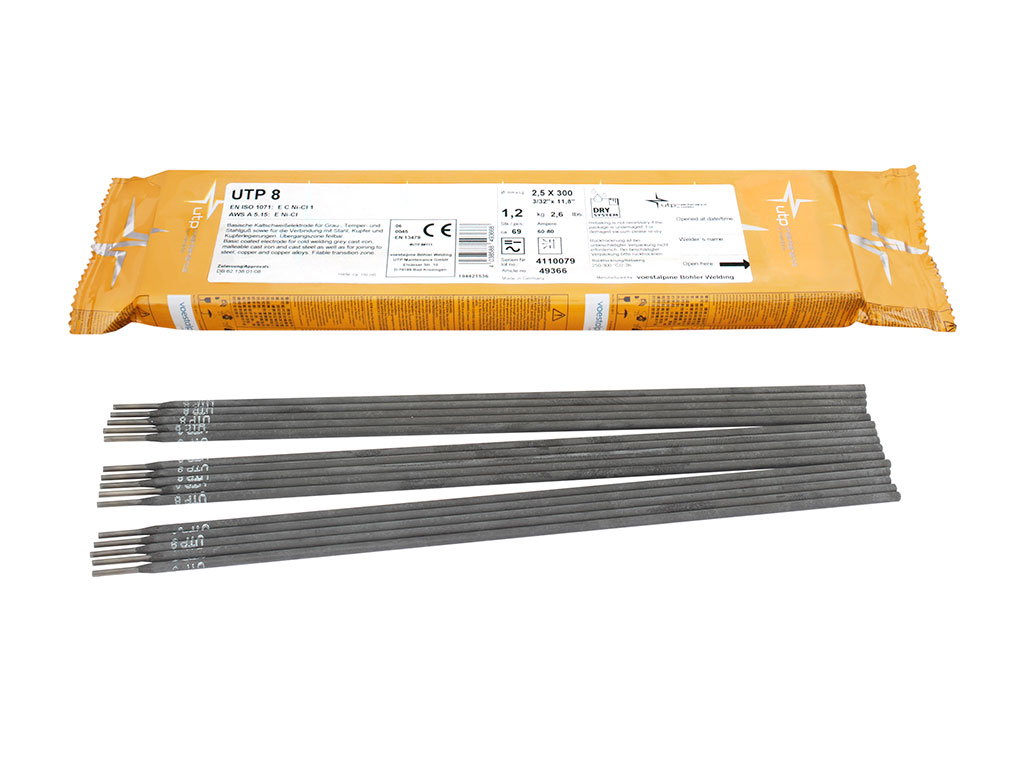
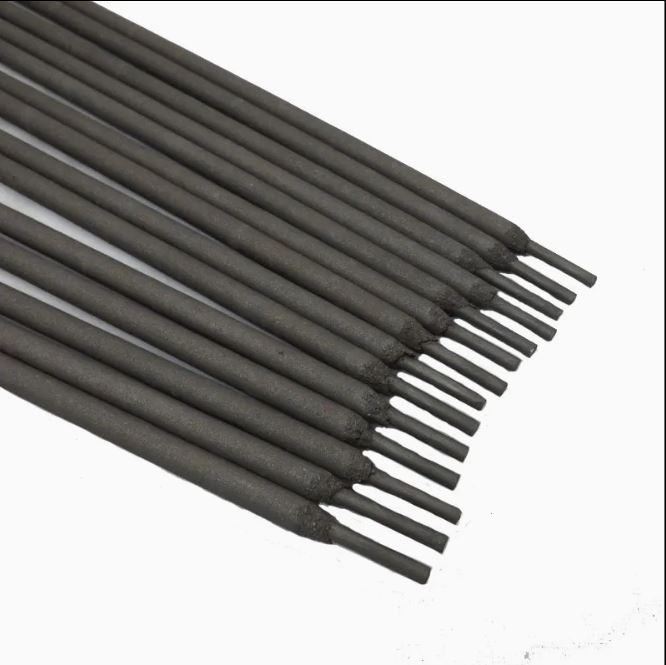
CHINA ENi-C1 — никелевый электрод с графитовой обмазкой, специально разработанный для холодной сварки и наплавки чугуна без предварительного подогрева. Электрод обеспечивает высокую пластичность наплавленного металла, что позволяет избежать образования трещин в зоне термического влияния даже при работе с толстостенными отливками. Благодаря стабильному горению дуги на минимальных токах, он идеально подходит для заварки дефектов литья, ремонта корпусов редукторов, блоков цилиндров и других ответственных чугунных деталей.
ENi-C1 предназначен не только для соединения серых и ковких чугунов между собой, но и для их сварки с конструкционными сталями, медью и медными сплавами. Это делает электрод универсальным инструментом для ремонтных работ в машиностроении и металлургии. Графитовое покрытие обеспечивает мягкое введение тепла в изделие, минимизируя риск отбеливания чугуна и сохраняя его обрабатываемость после сварки.
Преимущества:
- Высокая пластичность шва: наплавленный металл обладает отличной способностью к деформации без разрушения, что критически важно для компенсации усадочных напряжений при холодной сварке чугуна.
- Универсальность применения: подходит для сварки разнородных соединений (чугун + сталь, чугун + медь), а также для плакирования поверхностей и выполнения корневых проходов в трубопроводах.
- Стабильность процесса: графитовая обмазка гарантирует устойчивое горение дуги во всех пространственных положениях (кроме вертикального «на спуск») и легкое отделение шлака, обеспечивая чистый и аккуратный шов.
Классификация:
- AWS A5.15: ENi-C1
- ASME SFA 5.15: ENi-C1
- GB/T: EZNi-1
Химический состав наплавленного металла, %
| C | Si | Mn | Fe | Ni | Другие |
|---|---|---|---|---|---|
| ≤ 2,0 | ≤ 2,5 | ≤ 1,0 | ≤ 8,0 | ≥ 90 | ≤ 1,0 |
Указания по сварке:
- Для толстостенных деталей необходимо использовать U-образную или двойную U-образную разделку.
- Удалять литейную корку в зоне сварки с двух сторон до чистого металла.
- Сварку производить на короткой дуге, держа электрод перпендикулярно поверхности.
- При наплавке тонкого буферного слоя допускаются колебания электрода, но не более двух его диаметров.
- Для предотвращения перегрева выполнять сварку короткими участками (длиной не более 10 диаметров электрода).
- Сразу после сварки короткого участка необходимо удалить шлак и проковать шов для снятия напряжений.
- Повторный поджиг осуществлять на шве, ни в коем случае не на основном металле.
- Избегать больших концентраторов напряжений в конструкции шва.
Позиции сварки:
Пространственные положения: PA, PB, PC, PE, PF (все, кроме вертикального «на спуск»).
Род тока: Постоянный ток прямой полярности (DC-) или переменный ток (AC).
Диаметры и вес упаковки:
| Диаметр электрода, мм | Длина, мм | Сила тока, А | Вес упаковки, кг |
|---|---|---|---|
| 2,5 | 350 | 65-90 | — |
| 3,2 | 350 | 90-110 | — |
| 4,0 | 350 | 120-150 | — |
* Точный вес упаковки уточняйте у менеджера, так как в техническом паспорте данные отсутствуют.
Купить электроды CHINA ENi-C1
В интернет-магазине компании AMITECH вы можете купить электроды CHINA ENi-C1 доставкой по всей России. Наши специалисты расскажут обо всех особенностях товара, помогут оформить заказ и выбрать наиболее подходящий способ получения. Оплата заказа возможна по наличному и безналичному расчёту.
Звоните:
+7 (812) 643-46-87
+7 (812) 643-46-88
* Характеристики электродов могут незначительно отличаться от описания в зависимости от партии производителя. Для точной информации свяжитесь с менеджером.

Отзывы
Отзывов пока нет.