


Описание
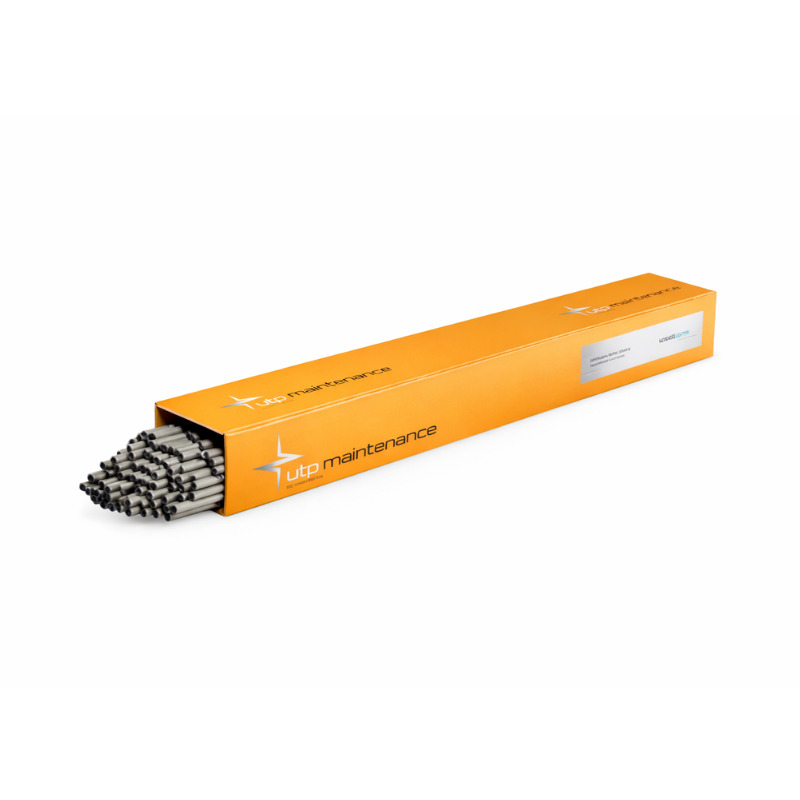
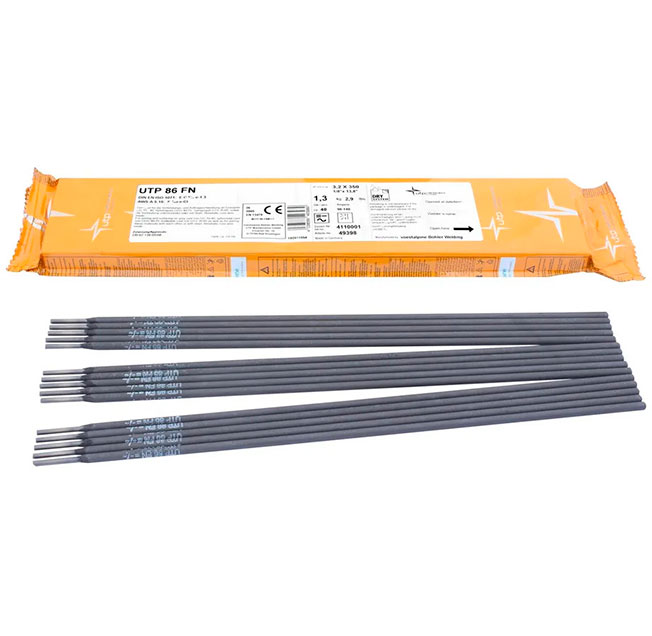
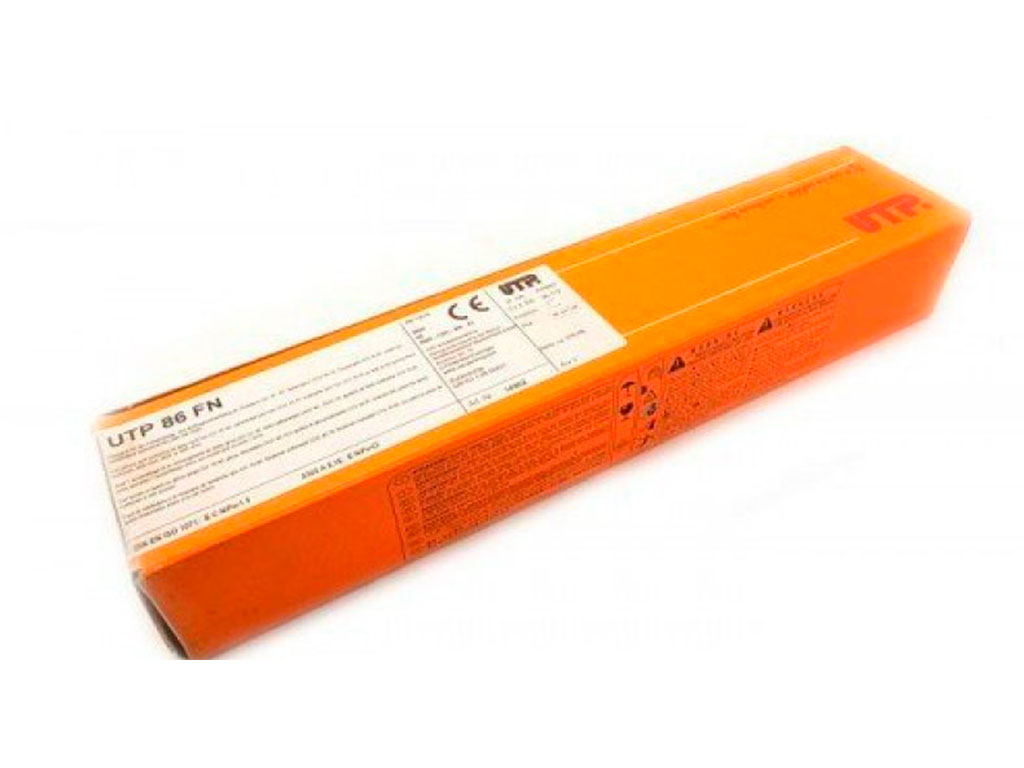
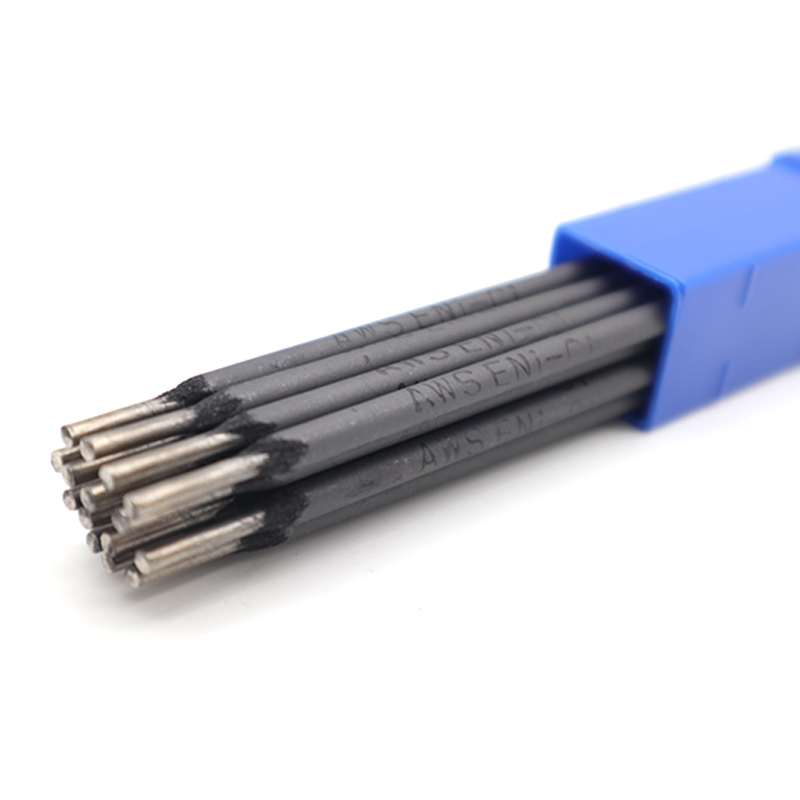
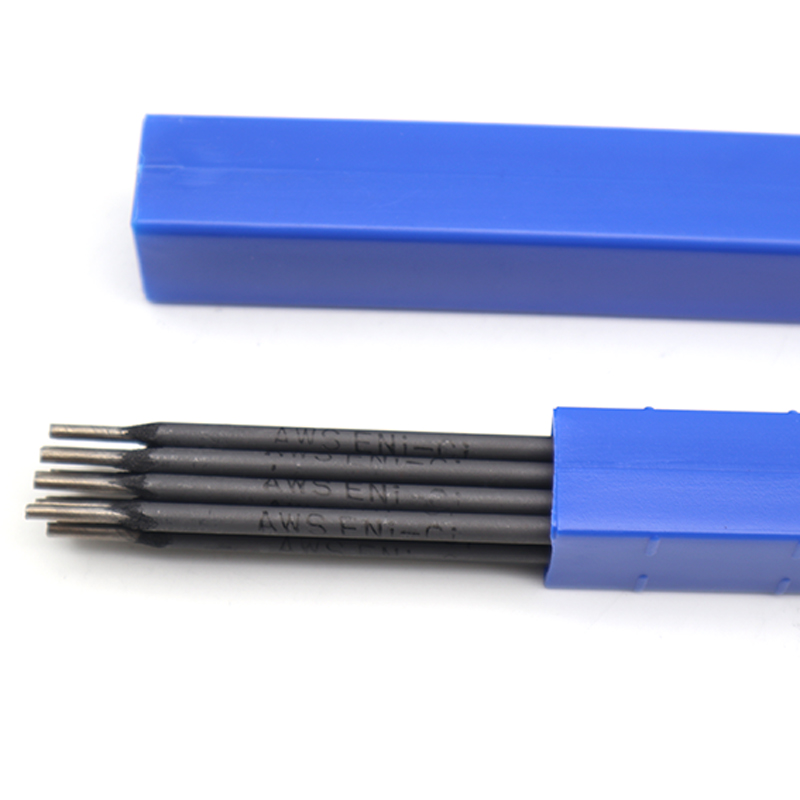
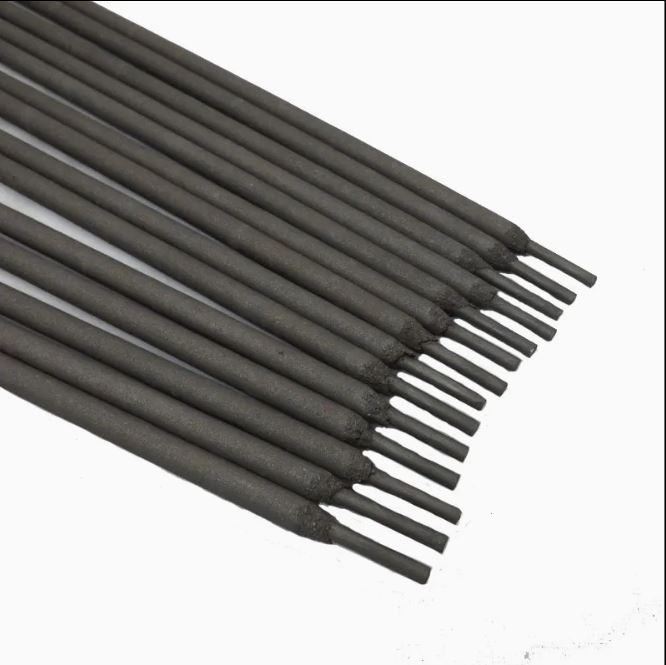
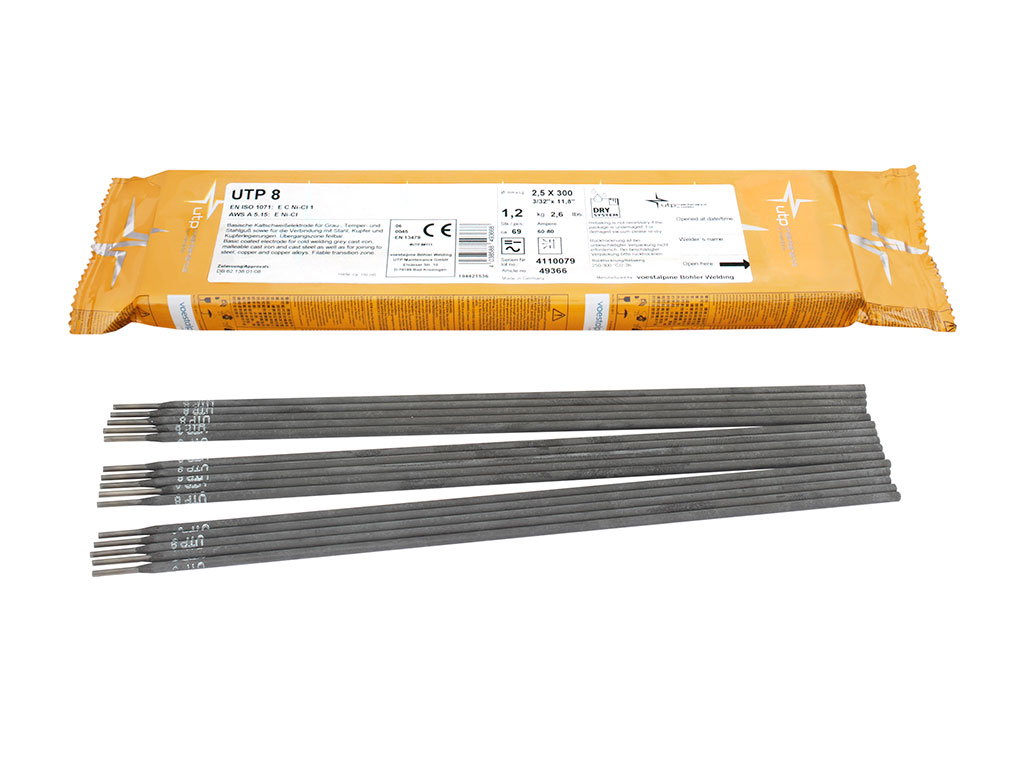
UTP 86 FN — высокопроизводительный ферроникелевый электрод с биметаллическим сердечником и графитовой обмазкой, предназначенный для сварки и наплавки всех типов чугуна. Электрод обладает отличными сварочно-технологическими характеристиками: стабильной дугой, плоской поверхностью шва без подрезов и высокой трещиностойкостью наплавленного металла. Благодаря уникальной конструкции с биметаллическим сердечником, UTP 86 FN способен работать на повышенных токах без перегрева электрода, что обеспечивает высокий коэффициент наплавки и производительность.
Электрод особенно рекомендуется для сварки угловых стыков, например, при сварке и приварке фланцев и патрубков из чугуна с шаровидным графитом. UTP 86 FN предназначен для сварки чугунов с пластинчатым графитом (EN GJL 100 – EN GJL 400), чугунов с шаровидным графитом (EN GJS 400 – EN GJS 700), ковких чугунов (EN GJMB 350 – EN GJMB 650), а также всех указанных чугунов между собой и со сталью. Наплавленный металл легко подвергается механической обработке.
Преимущества:
- Высокая производительность: биметаллический сердечник позволяет работать на повышенных токах без перегрева электрода, обеспечивая высокий коэффициент наплавки и скорость выполнения работ, что особенно важно при серийном производстве и ремонте чугунных деталей.
- Превосходное качество шва: стабильная дуга, плоская поверхность шва без подрезов и отличная трещиностойкость наплавленного металла гарантируют надежные сварные соединения, которые легко подвергаются механической обработке.
- Универсальность применения: электрод подходит для сварки всех типов чугуна (серого, высокопрочного с шаровидным графитом, ковкого) между собой и со сталью, что делает его незаменимым в ремонтном производстве и машиностроении.
Химический состав наплавленного металла, %
| C | Fe | Ni |
|---|---|---|
| 1,2 | 45,0 | Ост. |
Механические свойства наплавленного металла:
| Предел текучести Rp0,2, МПа | Твёрдость, HB |
|---|---|
| ~ 340 | ~ 220 |
Указания по сварке:
- Перед сваркой необходимо удалить литейную корку.
- Электрод при сварке держать перпендикулярно свариваемой поверхности, сварка короткой дугой.
- Сварку предпочтительнее проводить на постоянном токе прямой полярности или на переменном токе.
- При сварке на прямой полярности отмечается высокое проплавление (преимущественно угловых швов).
- Сварка во всех пространственных положениях проводится преимущественно на переменном токе.
- Для предотвращения возникновения разгрузочных трещин рекомендуется проковка сварного шва.
Позиции сварки:
Пространственные положения: Все положения, кроме вертикального «сверху вниз».
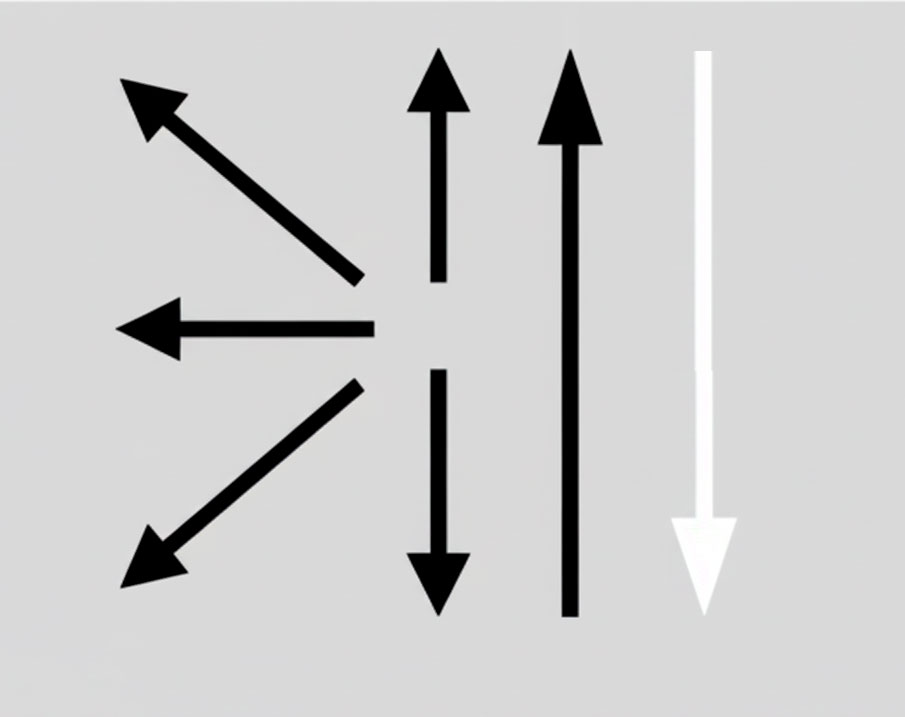
Род тока: Постоянный ток прямой полярности (DC-) или переменный ток (AC).
Диаметры и вес упаковки:
| Диаметр электрода, мм | Длина, мм | Сила тока, А | Вес упаковки, кг |
|---|---|---|---|
| 2,5 | 300 | 50-70 | 1,0 / 4,5 |
| 3,2 | 350 | 70-100 | 1,0 / 5,6 |
| 4,0 | 350 | 100-130 | 1,0 / 5,2 |
Купить электроды UTP 86 FN в AMITECH
В интернет-магазине компании AMITECH вы можете купить электроды UTP 86 FN с доставкой по всей России. Наши специалисты расскажут обо всех особенностях товара, помогут оформить заказ и выбрать наиболее подходящий способ получения. Оплата заказа возможна по наличному и безналичному расчёту.
Звоните:
+7 (812) 643-46-87
+7 (812) 643-46-88
* Характеристики электродов могут незначительно отличаться от описания в зависимости от партии производителя. Для точной информации свяжитесь с менеджером.

Отзывы
Отзывов пока нет.