


Описание
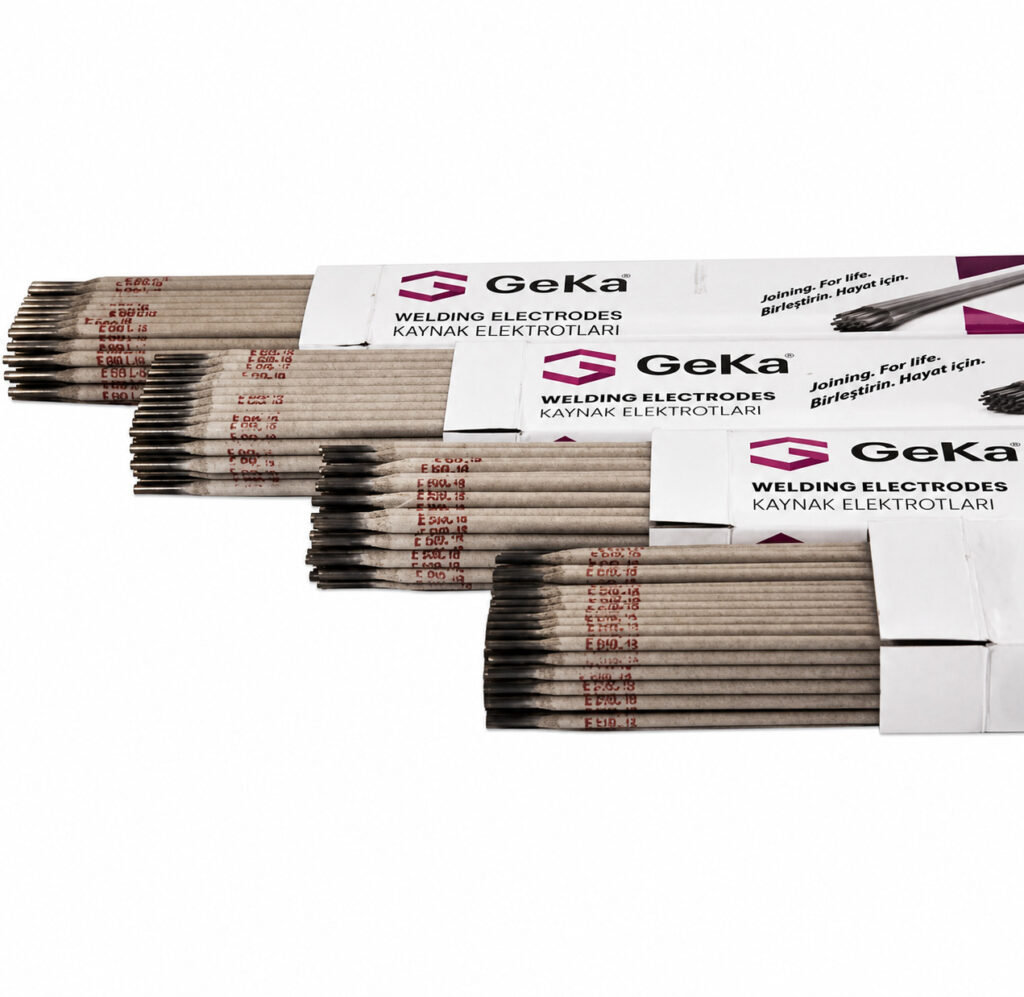
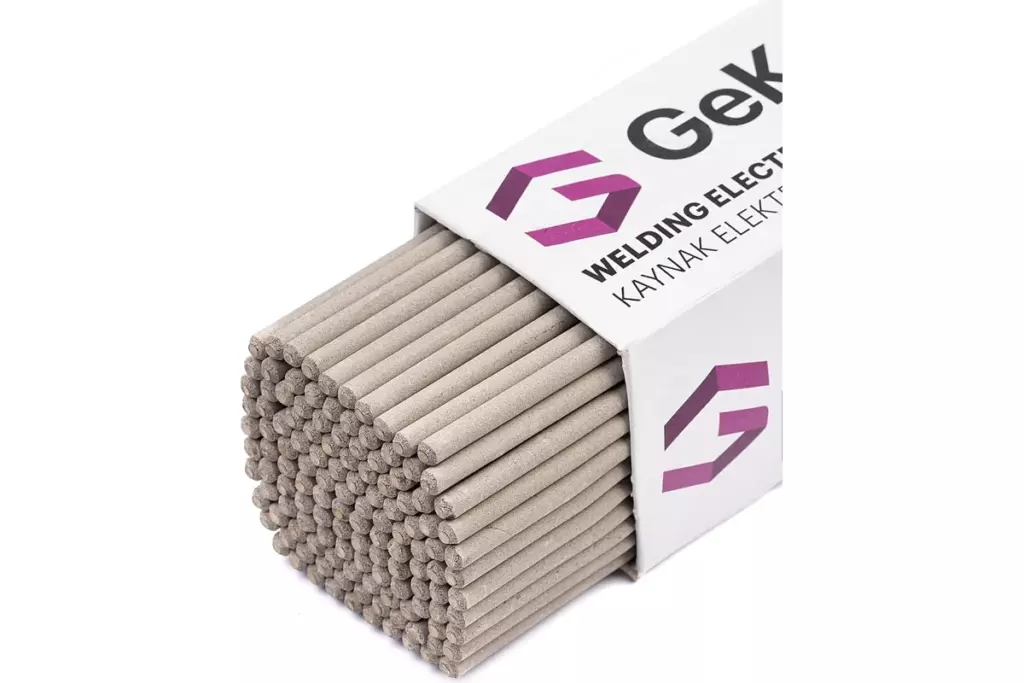
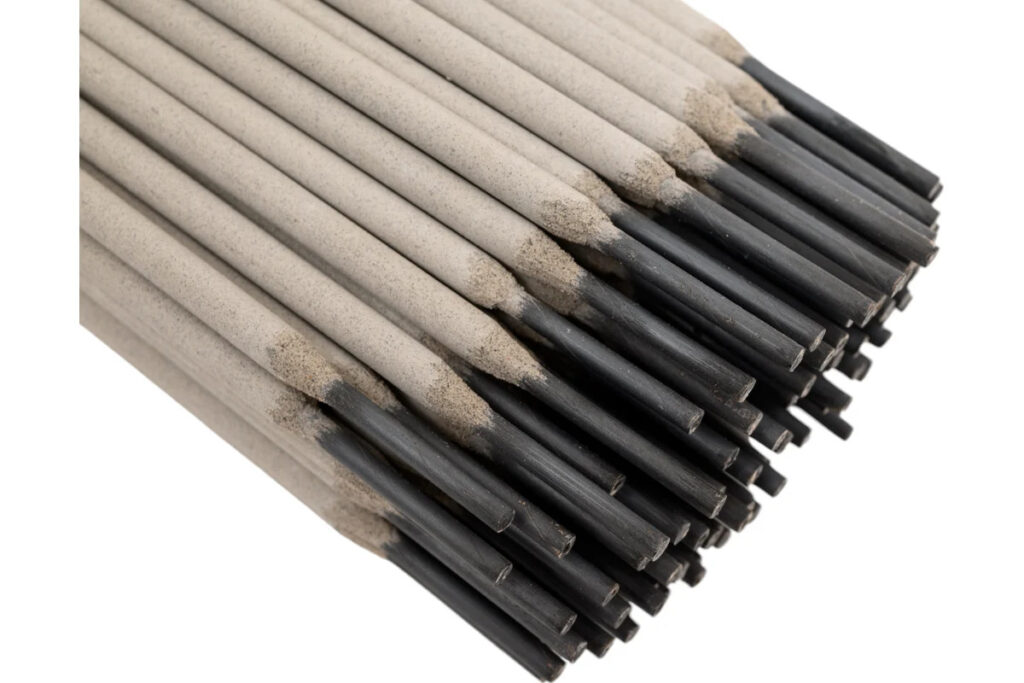
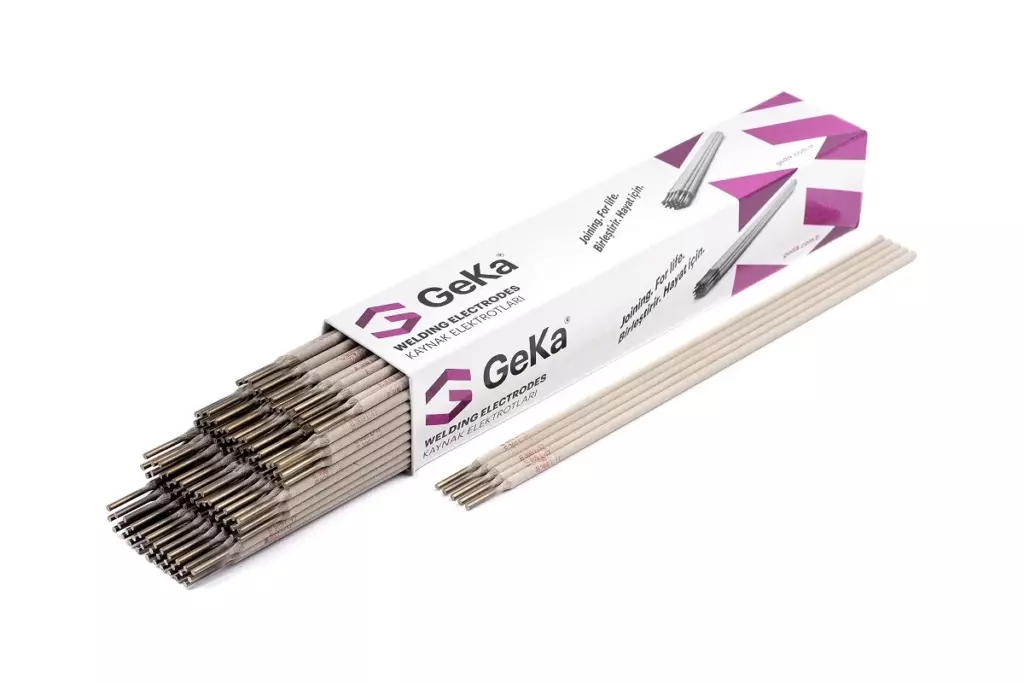
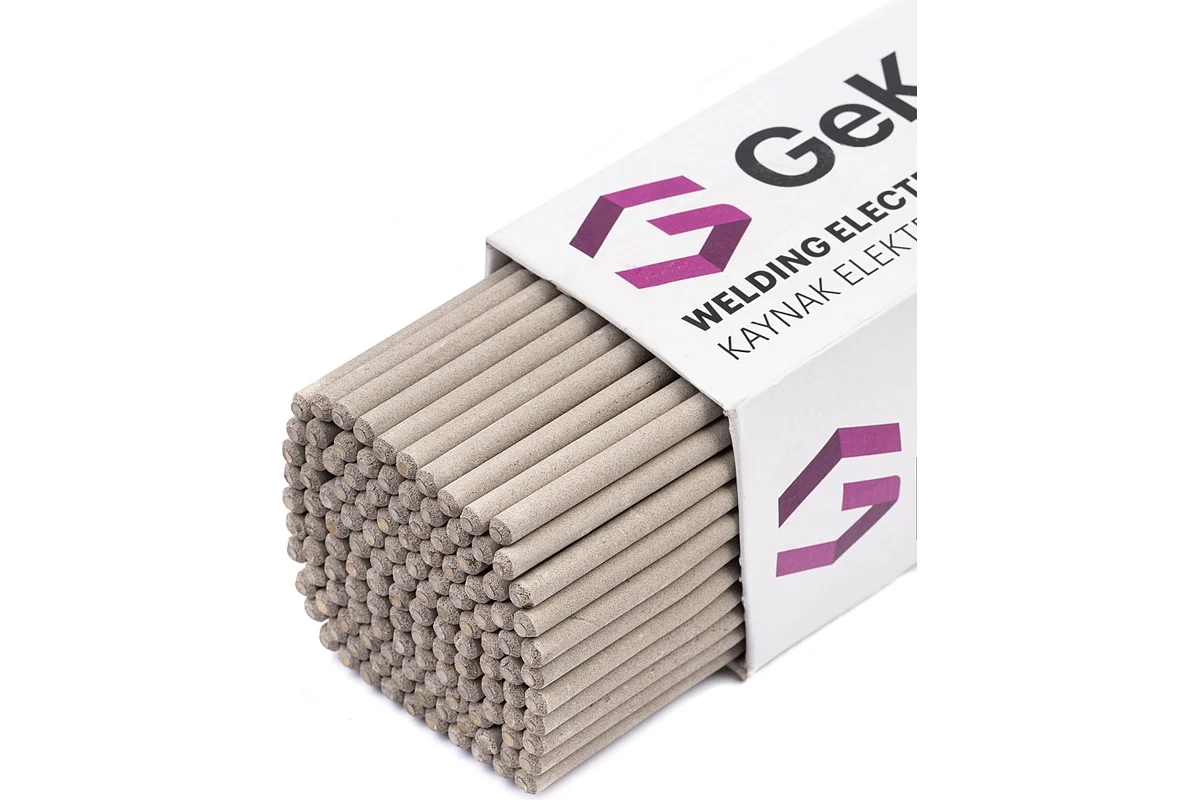
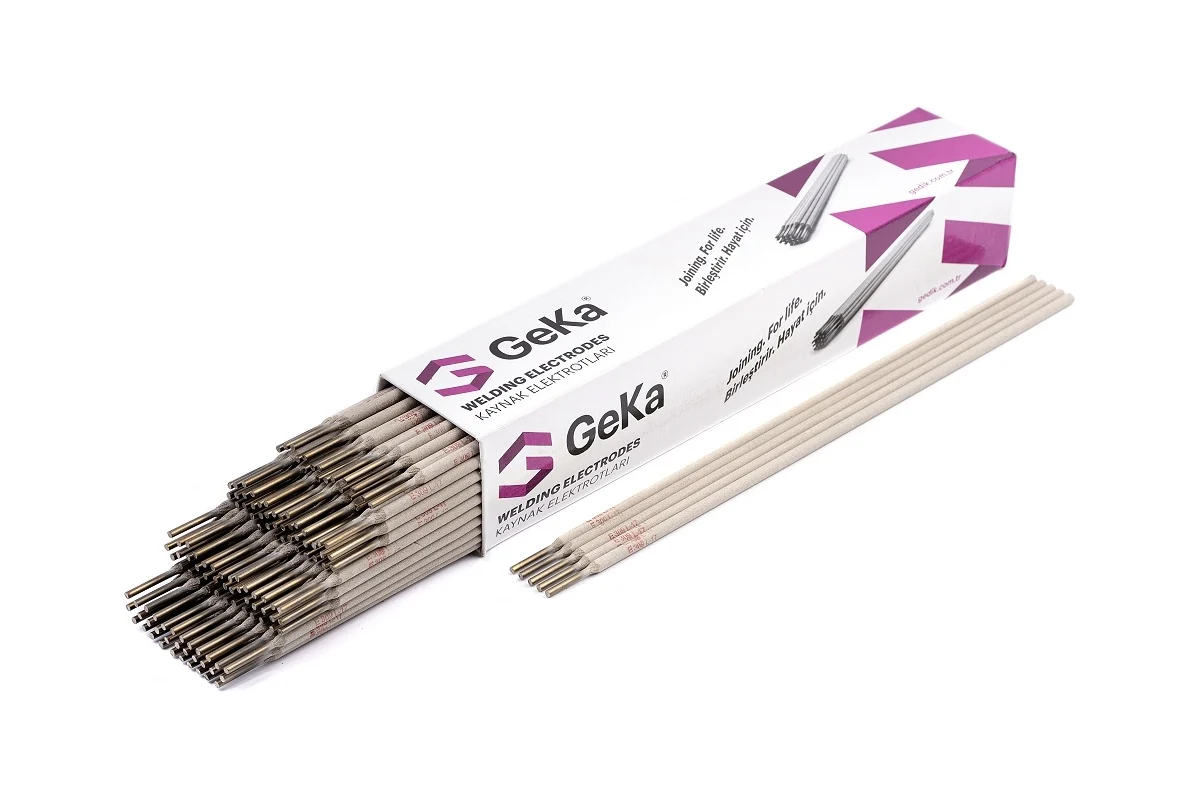
GEKA ELHARD 63 — высокопроизводительный электрод с основным покрытием для наплавки слоев с исключительной износостойкостью. Электрод обеспечивает высокую стойкость наплавленного металла к абразивному износу, вызываемому истиранием крупными твердыми минералами, что делает его незаменимым для восстановления деталей горнодобывающего, цементного и углеобогатительного оборудования. Микроструктура наплавленного слоя содержит высококонцентрированный карбид хрома, обеспечивающий твердость 60-64 HRC.
Благодаря высокому коэффициенту наплавки (~220%) электрод GEKA ELHARD 63 отличается высокой производительностью и экономической эффективностью. Легко управляемая сварочная дуга и хорошо контролируемая ванна обеспечивают отличное качество наплавки даже в сложных условиях эксплуатации. Электрод идеально подходит для наплавки и ремонта деталей, подвергающихся интенсивному абразивному воздействию в различных отраслях промышленности.
Преимущества:
- Исключительная износостойкость: наплавленный металл с твердостью 60-64 HRC и высоким содержанием карбида хрома (34%) обеспечивает превосходную стойкость к абразивному износу, вызванному истиранием крупными твердыми минералами, что значительно продлевает срок службы восстановленных деталей.
- Высокая производительность: коэффициент наплавки около 220% обеспечивает высокую скорость восстановления деталей и экономическую эффективность работ, что особенно важно при ремонте крупногабаритного оборудования в горнодобывающей, цементной и угольной промышленности.
- Отличные сварочно-технологические свойства: легко управляемая сварочная дуга и хорошо контролируемая сварочная ванна обеспечивают высокое качество наплавки, легкое управление процессом и минимизацию дефектов даже при работе в сложных пространственных положениях.
Химический состав наплавленного металла, %
| C | Mn | Si | Cr |
|---|---|---|---|
| 4,5 | 0,5 | 1,0 | 34,0 |
Механические свойства наплавленного слоя:
| Твердость, HRC |
|---|
| 60 — 64 |
Указания по сварке:
- Электрод предназначен для наплавки и ремонта деталей, подвергающихся интенсивному абразивному износу.
- Перед наплавкой необходимо тщательно очистить поверхность от загрязнений, масла и окалины.
- Рекомендуется предварительный подогрев деталей до 200-300°C для предотвращения образования трещин.
- Наплавку следует производить короткой дугой с минимальным перегревом основного металла.
- При многослойной наплавке межслойная температура не должна превышать 300°C.
- После наплавки рекомендуется медленное охлаждение для снятия внутренних напряжений.
Позиции сварки:
Пространственные положения: Нижнее (PA) и горизонтальное на вертикальной плоскости / угловое (PB)
(Примечание: электроды для твердой наплавки с высоким коэффициентом перехода металла, как правило, не рекомендуются для вертикальной или потолочной сварки из-за особенностей формирования шлаковой корки и гравитационного стекания расплава)
Род тока: Переменный ток или постоянный ток.
Купить электроды GEKA ELHARD 63 в AMITECH
В интернет-магазине компании AMITECH вы можете купить электроды GEKA ELHARD 63 с доставкой по всей России. Наши специалисты расскажут обо всех особенностях товара, помогут оформить заказ и выбрать наиболее подходящий способ получения. Оплата заказа возможна по наличному и безналичному расчёту.
Звоните:
+7 (812) 643-46-87
+7 (812) 643-46-88
* Характеристики электродов могут незначительно отличаться от описания в зависимости от партии производителя. Для точной информации свяжитесь с менеджером.