


Описание
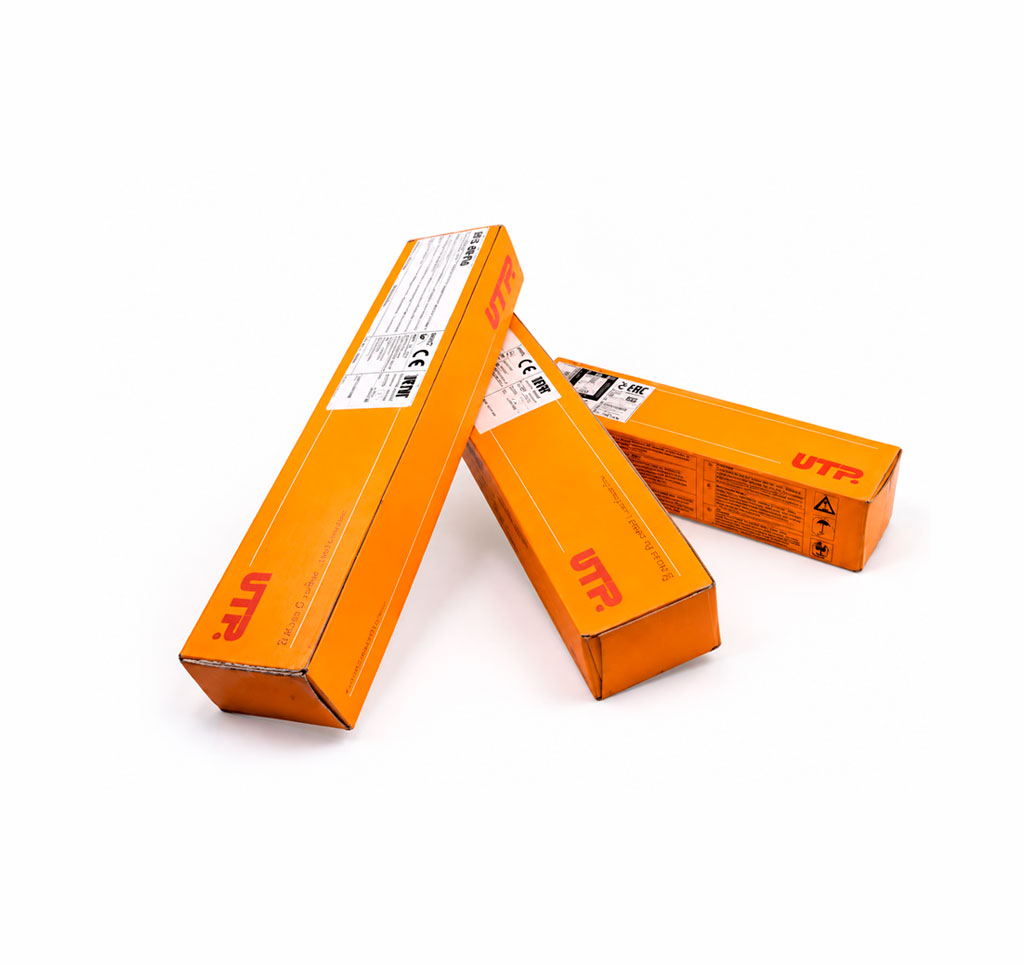
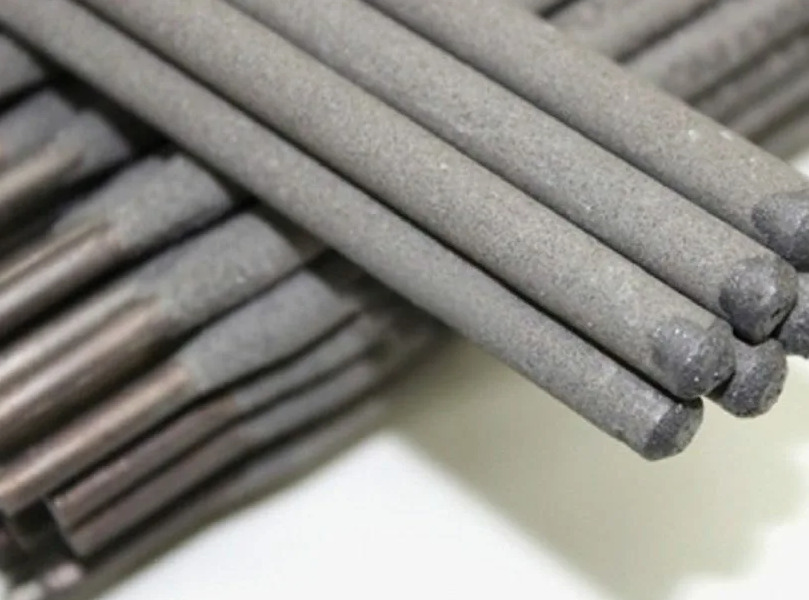
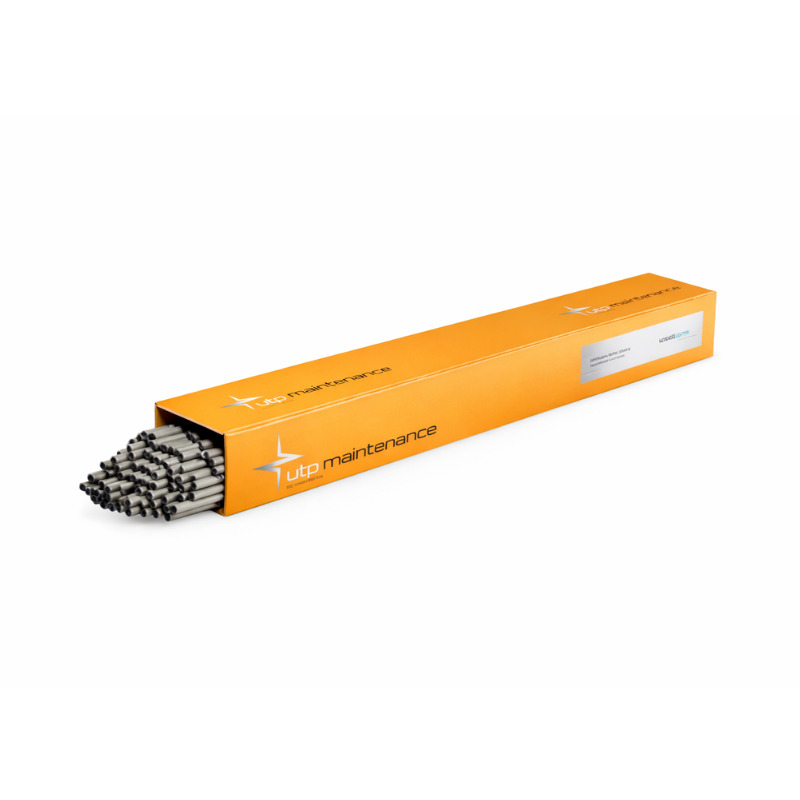
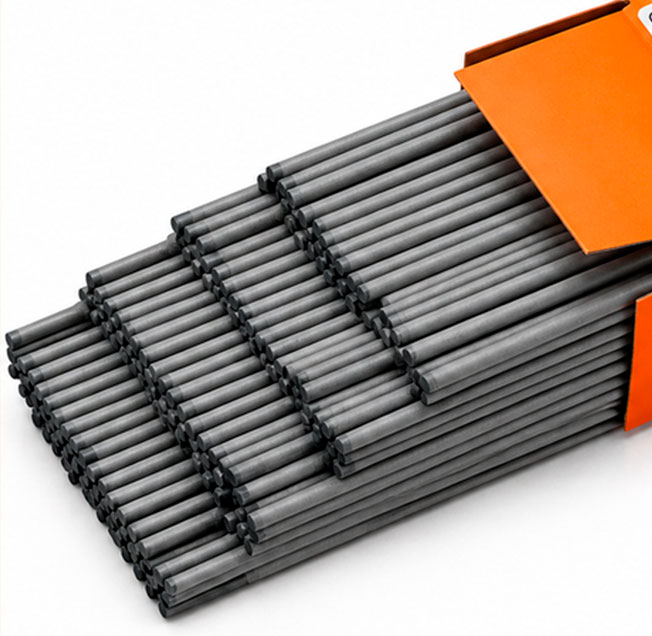
UTP DUR 350 — специализированный электрод для наплавки, ремонта и восстановления поверхностей, подвергающихся интенсивным сдавливающим, ударным нагрузкам и трению металла о металл. Электрод предназначен для наплавки низколегированных и углеродистых сталей, обеспечивая высокую стойкость к образованию трещин и возможность последующей механической обработки наплавленного слоя.
Благодаря оптимальному сочетанию твердости (около 370 HB) и пластичности, UTP DUR 350 идеально подходит для создания износостойких покрытий средней твердости на деталях ходовой части тракторов, гусеничной технике, валах, зубчатых барабанах, звеньях гусеничных цепей, опорных катках, шкивах, осях, автосцепках, ребордах колес, рельсах и направляющих. Коэффициент перехода металла в шов составляет 125%, что обеспечивает высокую производительность наплавки.
Преимущества:
- Высокая стойкость к трещинообразованию: наплавленный металл обладает исключительной устойчивостью к образованию трещин даже при высоких ударных и сдавливающих нагрузках, что продлевает срок службы восстановленных деталей.
- Отличная обрабатываемость: наплавленный слой поддается механической обработке (точению, фрезерованию, шлифованию), что позволяет точно восстанавливать геометрические размеры изношенных деталей до требуемых допусков.
- Универсальность применения: электрод эффективно работает на различных типах сталей (низколегированных, углеродистых, высокопрочных) и подходит для наплавки широкого спектра деталей — от гусеничных цепей до рельсов и направляющих, обеспечивая твердость до 420 HB на углеродистых сталях.
Химический состав наплавленного металла, %
| C | Si | Mn | Cr | Fe |
|---|---|---|---|---|
| 0,2 | 1,2 | 1,4 | 1,8 | Основа |
Механические свойства наплавленного металла:
| Твердость наплавленного металла | Твердость 1-го слоя на стали с C=0,5% |
|---|---|
| Около 370 HB | Около 420 HB |
Указания по сварке:
- Рабочая поверхность должна быть тщательно очищена от ржавчины, окалины и масла.
- Наилучшие результаты достигаются при зачистке поверхности в направлении наплавки (улучшается смачиваемость металла основы).
- Электрод держать перпендикулярно к поверхности, сварку вести короткой дугой.
- При наплавке на высокопрочные стали рекомендуется предварительный подогрев до 250-350°С.
- Наплавку при заполнении шва или восстановлении детали вести при минимальных токах.
- При многослойной наплавке проводить наплавку узкими валиками.
- При наплавке на больших площадях в один слой наплавку проводить с поперечными колебаниями электрода (амплитуда 2-3 диаметра сердечника).
- Прокалка электродов при температуре 300°С в течение 2 часов.
Позиции сварки:
Пространственные положения: Все положения, кроме вертикального сверху вниз и в потолок.
Род тока: Постоянный ток обратной полярности (DC+).
Диаметры и вес упаковки:
| Диаметр электрода, мм | Длина, мм | Сила тока, А | Вес упаковки, кг |
|---|---|---|---|
| 3,2 | 450 | 100-140 | 6,0 |
| 4,0 | 450 | 140-180 | 6,2 |
| 5,0 | 450 | 180-230 | 6,0 |
Купить электроды UTP DUR 350 в AMITECH
В интернет-магазине компании AMITECH вы можете купить электроды UTP DUR 350 с доставкой по всей России. Наши специалисты расскажут обо всех особенностях товара, помогут оформить заказ и выбрать наиболее подходящий способ получения. Оплата заказа возможна по наличному и безналичному расчёту.
Звоните:
+7 (812) 643-46-87
+7 (812) 643-46-88
*Характеристики электродов могут незначительно отличаться от описания в зависимости от партии производителя. Для точной информации свяжитесь с менеджером.

Отзывы
Отзывов пока нет.