


Описание
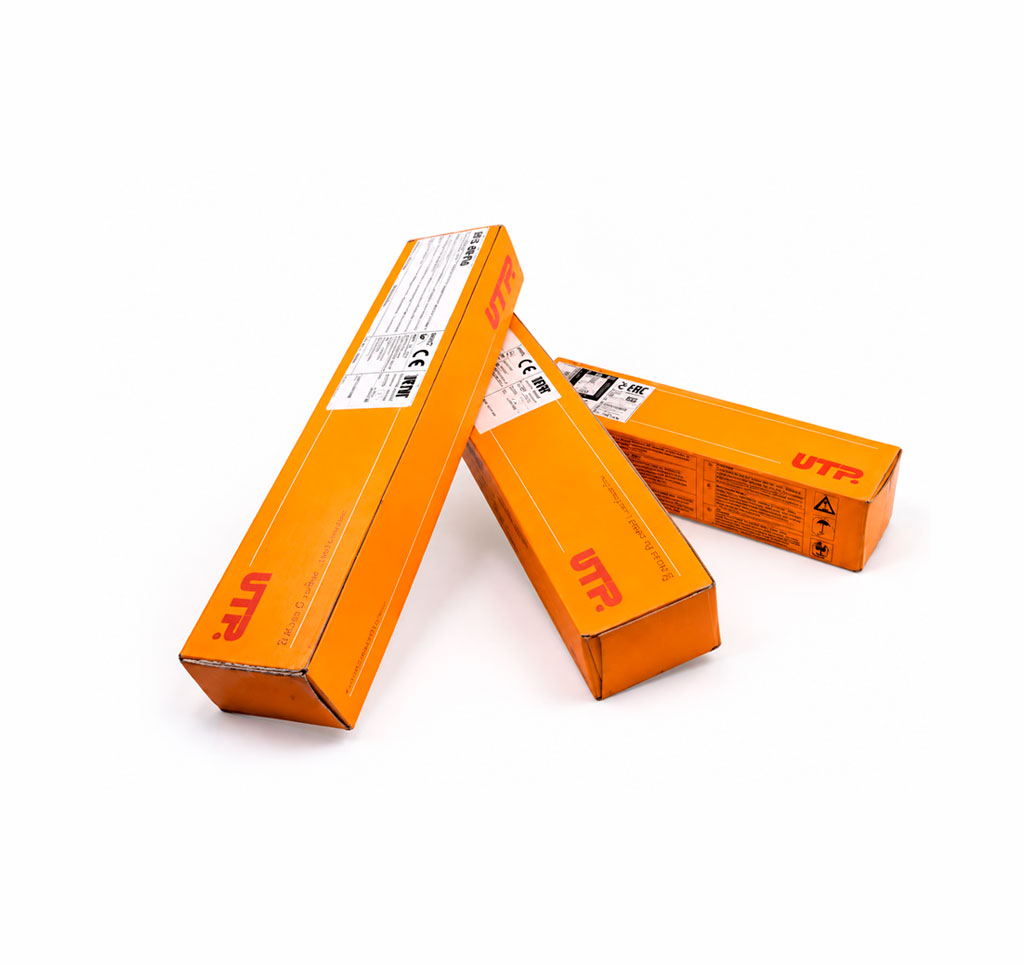
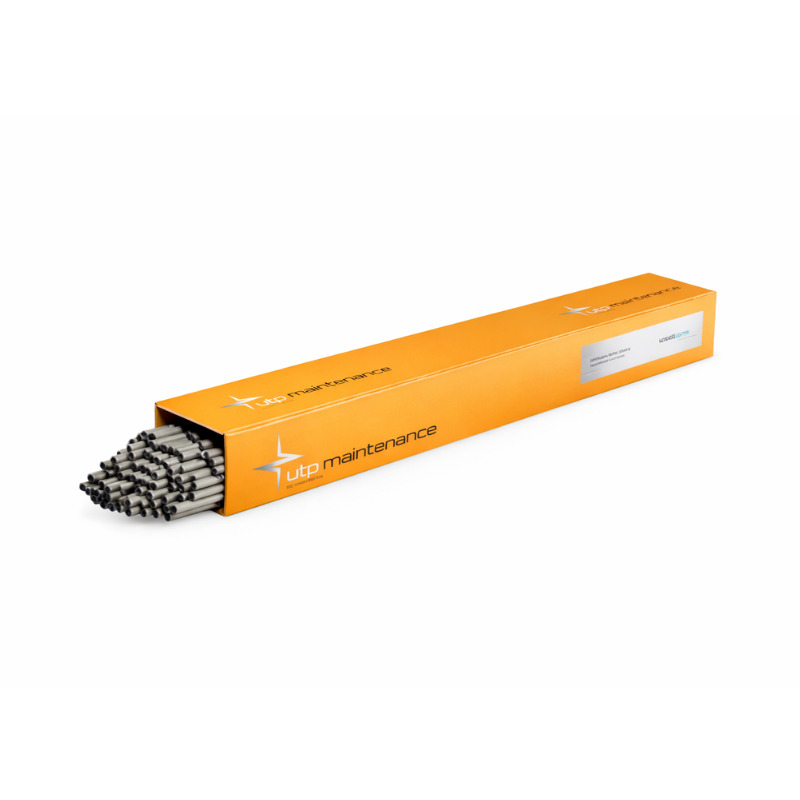
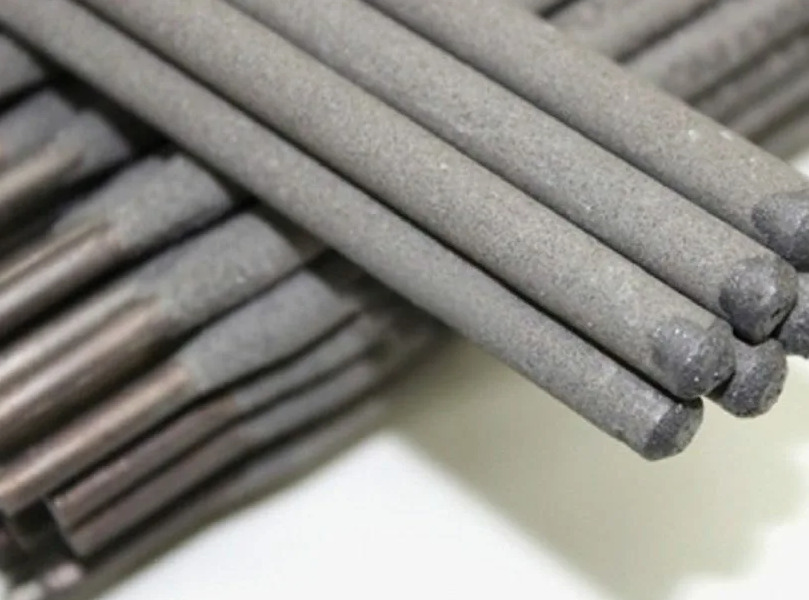
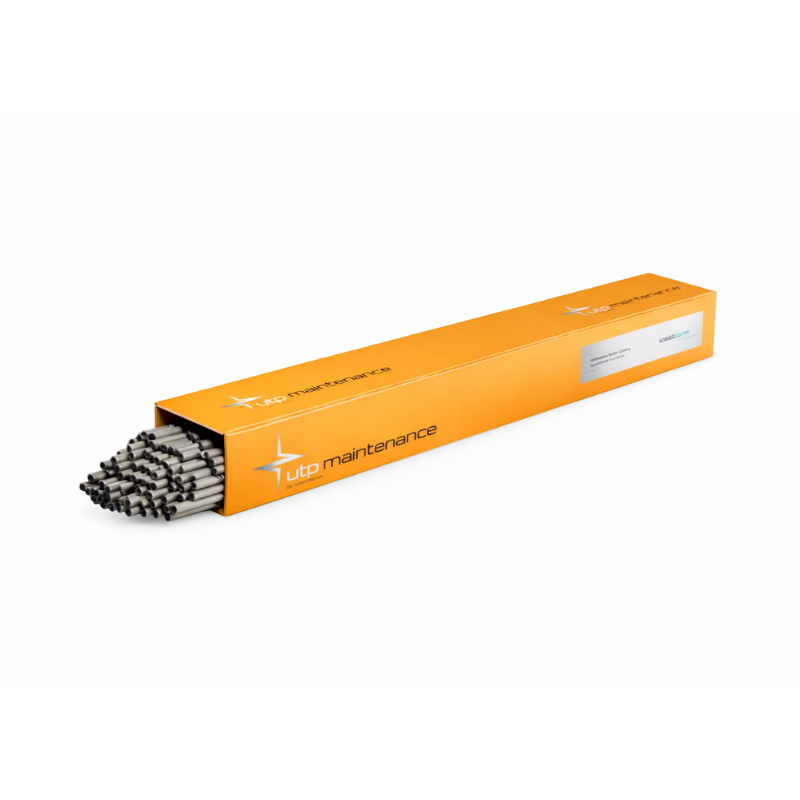
UTP DUR 600 — специализированный электрод с основным покрытием для износостойкой наплавки, разработанный для восстановления деталей, подвергающихся одновременному воздействию абразивного износа, ударных и сдавливающих нагрузок. Электрод обеспечивает формирование наплавленного металла с высокой твердостью (56-58 HRC) и отличной трещиностойкостью, что делает его идеальным выбором для ремонта и восстановления землеройной техники, камнедробильного оборудования и инструмента холодной резки.
Благодаря оптимизированному химическому составу с содержанием хрома 9%, наплавленный металл демонстрирует превосходную стойкость к абразивному износу при сохранении достаточной ударной вязкости. UTP DUR 600 универсален в применении: подходит для создания плакирующих слоев на сталях, литых сталях и высокомарганцовистых сталях, обеспечивая надежную защиту поверхностей в самых тяжелых условиях эксплуатации.
Преимущества:
- Высокая твердость и износостойкость: наплавленный металл достигает твердости 56-58 HRC в состоянии после сварки и до 60 HRC после закалки, что обеспечивает исключительную стойкость к абразивному износу в горнорудной промышленности и на карьерах.
- Отличная трещиностойкость: специальная рецептура покрытия и химический состав наплавленного металла минимизируют риск образования трещин даже при наплавке на толстостенные детали и высокопрочные стали, что подтверждается возможностью наплавки до 3-х слоев без промежуточной термообработки.
- Универсальность применения: электрод подходит для наплавки на широкий спектр материалов (конструкционные стали, литые стали, высокомарганцовистые стали), а также позволяет создавать буферные слои с последующей упрочняющей наплавкой, что расширяет область применения от зубьев ковшей до штампов холодной формовки.
Химический состав наплавленного металла, %
| C | Si | Mn | Cr | Fe |
|---|---|---|---|---|
| 0,5 | 2,3 | 0,4 | 9,0 | Основа |
Твердость наплавленного металла:
| Состояние | Твердость |
|---|---|
| Без термообработки (после наплавки) | 56-58 HRC |
| Полный отжиг (780-820°C/воздух) | Около 25 HRC |
| Закалка (1000-1050°C/масло) | Около 60 HRC |
| 1-й слой на высокомарганцовистой стали | Около 22 HRC |
| 2-й слой на высокомарганцовистой стали | Около 40 HRC |
Указания по сварке:
- Электрод держать перпендикулярно к поверхности, сварку вести короткой дугой.
- Тяжелые детали и изделия из высокопрочных сталей необходимо подогреть до 250-350°С.
- Для сталей с высоким содержанием Mn рекомендуется холодная сварка (макс. 250°С), при необходимости применять охлаждение между проходами.
- На деталях, склонных к образованию трещин, наплавляется промежуточный слой электродами UTP 630.
- UTP 630 также следует использовать для заварки трещин перед наплавкой упрочняющего слоя.
- При многослойной наплавке (3-4 слоя) необходим буферный слой, наплавленный UTP DUR 250 или UTP DUR 300.
- Перед сваркой необходима прокалка электродов в течение 2 часов при 300°С.
- Наплавленный металл обрабатывается только шлифмашинками.
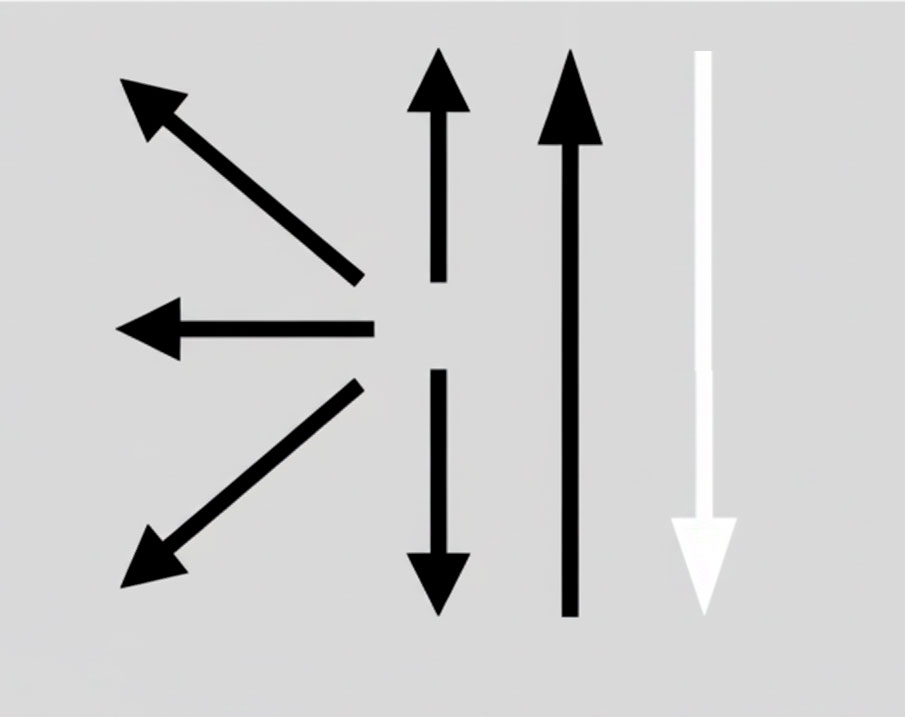
Позиции сварки:
Пространственные положения: Все, кроме вертикального сверху вниз и в потолок.
Род тока: Постоянный ток обратной полярности (DC+) или переменный ток (AC).
Диаметры и вес упаковки:
| Диаметр электрода, мм | Длина, мм | Сила тока, А | Вес упаковки, кг |
|---|---|---|---|
| 2,5 | 300 | 80-100 | 4,0 |
| 3,2 | 350 / 450 | 100-140 | 4,5 / 5,8 |
| 4,0 | 350 / 450 | 140-180 | 4,7 / 5,9 |
| 5,0 | 450 | 180-210 | 5,8 |
| 6,0 | 450 | — | 6,0 |
Купить электроды UTP DUR 600 в AMITECH
В интернет-магазине компании AMITECH вы можете купить электроды UTP DUR 600 с доставкой по всей России. Наши специалисты расскажут обо всех особенностях товара, помогут оформить заказ и выбрать наиболее подходящий способ получения. Оплата заказа возможна по наличному и безналичному расчёту.
Звоните:
+7 (812) 643-46-87
+7 (812) 643-46-88
*Характеристики электродов могут незначительно отличаться от описания в зависимости от партии производителя. Для точной информации свяжитесь с менеджером.

Отзывы
Отзывов пока нет.