


Описание
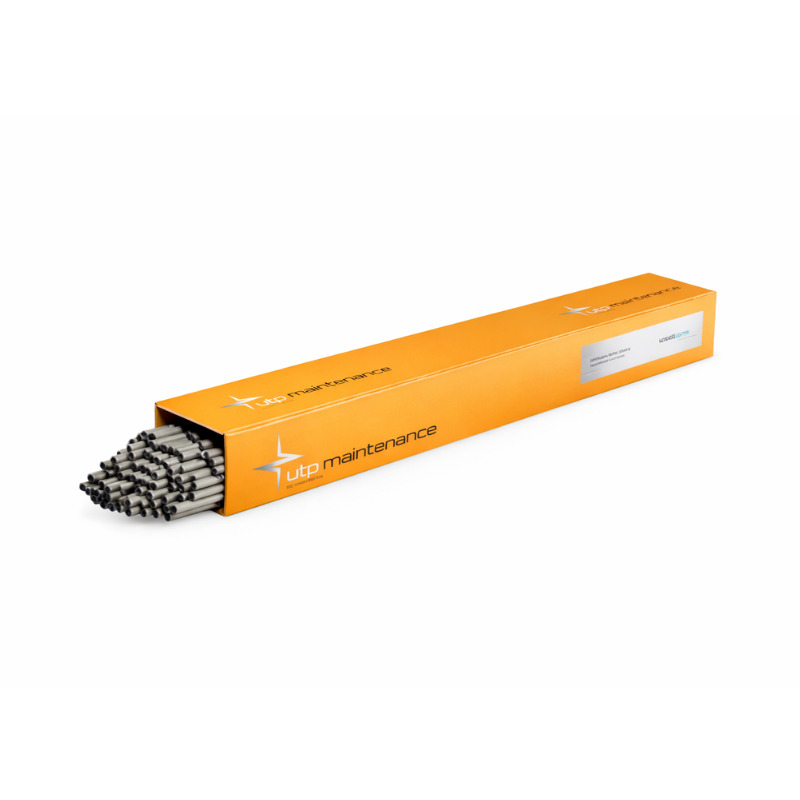
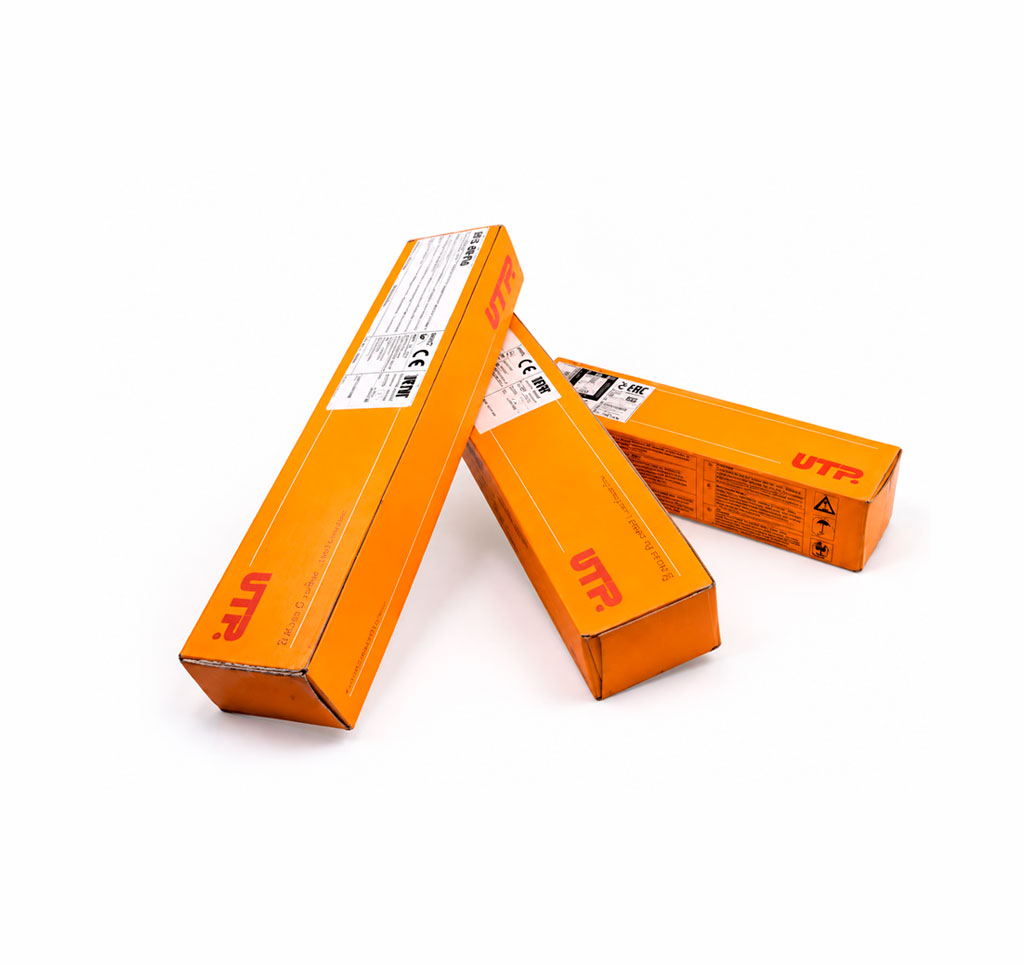
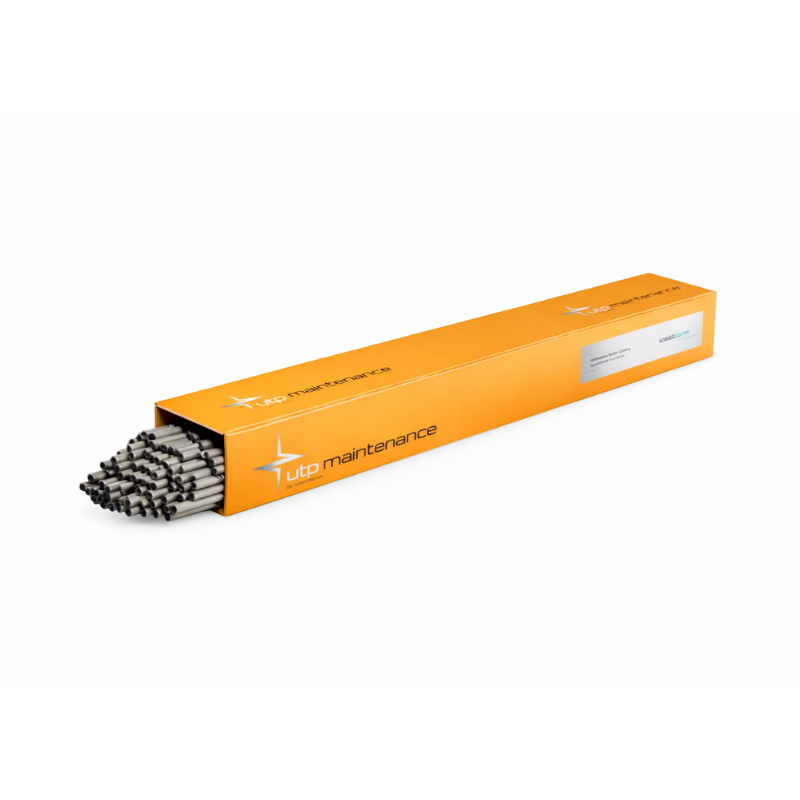
UTP 67S — универсальный электрод для наплавки, разработанный для восстановления деталей, подвергающихся комбинированному воздействию ударных нагрузок, сжатия и абразивного износа. Электрод с рутиловым покрытием обеспечивает превосходные сварочно-технологические свойства: легкое зажигание и стабильное горение дуги, отличную смачиваемость и растекание металла, а также легкоудаляемый шлак. Благодаря этим характеристикам UTP 67S идеально подходит для наплавки распредвалов, кулачков, направляющих скольжения, зубьев шестерен, корундовых валков, рельсов, стрелочных переводов, отражательных плит, деталей экскаваторов и канатных колес.
Электрод широко применяется в автомобильной промышленности для наплавки кромок ножей холодной резки. Наплавленный металл обладает высокой твердостью (56-58 HRC в исходном состоянии) и может быть дополнительно упрочнен до 60-62 HRC после закалки с 1000°C, что обеспечивает исключительную износостойкость восстановленных деталей.
Преимущества:
- Высокая твердость и износостойкость: наплавленный металл обеспечивает твердость 56-58 HRC в исходном состоянии, а после термообработки достигает 60-62 HRC, что гарантирует длительный срок службы деталей в условиях интенсивного абразивного износа и ударных нагрузок.
- Превосходные сварочно-технологические свойства: легкое зажигание дуги, стабильное горение, отличная смачиваемость и растекание металла. При многослойной наплавке удаление шлака между проходами не требуется, что существенно повышает производительность работ.
- Универсальность применения: подходит для наплавки широкого спектра деталей — от распредвалов и кулачков до рельсов и деталей экскаваторов. Возможность термообработки (отжиг, закалка) позволяет адаптировать твердость наплавленного металла под конкретные условия эксплуатации (от 25 до 62 HRC).
Химический состав наплавленного металла, %
| C | Si | Mn | Cr | Fe |
|---|---|---|---|---|
| 0,5 | 3,0 | 0,5 | 9,0 | Основа |
Твердость наплавленного металла (HRC):
| Состояние | Твердость |
|---|---|
| Чистый наплавленный металл | 56-58 HRC |
| После мягкого отжига (820°C/печь) | ~25 HRC |
| После закалки (850°C/масло) | 52-54 HRC |
| После закалки (1000°C/масло) | 60-62 HRC |
Указания по сварке:
- Держать электрод перпендикулярно к поверхности.
- Сварку вести короткой дугой.
- Предварительный подогрев 300-400°C требуется только при наплавке на высокоуглеродистую, литую или инструментальную сталь.
- Прокалка электродов: 2 часа при 300°C (если электроды подверглись воздействию влаги).
Позиции сварки:
Пространственные положения: нижнее угловое.
Род тока: Постоянный ток (DC+, DC-) или переменный ток (AC).
Диаметры и вес упаковки:
| Диаметр электрода, мм | Длина, мм | Сила тока, А | Вес упаковки, кг |
|---|---|---|---|
| 2,5 | 300 | 50-70 | — |
| 3,2 | 350 | 70-100 | — |
| 4,0 | 350 | 110-140 | — |
| 5,0 | 450 | 140-170 | — |
Купить электроды UTP 67S в AMITECH
В интернет-магазине компании AMITECH вы можете купить электроды UTP 67S с доставкой по всей России. Наши специалисты расскажут обо всех особенностях товара, помогут оформить заказ и выбрать наиболее подходящий способ получения. Оплата заказа возможна по наличному и безналичному расчёту.
Звоните:
+7 (812) 643-46-87
+7 (812) 643-46-88
* Характеристики электродов могут незначительно отличаться от описания в зависимости от партии производителя. Для точной информации свяжитесь с менеджером.

Отзывы
Отзывов пока нет.