


Описание
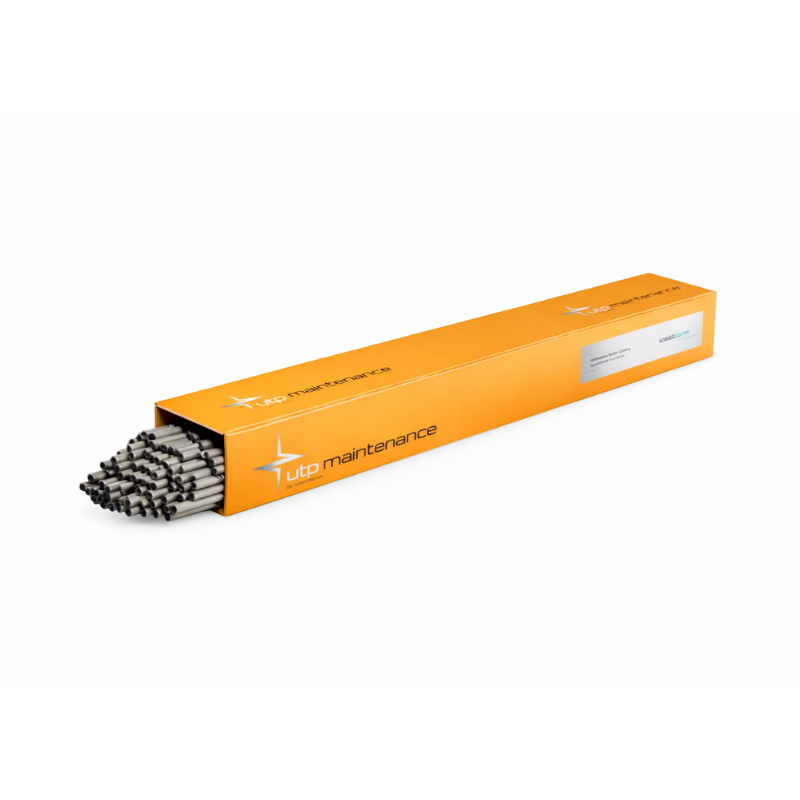
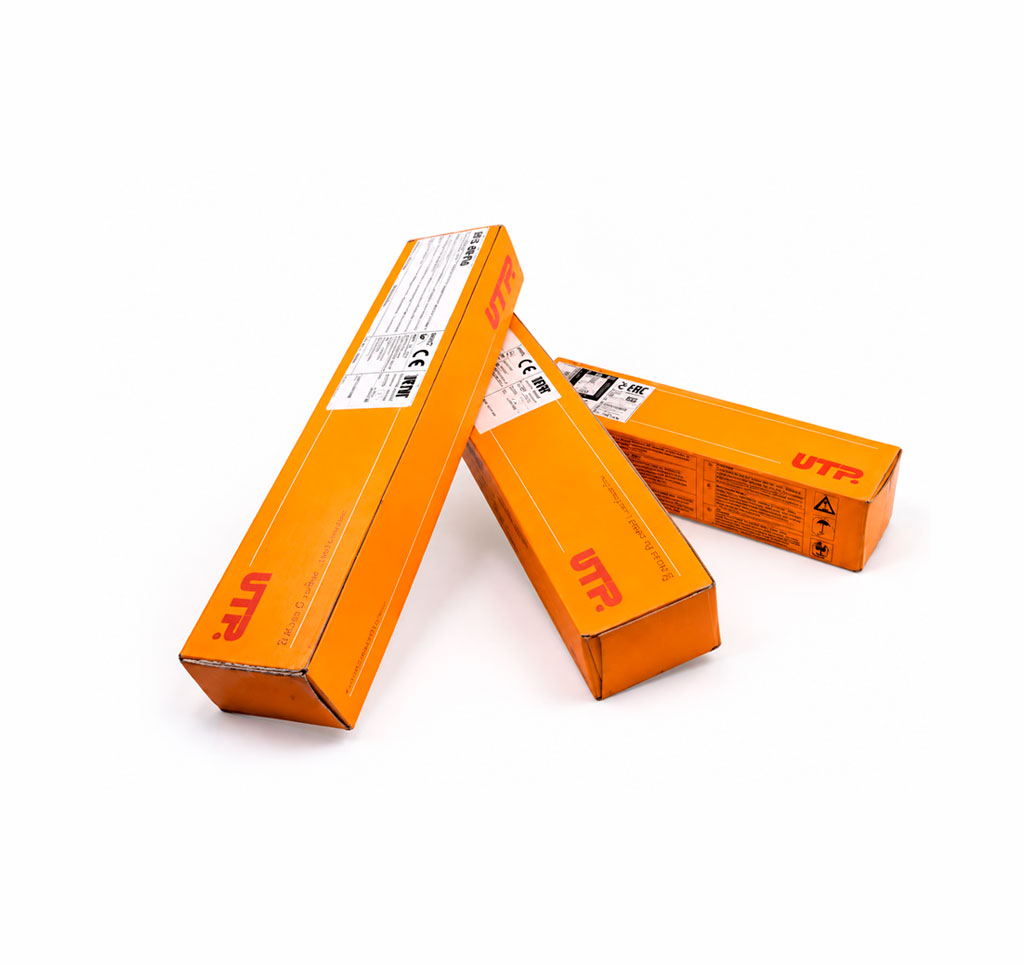
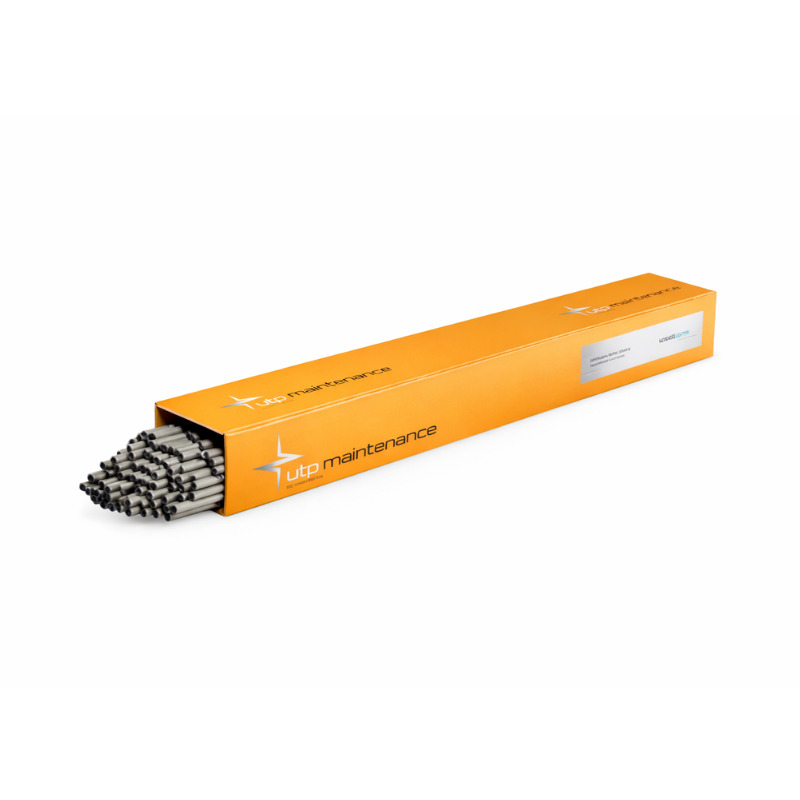
UTP 690 — высокопроизводительный электрод с рутиловым покрытием, специально разработанный для наплавки режущих кромок и рабочих поверхностей инструмента. Электрод обеспечивает формирование наплавленного металла с исключительной твердостью (до 62 HRC в исходном состоянии и до 66 HRC после термообработки), что делает его идеальным выбором для восстановления и изготовления режущего инструмента, работающего в условиях интенсивного износа.
Благодаря оптимизированному химическому составу с повышенным содержанием молибдена (8,0%), хрома (4,5%), вольфрама (2,0%) и ванадия (1,2%), наплавленный металл по своим свойствам соответствует быстрорежущей стали. Материал демонстрирует превосходную стойкость к трению, сдавливанию и ударным нагрузкам даже при повышенных температурах до 550°С, что обеспечивает длительный срок службы восстановленного инструмента.
Преимущества:
- Высокая твердость и износостойкость: наплавленный металл достигает твердости 62-66 HRC после термообработки, что обеспечивает исключительную стойкость к абразивному износу и продлевает срок службы режущего инструмента в 2-3 раза.
- Превосходные сварочно-технологические свойства: рутиловое покрытие обеспечивает легкое зажигание дуги, стабильное горение, минимальное разбрызгивание и легкоудаляемый шлак, что позволяет получать гладкий шов с мелкочешуйчатой структурой без дополнительной обработки.
- Универсальность применения: электрод можно использовать для наплавки на нелегированные и низколегированные стали, что позволяет применять более дешевые основные материалы при изготовлении нового инструмента, а также эффективно восстанавливать изношенные режущие кромки ножей, фрез и другого инструмента.
Химический состав наплавленного металла, %
| C | Si | Mn | Cr | Mo | W | V | Fe |
|---|---|---|---|---|---|---|---|
| 0,9 | 0,8 | 0,5 | 4,5 | 8,0 | 2,0 | 1,2 | Основа |
Твердость наплавленного металла:
| Состояние | Твердость |
|---|---|
| Чистый наплавленный металл (после сварки) | Около 62 HRC |
| После мягкого отжига (800-840°С/печь) | Около 25 HRC |
| После закалки с промежуточным отпуском (1180-1240°С/500°С 2 часа) | 64-66 HRC |
Указания по сварке:
- Тщательно очистить зону сварки от загрязнений, масла и ржавчины.
- Подогреть быстрорежущую сталь до 400-600°С и поддерживать эту температуру во время всего процесса сварки.
- После сварки медленно охладить изделие (в печи или в золе).
- Возможна обработка шлифованием после наплавки.
- Держать электрод перпендикулярно к поверхности.
- Сварку вести короткой дугой.
- Прокалка электродов: 2 часа при 300°С (если электроды подверглись воздействию влаги).
Позиции сварки:
Пространственные положения: нижнее угловое.
Род тока: Постоянный ток обратной полярности (DC+) или переменный ток (AC).
Диаметры и вес упаковки:
| Диаметр электрода, мм | Длина, мм | Сила тока, А | Вес упаковки, кг |
|---|---|---|---|
| 2,5 | 350 | 70-90 | 4,0 |
| 3,2 | 350 | 90-110 | 4,0 |
| 4,0 | 450 | 110-130 | 5,0 |
Купить электроды UTP 690 в AMITECH
В интернет-магазине компании AMITECH вы можете купить электроды UTP 690 с доставкой по всей России. Наши специалисты расскажут обо всех особенностях товара, помогут оформить заказ и выбрать наиболее подходящий способ получения. Оплата заказа возможна по наличному и безналичному расчёту.
Звоните:
+7 (812) 643-46-87
+7 (812) 643-46-88
* Характеристики электродов могут незначительно отличаться от описания в зависимости от партии производителя. Для точной информации свяжитесь с менеджером.

Отзывы
Отзывов пока нет.